
В области современного точного механического производства силовой пресс является основным источником питания для высокоточной сборки, формовки и калибровки компонентов. Будь то сборка коленчатых валов двигателей или прецизионное прессование крупных механических конструкций, выбор подходящего типа пресса напрямую определяет качество сборки и срок службы заготовки.
Механический пресс — это устройство, которое генерирует огромную силу за счет передачи энергии (механической или гидравлической) для деформации материала или запрессовки компонентов. При обработке коленчатого вала это не просто «толкающий инструмент», а прецизионная система, требующая строгого контроля хода, скорости и давления. Его основной эксплуатационной целью является обеспечение того, чтобы сопрягаемые детали достигали расчетного натяга без создания концентрации внутренних напряжений или повреждения сопрягаемых поверхностей.
Чтобы лучше понять применимые сценарии для различного оборудования, мы можем проанализировать их с помощью следующего сравнения производительности:
| Характеристики производительности | Кривошипный пресс (кривошипный/двойной кривошипный пресс) | Гидравлический пресс |
| Источник питания | Накопитель энергии на маховике, механическая связь | Гидравлический цилиндр, гидравлический привод |
| Характеристики хода | Максимальное давление в нижней мертвой точке, скорость резко падает ближе к низу. | Постоянное давление на протяжении всего хода |
| Точность управления | Фиксированный ход, трудно остановить в середине процесса | Точный контроль давления и подвеска хода |
| Основное приложение | Массовая штамповка металла, ковка | Точная запрессовка, правка валов, сложная сборка |
| Операционная гибкость | Низкий (подходит для стандартизированных повторяющихся задач) | Высокий (подходит для различных задач по запрессовке) |
Пресс для коленчатого вала: Это оборудование специально разработано для линий по производству коленчатых валов и обычно оснащено специальными инструментами для позиционирования, обеспечивающими идеальное выравнивание осевых линий различных шеек коленчатого вала и предотвращающими наклон во время процесса запрессовки.
Пресс для выпрямления вала: Коленчатые валы часто имеют незначительные отклонения от изгиба после использования или обработки. Такие прессы оснащены высокочувствительными измерительными системами (обычно используемыми с V-образными блоками и стрелочными индикаторами) для выполнения многократных мелкомасштабных гидравлических коррекций, регулирующих биение коленчатого вала до микронного уровня.
Столкнувшись с задачей запрессовки коленчатого вала двухтактного двигателя, многие пользователи задаются вопросом: достаточно ли обычного 20-тонного пресса? Ответ не является абсолютным и зависит от физических параметров и требований к точности конкретной детали.
Чтобы определить, подходит ли давление 20 тонн, необходимо оценить его, исходя из физической логики посадки с натягом. Требуемая сила запрессовки в основном зависит от площади контакта, величины натяга и коэффициента трения материалов.
Основа расчета нагрузки: В инженерной практике грубая формула для оценки силы запрессовки выглядит так: F = mu * pi * d * L * P_radial, где mu — коэффициент трения, d — диаметр вала, L — длина сопряжения, а P_radial — создаваемое радиальное давление. Для двухтактного коленчатого вала, если диаметр шейки большой и натяг рассчитан на высокий уровень, требуемое усилие может приближаться к пределу в 20 тонн или превышать его.
Структурные ограничения: Двухтактные коленчатые валы обычно состоят из левой и правой полуосей и центральной шатунной шейки. Их конструктивной особенностью является высокая жесткость кривошипа, однако толщина стенки вокруг соединительного отверстия ограничена. При неправильном подборе тоннажа оборудования давление, превышающее предел текучести материала, приведет к образованию микротрещин в кривошипе или расширению отверстия вала.
| Тип двигателя | Диапазон диаметров журнала | Пригодность для 20-тонного пресса | Основные факторы, которые следует учитывать |
| Легкие (например, садовые инструменты) | 15–25 мм | Очень подходит | Достаточный запас давления, требует регулирования давления |
| Средний режим работы (например, мотоцикл/подвесной мотор) | 30–50 мм | Стандартная конфигурация отрасли | Требует специального инструмента, уделите особое внимание соосности. |
| Тяжелые (например, большие объемы/промышленные) | > 50 мм | Ограничено, рекомендуется помощь в термической сборке | Холодное прессование легко повреждает поверхности, требует перепада температур. |
Даже если пресс соответствует требованиям по тоннажу, мониторинг давления гораздо важнее, чем простой выбор тоннажа при опрессовке двухтактных коленчатых валов.
Мониторинг кривой: В идеальном процессе запрессовки кривая увеличения давления с увеличением смещения должна быть плавной и линейной. Если в середине процесса происходит значительное внезапное увеличение давления (пиковое дрожание), это часто указывает на наличие металлической стружки, недостаточной смазки или осевого смещения на сопрягаемой поверхности.
Профилактические меры: Настоятельно рекомендуется установить датчик давления на гидравлический пресс. Для двухтактных коленчатых валов, если давление в начале быстро достигает предела, необходимо немедленно остановиться, так как давление на этом этапе может легко вызвать истирание поверхности шейки. При возникновении такого повреждения сила крепления сопрягаемой поверхности полностью теряет силу, что приводит к проскальзыванию вала или ненормальному шуму во время последующего использования.
В процессе обслуживания и производства коленчатых валов частыми действиями являются разборка старых деталей и запрессовка новых. Чтобы добиться эффективного переключения с низким уровнем повреждений, нельзя полагаться исключительно на простое двухтактное действие нажатия; для этого требуется стандартизированная логика процесса.
Достижение быстрого переключения между запрессовкой и разборкой зависит от настройка инструмента и гибкая реакция гидравлической системы .
Разница в конструкции оснастки: Для режима разборки требуется поддерживающая базовая матрица. Его роль состоит в том, чтобы позволить шатуну прочно сидеть на основании, оставляя при этом центральное отверстие для прохождения шейки. Для режима запрессовки требуется позиционирующий направляющий плунжер. Поршень должен быть точно выровнен по центру шейки и иметь возможность точной регулировки во время процесса прессования, чтобы угол входа был абсолютно вертикальным.
Регулировка ограничений гидравлической системы: Чтобы предотвратить повреждение деталей из-за чрезмерной силы, необходимо установить предохранительные клапаны или электронные ограничители. Во время разборки, поскольку первоначальное усилие отрыва часто бывает высоким, оборудование может работать при номинальном давлении; Во время запрессовки необходимо заранее установить верхний предел безопасности, чтобы избежать перегрузки.
Многие новички склонны думать, что чем плотнее, тем лучше, но с инженерной точки зрения посадка с натягом должна соблюдаться в определенных пределах. допуск на посадку с натягом .
| Метод спаривания | Коэффициент трения | Поведение силы нажатия | Надежность |
| Чрезмерное вмешательство | 0,12 - 0,15 | Манометр сильно колеблется | Легко повреждает поверхности, усталость от внутренних напряжений. |
| Разумное вмешательство | 0,08 - 0,10 | Давление повышается плавно, стабильная дорожка | Стабильная передача крутящего момента, отсутствие повреждений металла |
| Температурная поддержка | 0,05 - 0,07 | Давление значительно ниже | Плотная посадка, свойства материала сохранены. |
Стоимость смазки: Использование противозадирной смазки обязательно; образует масляную пленку между шейкой и соединительным отверстием, предотвращая сухое трение при запрессовке и тем самым делая сборку более плавной.
В крупномасштабном производстве за счет совместного размещения механического и гидравлического оборудования можно значительно повысить эффективность производства и производительность.
На этапе черновой обработки или ковки двухкривошипный пресс является незаменимой основной силой. Он эффективно противостоит опрокидывающему моменту, возникающему в процессе прессования, обеспечивая равномерную нагрузку на заготовку коленчатого вала во время ковки.
| Этап процесса | Рекомендуемое оборудование | Цель |
| Ковка/черновая формовка | Двойной кривошипный пресс | Обеспечьте плотность материала |
| Прецизионная запрессовка | Гидравлический пресс | Обеспечить помехи, предотвратить повреждение поверхности |
| Осевое выпрямление | Пресс для выпрямления валов | Контролируйте геометрическую погрешность |
Отклонение соосности: Если точность направления инструмента для запрессовки недостаточна, полуось коленчатого вала будет раскачиваться, что приведет к радиальному биению готового изделия.
Эксцентричная загрузка: Если центр давления не попадет на геометрический центр оси коленчатого вала, это приведет к микропрокручиванию шатунного рычага.
Запрессовка коленчатого вала – работа повышенной опасности и высокой точности. Создание научной системы повседневного управления и безопасности является основой работы завода.
Тестирование датчика силы: Рекомендуется калибровать систему измерения давления один раз в квартал. Убедитесь, что погрешность показаний датчика не превышает 1 процента относительно стандартных калибровочных гирь.
| Защитная мера | Функция |
| Кнопки двуручного управления | Не позволяет операторам проникнуть на станцию |
| Датчик световой завесы | Аварийная остановка при попадании постороннего предмета |
| Защита от перегрузки по давлению | Автоматическая выгрузка при превышении лимита |
Прислушайтесь к необычным звукам: Во время запрессовки непрерывный скрип указывает на неисправность смазки; четкий щелчок, скорее всего, означает локальное повреждение сопрягаемой металлической поверхности.
Суть мониторинга качества заключается в интерпретации кривой давления-перемещения. Если на выходе обнаружена скопившаяся металлическая стружка или на поверхности появятся явные следы рисунка, работу необходимо прекратить.
Как правило, повторная запрессовка не рекомендуется . Каждая запрессовка вызывает микроскопическую пластическую деформацию сопрягаемой поверхности, что снижает усталостную долговечность материала и увеличивает риск проскальзывания вала.
Специальные проставки не только обеспечивают поддержку, но и встраиваются в положение шатунной шейки, гарантируя, что левая и правая полуоси сохраняют заданный фазовый угол во время процесса запрессовки, предотвращая смещение фаз.
Вывод – да. Гидравлические прессы могут точно контролировать максимальную силу запрессовки путем регулировки предохранительных клапанов. Как только усилие запрессовки превысит установленное значение, гидравлическая система автоматически сбросит давление.
Рекомендуется сохранять 60 процентов посадки с натягом, оставляя зазор из-за теплового расширения и сжатия, а остальные 40 процентов посадки зависят от пресса. Этот метод обеспечивает качество сборки при минимизации повреждений от внутренних напряжений.
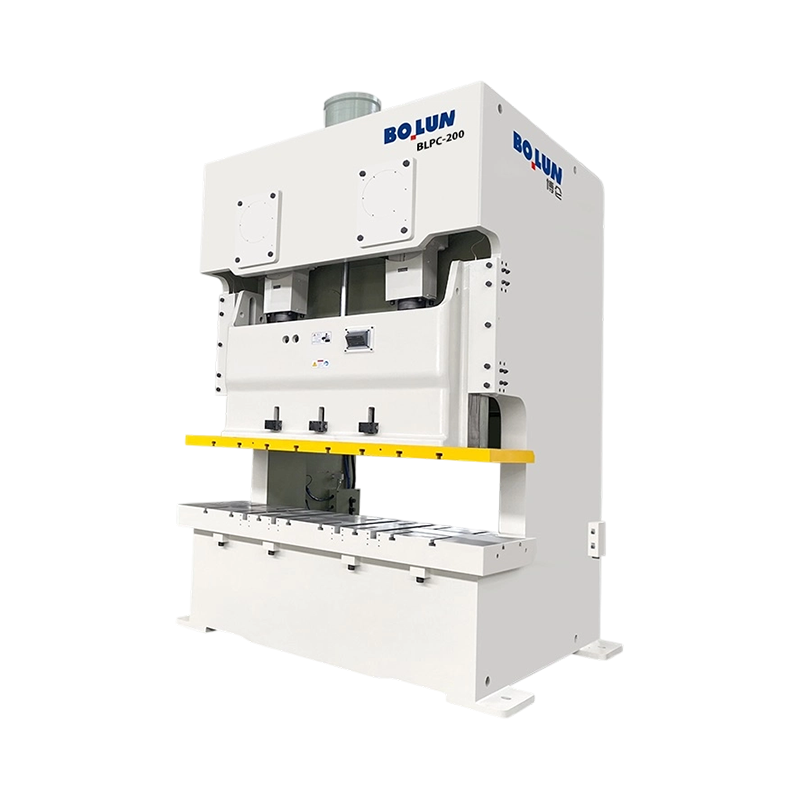


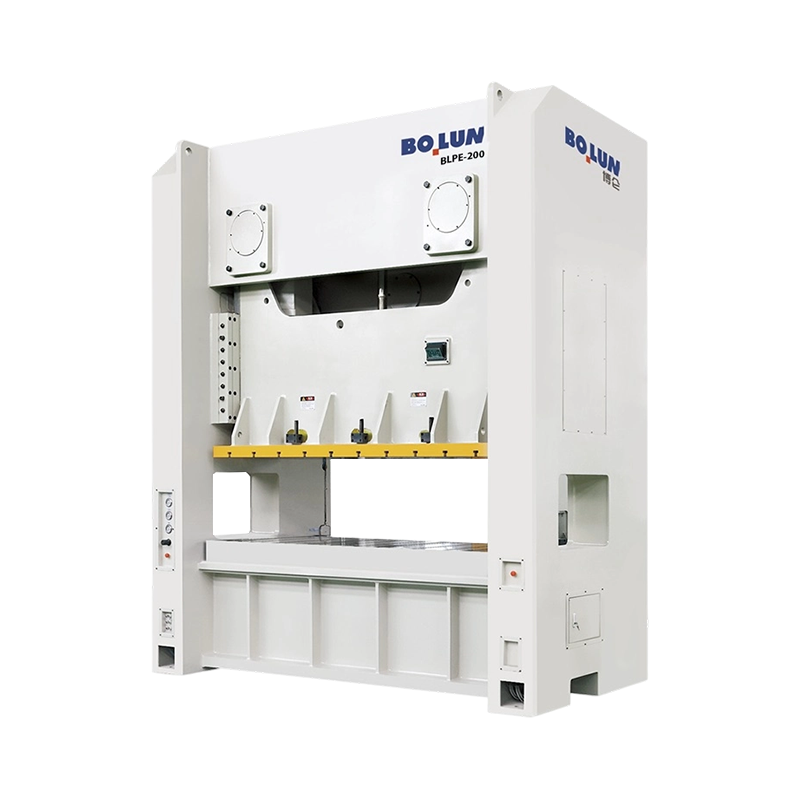
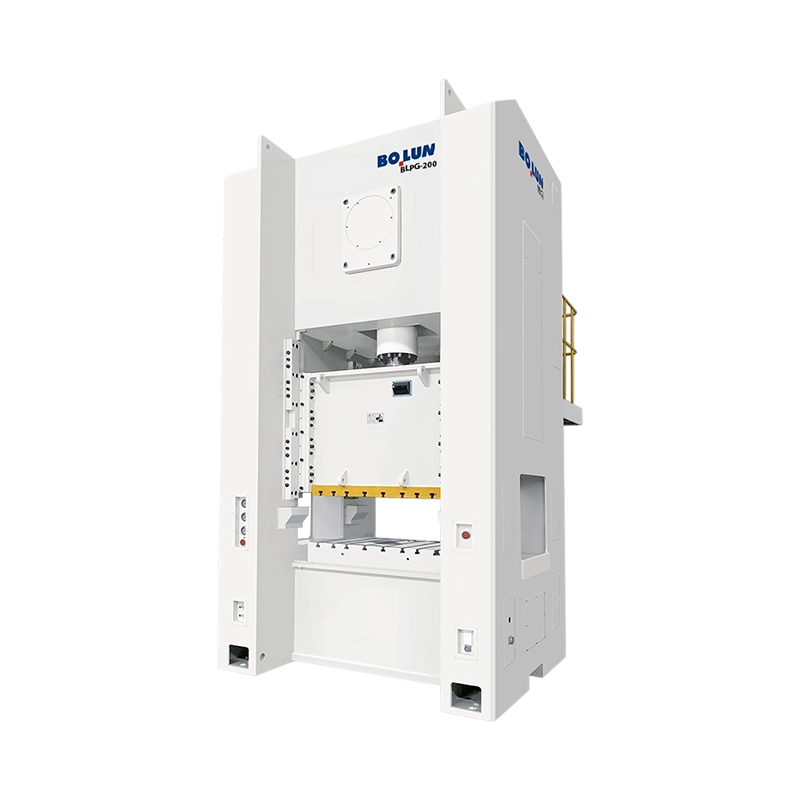
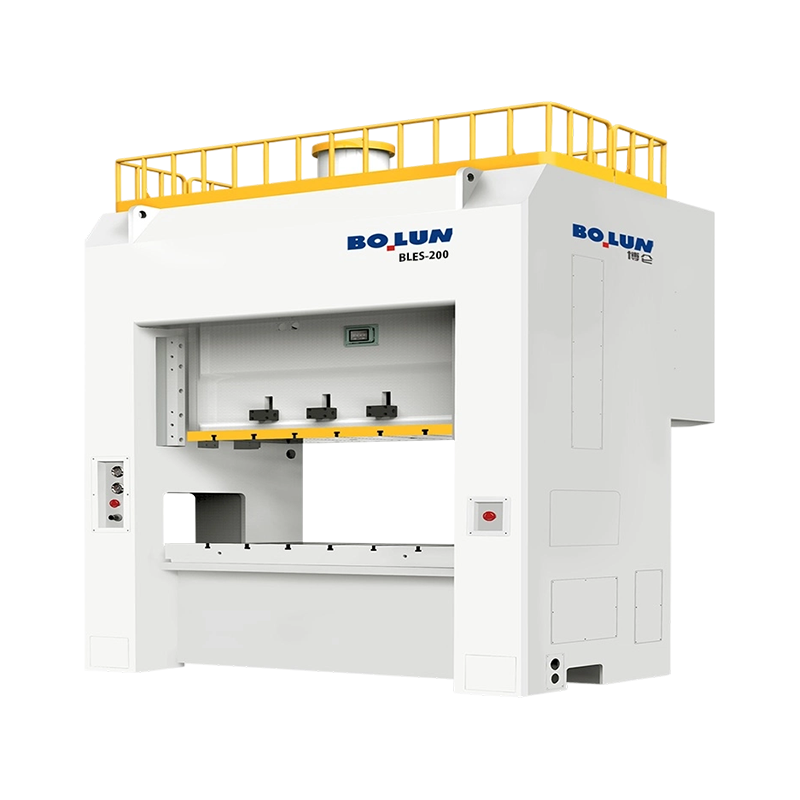
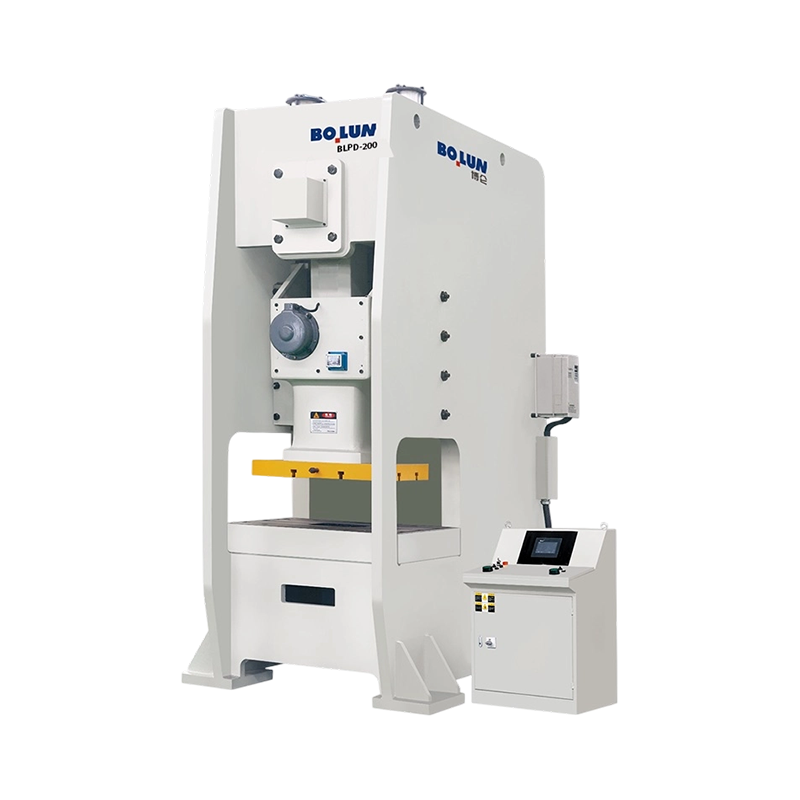
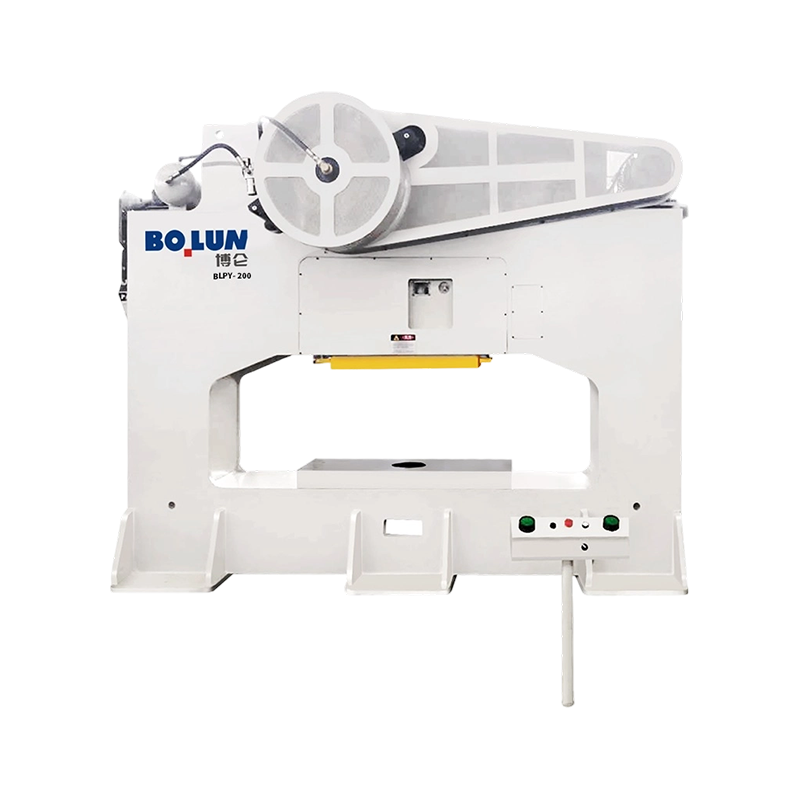
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING с гордостью прод...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

