
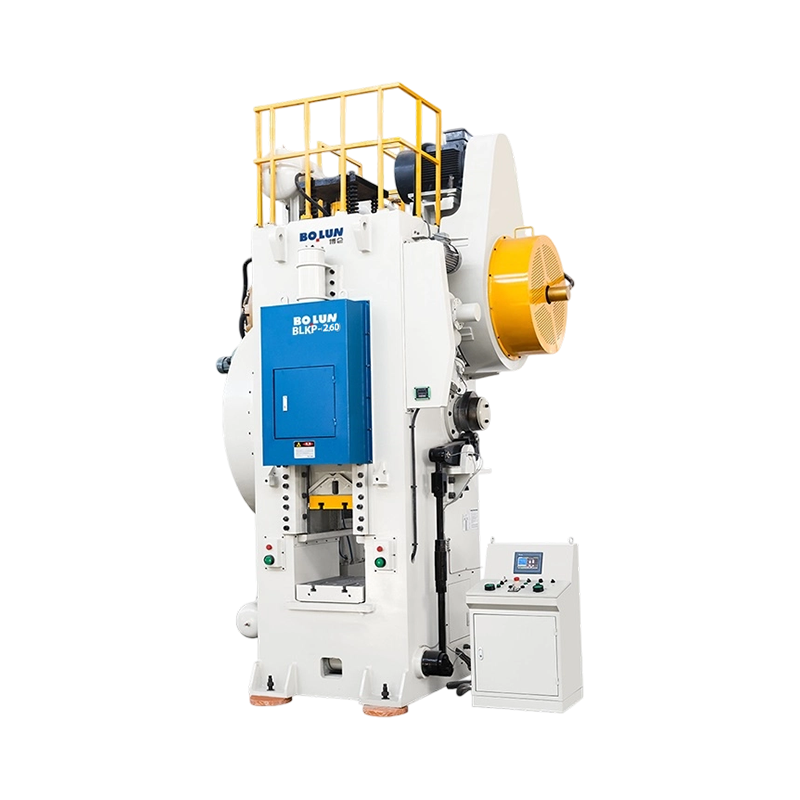


BLKP-260 Agile Precision Cold Forging Power Press с коленно-рычажным механизмом имеет номинальную мощность ...
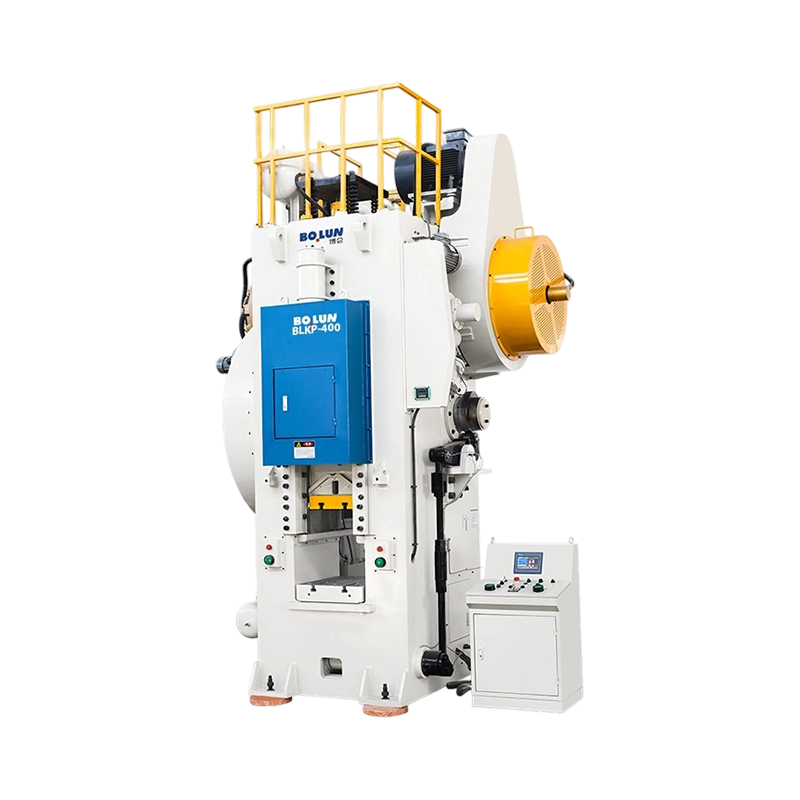
Универсальный силовой пресс коленно-рычажного типа для холодной ковки со сбалансированным ходом BLKP-400 об...
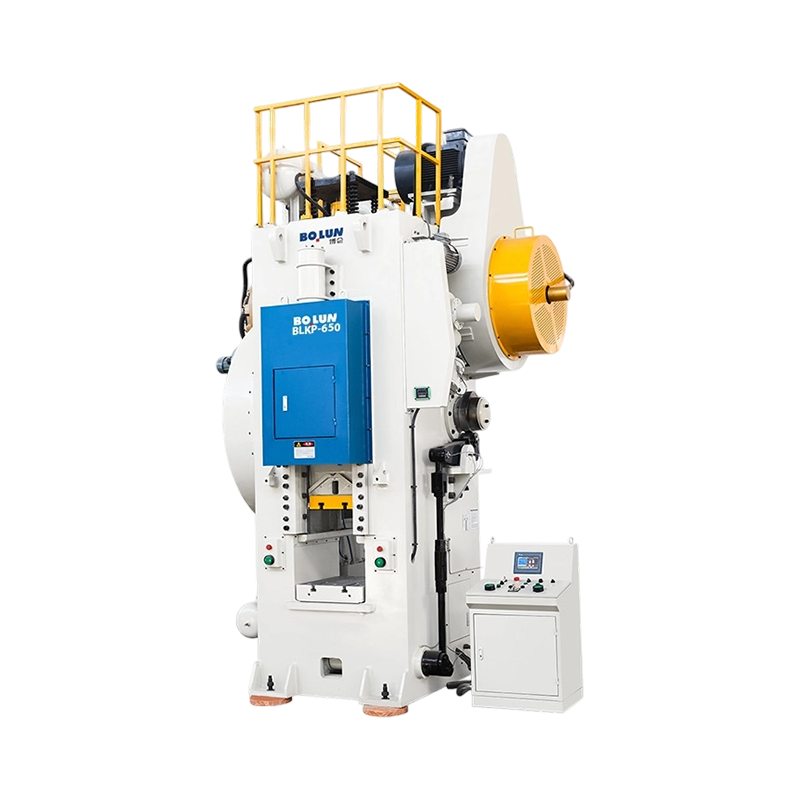
BLKP-650 Прочный коленно-рычажный пресс для холодной ковки с высокой степенью деформации и номинальной нагр...
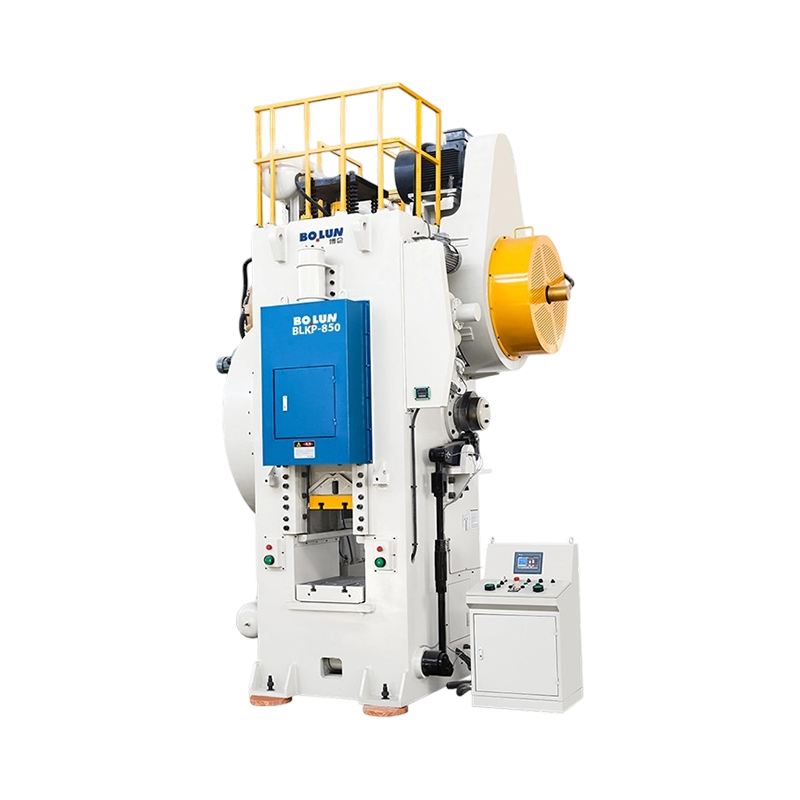
Промышленный мощный пресс коленно-рычажного типа для холодной ковки BLKP-850 имеет номинальную мощность 850...
Силовой пресс коленчатого типа для холодной ковки Bolun — это передовое инженерное решение, разработанное для самых требовательных задач холодной экструзии и формования почти готовой формы. Благодаря использованию специального коленно-рычажного механизма вместо стандартного кривошипно-шатунного привода этот пресс обеспечивает исключительную грузоподъемность и особую кинематику, необходимую для подачи металла в холодном состоянии с непревзойденной точностью и качеством поверхности.
Оптимизированная кинематика для холодной ковки
Определяющим преимуществом конструкции рычага является уникальный профиль скорости скольжения. Когда салазки приближаются к нижней мертвой точке (НМТ), механическое преимущество рычагов коленвала возрастает в геометрической прогрессии, а скорость салазок значительно замедляется. Этот эффект «выдержки» обеспечивает более длительную продолжительность пикового давления, обеспечивая лучшую подачу материала в сложные полости штампа и значительно уменьшая упругость материала. Это необходимо для производства высокоточных автомобильных валов, заготовок зубчатых колес и прочного крепежа.
Увеличение срока службы инструмента и снижение воздействия
Холодная ковка предполагает огромное сопротивление. Перекидной пресс Bolun минимизирует начальную скорость удара при контакте пуансона с заготовкой. Эта характеристика «мягкого прикосновения» значительно снижает ударные нагрузки, передаваемые на ваши дорогостоящие твердосплавные штампы, продлевая срок службы инструмента в 2-3 раза по сравнению с обычными механическими прессами. Результатом является снижение эксплуатационных расходов и сокращение времени простоя при обслуживании штампа.
Сверхжесткая конструкция для экстремального тоннажа
Чтобы выдерживать огромные силы реакции, возникающие при холодной ковке, пресс оснащен сверхусиленной стальной рамой, снимающей напряжения. В соответствии с высокими стандартами Bolun система трансмиссии оснащена кованым коленчатым валом из легированной стали 42CrMo и втулками из оловянной бронзы CuSn12 премиум-класса. Этот жесткий фундамент обеспечивает минимальное удлинение рамы и сохраняет идеальное выравнивание, гарантируя, что даже при максимальных нагрузках производимые детали соответствуют самым строгим допускам по размерам.
Интеллектуальное управление и безопасность
Пресс, оснащенный интеллектуальной системой управления на базе ПЛК и ЧМИ высокого разрешения, позволяет точно отслеживать каждый ход. Стандартные функции безопасности включают пневматическую фрикционную муфту с высоким крутящим моментом, гидравлическую защиту от перегрузки и двойной электромагнитный предохранительный клапан. Независимо от того, стремитесь ли вы к крупносерийному производству или к сложной точной штамповке, коленно-рычажный пресс для холодной ковки Bolun станет краеугольным камнем промышленного совершенства в тяжелых условиях.
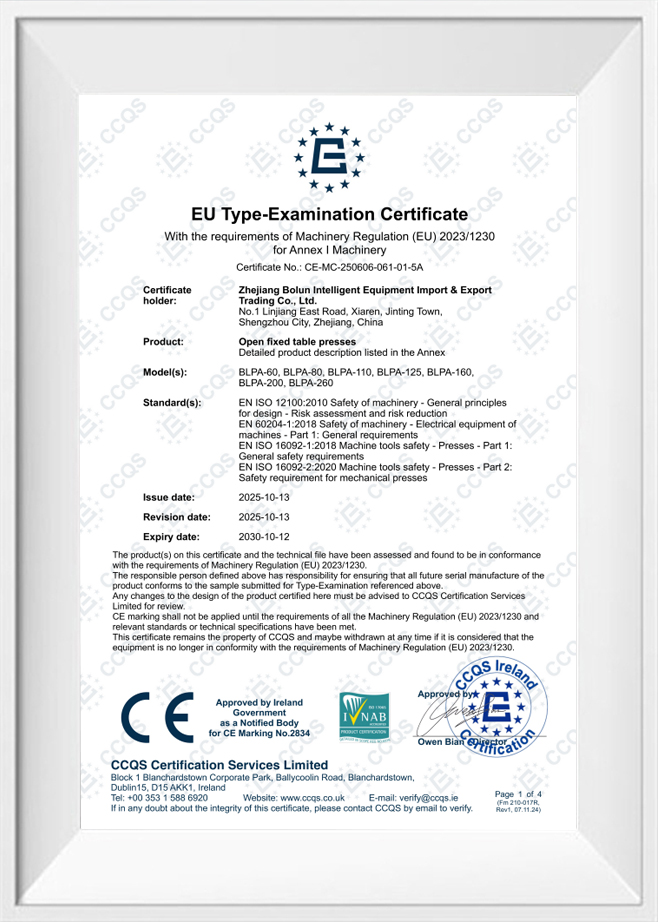
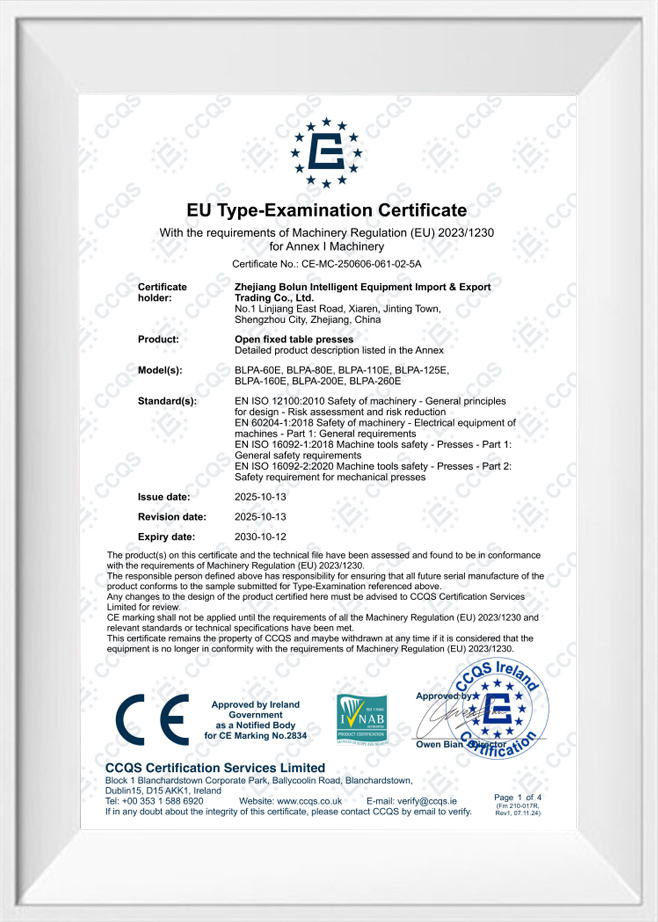
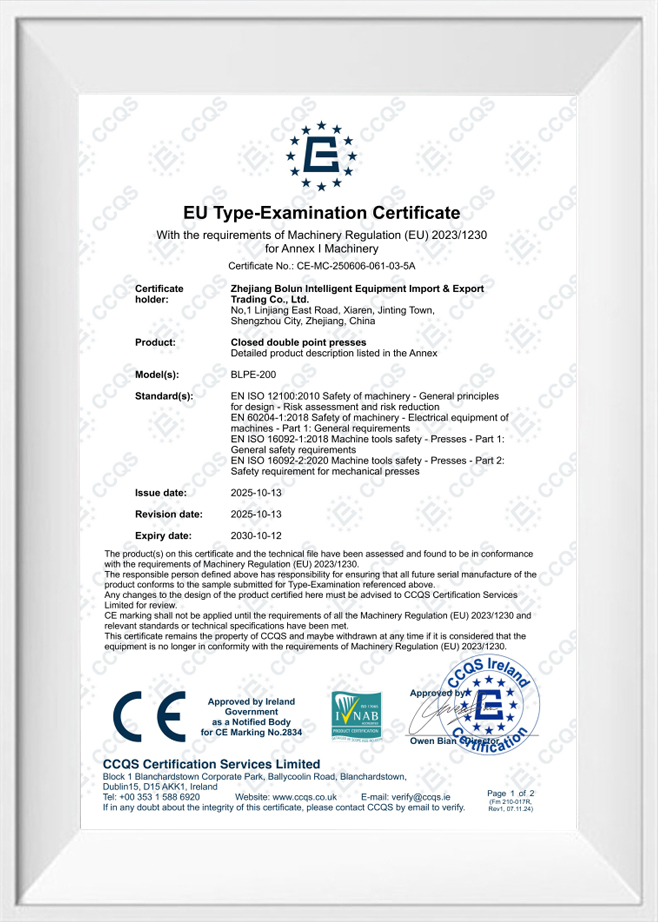
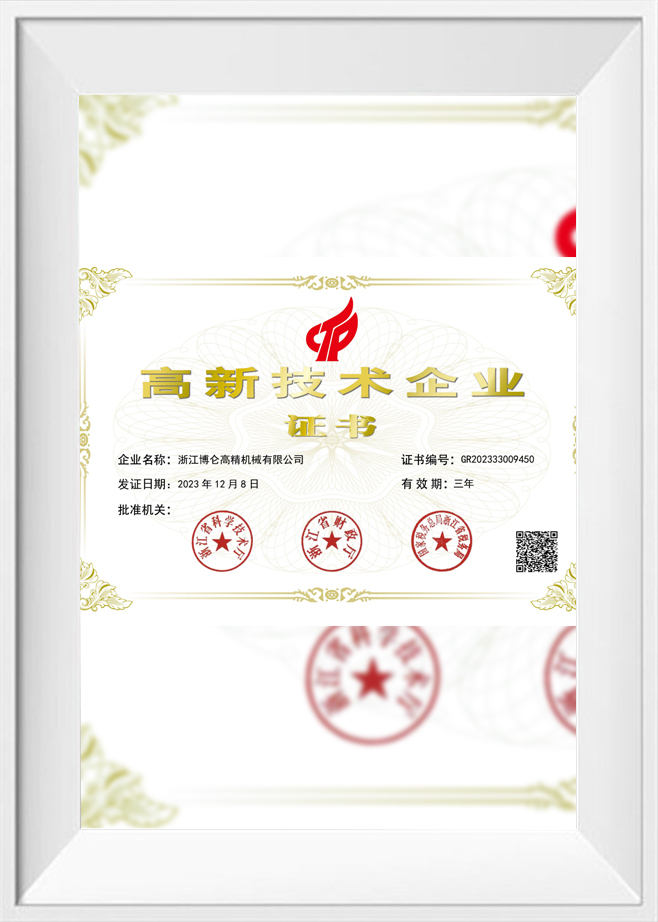
As China Cold Forging Press Manufacturers and Cold Forging Toggle Type Power Press Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. расположена в Чжэцзяне, сердце точного производства Китая. Имея за плечами два десятилетия глубокого опыта работы в машиностроительной отрасли, компания использовала глубокие отраслевые накопления и технические прорывы, чтобы превратиться в современное ведущее предприятие по производству высокоточного формовочного оборудования. Мы интегрируем исследования и разработки, проектирование, производство, продажи и обслуживание. С первых дней упорного преодоления трудностей и нынешнего лидерства в области кузнечно-литейного оборудования компания Bolun Machinery создала профессиональную, зрелую и эффективную систему управления производством. Мы стремимся предоставлять клиентам по всему миру превосходные решения для промышленных станков.
 Подробнее о нас
БОЛУН

0+
годы
Опыт работы в отрасли

0+
Произведено единиц (предыдущий год)

0+
Количество сотрудников

0+
$
Миллион годовой объем производства

Одноточечный дизайн Одно приводное соединение в центре направляющей Двойной точечный дизайн Два приводных соединения разбросаны по направляющим Короткий ответ: одноточечный против двухточечного для открытых прессов ...
Краткий ответ: какой тип рамы подходит для вашей работы Ан механический пресс открытого типа использует C-образную раму или раму с зазором, которая оставляет доступными три стороны рабочей зоны, что упрощает загрузку штампов и подачу деталей, в то время как в механических прессах закрытог...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих машин, определяемое рамой, приводом, точками соединения плунжера и предполагаемым процессом. Вот почему две машины одинакового тоннажа могут вести себя по-разному на одной и той же матрице: одна может держать широкую панель плоско, другая мо...
В крупнотоннажном промышленном производстве Электрический пресс коленчатого типа для холодной ковки обычно используется для деформации необработанных металлических компонентов при температуре, близкой к комнатной. В отличие от стандартных систем с коленчатым валом, коленно-рычажный механизм опирается на ряд поворотных рычагов, которые создают чрезвычайное механическое преимущество, когда ползун достигает самой низкой точки своего перемещения. Хотя такое увеличение силы очень эффективно для заполнения сложных полостей штампа, оно подвергает раму пресса интенсивным и быстрым скачкам нагрузки. Внезапное нарастание давления в нижней части хода создает мощную структурную ударную волну, которая распространяется наружу через основные колонны и пласт. В течение миллионов непрерывных циклов эти повторяющиеся ударные волны вызывают циклические растягивающие и сжимающие напряжения внутри стальных пластин, создавая высокий риск усталостного растрескивания вблизи основных соединений и сварных швов.
Поскольку холодная штамповка требует гораздо большей силы, чем горячая или теплая штамповка, рама должна выдерживать такие внезапные нагрузки, не испытывая остаточной деформации. Если структурная схема не может поглотить эту энергию, на молекулярном уровне стали постепенно образуются микротрещины. Возникнув, эти трещины распространяются под воздействием непрерывной вибрации, что в конечном итоге приводит к катастрофическому разрушению конструкции. Понимание того, как эти динамические силы распределяются по раме пресса, является первым шагом в создании стабильного корпуса, способного выдержать десятилетия непрерывной крупнотоннажной эксплуатации.
Чтобы предотвратить появление усталостных трещин, проектировщики уделяют большое внимание физическому распределению массы сварной рамы. Современное конечно-элементное моделирование позволяет инженерам определять точки концентрации напряжений, где силы естественным образом накапливаются во время цикла штамповки. На основе этих расчетов толщина поперечного сечения вертикальных опор и венца увеличивается в зонах высокого напряжения, а некритические участки остаются тоньше, чтобы избежать ненужного веса. Внутренние ребра жесткости приварены внутри колонн коробчатого типа для распределения вертикальных сил по большей площади поверхности, предотвращения локального коробления пластины и снижения общей скорости отклонения пресса в условиях пиковой нагрузки.
Помимо толщины стенок, фундаментальную роль в предотвращении усталости играет геометрия внутренних углов и переходных швов. Острые углы под углом девяносто градусов действуют как мультипликаторы физического напряжения, концентрируя динамические силы удара в одну линию. Чтобы исключить эту опасность, все внутренние вырезы и соединения пластин спроектированы с заранее рассчитанными радиусами скруглений. Bolun Machinery использует специализированные рекомендации по структурному проектированию, которые требуют использования больших изогнутых галтелей на всех структурных косынках и стыках ребер. Эта изогнутая геометрия позволяет механическим силам плавно переходить от горизонтального венца к вертикальным опорам, предотвращая концентрацию напряжений, которая приводит к преждевременному разрушению материала.
Хотя масса конструкции обеспечивает необходимое сопротивление изгибу, управление остаточной вибрацией от удара требует комплексной конструкции демпфирования. Когда пуансон ударяется о холодную металлическую заготовку, высокочастотный обратный удар передается обратно через ползунок и раму. Чтобы эта вибрация не вызывала усталости конструкции, в критически важные места соединений встроены специальные демпфирующие устройства. Эластомерные изоляторы и мощные гидравлические демпферные цилиндры расположены под станиной пресса и на шарнирах первичного шарнира. Эти устройства поглощают кинетическую энергию удара и преобразуют ее в низкопотенциальную тепловую энергию, которая затем безопасно рассеивается в окружающую среду.
Демпфируя колебания конструкции за доли секунды, пресс ограничивает продолжительность циклических волн напряжения, проходящих через стальные пластины. Эта быстрая стабилизация особенно важна во время высокочастотных пробегов, поскольку она предотвращает наложение последующих ударных сил с неустраненными остаточными вибрациями. Уменьшение накопления динамического напряжения не только защищает основную раму от усталостного растрескивания, но также сводит к минимуму износ направляющих рельсов, сохраняя жесткие допуски, необходимые для высокоточных операций холодной ковки.
Выбор подходящей геометрии рамы и конфигурации демпфирования во многом зависит от номинального тоннажа пресса и предполагаемой рабочей скорости. В таблице ниже сравниваются характеристики прогиба и напряжения различных структурных схем при непрерывном воздействии холодной ковки.
| Каркасный метод строительства | Тип конфигурации демпфирования | Пиковая концентрация напряжения (МПа) | Скорость динамического отклонения (мм/м) | Время рассеивания вибрации (с) |
|---|---|---|---|---|
| Стандартная сварная рама | Пассивные фундаментные подушечки | от 210 до 240 | от 0,080 до 0,110 | от 1,8 до 2,4 |
| Усиленная рама коробки | Внутренние эластомерные демпферы | от 130 до 160 | от 0,045 до 0,060 | от 0,8 до 1,2 |
| Предварительно напряженная рама рулевой тяги | Активные гидравлические демпферы | от 75 до 95 | от 0,020 до 0,035 | от 0,2 до 0,4 |
Табличные данные показывают, что интеграция активного гидравлического демпфирования с предварительно напряженной рамой рулевой тяги сводит к минимуму как пиковое напряжение, так и динамическое отклонение. Поддержание этих значений в безопасных пределах важно для высокотоннажной холодной ковки, поскольку это предотвращает растяжение физической структуры за пределы ее упругих границ, что является основной причиной смещения соосности и микротрещин в промышленных станках.
Для крупнотоннажных применений полагаться только на сварные соединения для защиты от вертикального растяжения часто недостаточно. Чтобы обеспечить высокий уровень безопасности, во многих современных прессах используется конструкция с разъемной рамой, скрепляемая массивными предварительно напряженными тягами. Эти высокопрочные стальные стержни проходят вертикально через полое ядро колонны, физически связывая корону, стойки и основание в единый сжатый блок. В процессе сборки рулевые тяги нагреваются с помощью электрических элементов или гидравлических натяжителей для увеличения их длины, а тяжелые стопорные гайки затягиваются к пластинам рамы.
По мере остывания стальных стержней они возвращаются к своим первоначальным размерам, подвергая всю вертикальную раму постоянной, тщательно рассчитанной предварительной нагрузке на сжатие. Поскольку эта сжимающая сила рассчитана на превышение максимальной растягивающей силы вверх, возникающей во время хода ковки, сварные соединения и колонны никогда не испытывают фактического напряжения. Вместо этого рама остается под сжатием на протяжении всего цикла формования, что успешно предотвращает возникновение растягивающих трещин и гарантирует, что физическая конструкция ведет себя как очень жесткий, единый блок на протяжении миллионов циклов сильных ударов.
Долговечность рамы пресса зависит не только от ее геометрии, но и от металлургического состояния стальных пластин после сварки. Высокие температуры, создаваемые сварочными дугами, создают локальное тепловое расширение и сжатие, что приводит к возникновению серьезных остаточных напряжений внутри соединений. Если рама вводится в эксплуатацию без учета этих внутренних сил, остаточные напряжения будут сочетаться с эксплуатационными нагрузками при штамповке, что приведет к быстрому разрушению сварных швов при циклической нагрузке. Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. решает эту проблему, внедряя строгие процедуры снятия термического напряжения во всех изготовленных конструкциях.
После завершения сварки всю сборку рамы помещают в большую печь для отжига с компьютерным управлением. Структура медленно нагревается до определенной температуры выдержки, выдерживается в течение нескольких часов, чтобы позволить зеренной структуре углеродистой стали расслабиться, а затем постепенно и равномерно охлаждается. Этот процесс устраняет захваченные локализованные напряжения и гарантирует, что свойства материала остаются неизменными по всей раме, предотвращая деформацию после механической обработки и защищая оборудование от раннего структурного растрескивания во время сложных операций холодной ковки.
Вопрос: Каким образом конструкция коленно-рычажного механизма в этом прессе снижает динамическую ударную силу, передаваемую на станину при холодной ковке?
Ответ: Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. проектирует эти прессы со специализированными многорычажными коленно-рычажными системами, которые замедляют скорость скольжения вблизи нижней мертвой точки (НМТ). Такое действие выдержки позволяет сырому металлу плавно течь в полость штампа, уменьшая внезапный удар и снижая динамическую вибрацию, передаваемую на колонны рамы.
Вопрос: Какие меры принимаются для предотвращения усталостного растрескивания сварных соединений коленчатого механического пресса холодной ковки?
A: Рама пресса изготовлена из толстых, высокопрочных стальных сварных конструкций с внутренними ребрами жесткости и изогнутыми снимающими напряжение галтелями на всех переходных участках соединений. После сварки вся рама подвергается комплексному термическому отжигу для снятия захваченных остаточных напряжений и обеспечения высокой структурной устойчивости при непрерывных сильных ударных нагрузках.
Вопрос: Как пневматическая система противовеса поддерживает высокомоментные соединения коленно-рычажного пресса во время быстрых циклов?
A: В машине установлены мощные пневматические цилиндры противовеса, которые тянут вверх узел направляющих. Это постоянное натяжение компенсирует большой вес верхних инструментов и рычажных механизмов, устраняя механические зазоры внутри втулок соединительных штифтов и обеспечивая стабильный ход вниз без люфтов.
Вопрос: Может ли гидравлическая система перегрузки среагировать достаточно быстро, чтобы защитить коленно-рычажные соединения от сильного сопротивления холодной штамповке?
О: Да, быстродействующая гидравлическая система защиты от перегрузки встроена непосредственно под точками подключения привода. Если сопротивление штамповке превышает безопасные пределы, камеры гидравлического давления мгновенно освобождаются за миллисекунды, позволяя ползуну слегка сжаться и предотвратить необратимое повреждение дорогостоящих коленно-рычажных соединений и матриц.
Вопрос: Как компания Bolun Machinery обеспечивает постоянную смазку многочисленных шарнирных соединений коленно-рычажного механизма?
Ответ: Наш коленно-рычажный пресс для холодной ковки оснащен централизованной автоматической системой смазки маслом под высоким давлением. Эта система подает дозированный непрерывный поток охлажденной смазки к каждому шарнирному пальцу и подшипнику скольжения, рассеивая тепло и поддерживая стабильную пленку жидкости для предотвращения абразивного механического износа во время длительных пробегов.
Свяжитесь с нами

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ
