
Одноточечный силовой пресс открытого типа приводит каретку в движение от одного соединения в центре, что обеспечивает простоту и экономичность машины при выполнении легких работ, в то время как двухточечный механический пресс открытого типа приводит в движение каретку от двух соединений, расположенных по всей его ширине, что улучшает баланс нагрузки, параллельность и допуск на более широких штампах. . Одноточечные прессы обычно выбираются для небольших вырубок, прошивки и легкой формовки весом примерно до 100 тонн, тогда как двухточечные прессы обычно используются для более крупных деталей и с усилием примерно от 100 до примерно 300 тонн. .
Для покупателей и инженеров предприятий практическое решение основывается на трех вопросах: насколько велика матрица, насколько далеко действует сила от центра ползуна и насколько строгим должен быть допуск. Одноточечный пресс часто является правильным выбором, когда детали маленькие и центрированы, тогда как двухточечный пресс более безопасен и точен, когда матрица становится широкой или заготовка смещена от центра.
Центральный привод, более низкая стоимость, только центрированные нагрузки
Два привода, лучший баланс и точность
Оба используют открытые C или пробельные фреймы.
Эксцентричная нагрузка вызывает наклон и износ
Ан механический пресс открытого типа использует C-образную раму, открытую с трех сторон, что обеспечивает легкий доступ к области матрицы, и как одноточечная, так и двухточечная версии разделяют эту философию рамы, но различаются способом привода ползуна. .
Открытое горло позволяет операторам и подающему оборудованию получить доступ к матрице спереди и по бокам. Это ценно в мастерских и на заводах среднего размера, где замена штампов происходит часто. Недостаток заключается в том, что рама прогибается под нагрузкой сильнее, чем закрытая конструкция, поэтому расположение привода и способ приложения силы становятся особенно важными.
В обеих конструкциях коленчатый вал или эксцентрик преобразует вращение маховика в движение ползуна вверх и вниз через один или несколько шатунов. Количество точек соединения определяет, как формирующая сила достигает направляющей, и этот единственный фактор определяет производительность, стоимость и пригодность каждой машины.
одноточечный силовой пресс открытого типа передает всю свою формующую силу через одну точку соединения, обычно рядом с центральной линией суппорта, поэтому матрица должна быть точно выровнена по этой точке, чтобы избежать неравномерной нагрузки. .
Поскольку имеется только одно приводное соединение, одноточечная конструкция имеет меньше движущихся частей, более простой коленчатый вал или эксцентриковую конструкцию и более низкую стоимость производства. Задачи по техническому обслуживанию меньше, что подходит небольшим заводам и цехам с ограниченным техническим персоналом.
Одноточечные прессы обрабатывают небольшие центрированные детали, такие как электрические клеммы, небольшие кронштейны, шайбы, зажимы, а также выполняют простые работы по прокалыванию. Когда сила сосредоточена вблизи центра направляющих и матрица компактна, машина обеспечивает стабильные результаты по конкурентоспособной цене.
Когда рабочая сила находится вдали от единственной точки соединения, ползун имеет тенденцию наклоняться, и этот наклон увеличивается с увеличением расстояния между силой и центром привода. . Поэтому работа со смещением от центра может привести к неравномерному износу направляющих и направляющих и образованию деталей, которые различаются по размеру или плоскостности. Конструкторы уменьшают этот эффект, сохраняя матрицу по центру, используя выступы большего размера и ограничивая эксцентричный момент, который приходится выдерживать прессу.
двухточечный механический пресс открытого типа направляющая приводится в движение двумя точками соединения, расположенными по ее ширине, поэтому усилие распределяется между ними, и направляющая остается более ровной под нагрузкой .
Две точки соединения, часто приводимые в движение общим коленчатым валом или двумя эксцентриковыми валами, распределяют нагрузку по ширине суппорта. Такое расположение уменьшает наклон, когда матрица широкая или когда сила не идеально отцентрирована. Это также улучшает параллельность между суппортом и станиной, что обеспечивает более жесткие допуски на детали.
Двухточечные прессы подходят для более широких штампов, более длинных линий вырубки, прогрессивных штампов с несколькими станциями и операций формовки, при которых сила распределяется по более широкой площади. Автомобильные кронштейны, детали бытовой техники и электрическая штамповка с множеством функций часто работают более надежно на двухточечном станке.
Второе подключение привода добавляет компоненты, требования к выравниванию и точки обслуживания. Первоначальная стоимость выше, а установка требует внимания к обеим точкам соединения, чтобы слайд оставался сбалансированным. Преимущество — большая стабильность и более широкий рабочий диапазон.
comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Характеристика | Одноточечный пресс | Двухточечный пресс |
|---|---|---|
| Соединения привода | Одно центральное соединение | Два соединения по ширине |
| Типичный диапазон мощности | Примерно до 100 тонн | Около 100-300 тонн. |
| Допуск на нецентральные нагрузки | Низкий, наклоняется с помощью эксцентричной силы | Хорошо, акции загружаются на слайд |
| Параллельность под нагрузкой | Требует тщательного центрирования штампа. | Лучше обслуживается на более широких матрицах |
| Относительная стоимость покупки | Нижний | Высшее |
| Точки обслуживания | Меньше компонентов привода | Дополнительные подшипники и соединения для проверки |
| Типовые детали | Маленькие центрированные заглушки и клеммы | Широкие кронштейны и прогрессивные матрицы |
location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Когда сила штампа сосредоточена над точкой соединения, одноточечный пресс ведет себя почти как идеальный станок с равномерным износом и стабильными размерами детали. Маленькие штампы, аккуратно расположенные по центральной линии, являются идеальным местом для этого дизайна.
Эксцентричная нагрузка создает момент, который пытается наклонить затвор. Например, штамп, режущие кромки которого расположены на расстоянии 50 миллиметров от приводного центра при одноточечном прессе, может производить заметный наклон, который проявляется в виде заусенцев на одной стороне детали. Двухточечные прессы уменьшают этот момент за счет разделения силы между двумя соединениями, поэтому одна и та же матрица часто работает с меньшими искажениями.
Планируйте расположение штампа так, чтобы объединенный центр тяжести силы резания располагался как можно ближе к приводному центру. Если центроид невозможно переместить в центр, следует сместить конструкцию в сторону двухточечного станка или добавить направляющие элементы, такие как более тяжелые выступы и сбалансированные элементы штампа.
Выбор должен основываться на деталях, кристалле и требованиях к допускам, а не только на цене, поскольку несоответствующая конфигурация привода вызывает повторяющиеся проблемы, которые стоят больше, чем первоначальная экономия. .
Измерьте ширину матрицы и расстояние между станциями резки или формовки. Узкие центрированные матрицы совместимы с одноточечными станками, тогда как широкие матрицы и многопозиционные прогрессивные инструменты обычно требуют двухточечной поддержки.
Рассчитайте силу вырубки или формовки по периметру, толщине материала и прочности на сдвиг. Для нормальной эксплуатации сохраняйте запас примерно на 20 процентов ниже номинального тоннажа. Если пиковое усилие близко к одноточечному прессу, двухточечный пресс дает больше возможностей для вариаций.
Детали большого объема с жесткими допусками выигрывают от стабильности двухточечного пресса, поскольку параллельность сохраняется дольше между проверками. Прототипирование небольших объемов или мелкосерийные работы часто можно экономично выполнить на одном станке.
Тоннаж описывает только часть пресса, поэтому покупатели должны оценить ход, высоту закрытия, размер станины и энергоемкость вместе с конфигурацией привода. .
Производители оценивают тоннаж на определенном расстоянии до нижней мертвой точки. Работа по формованию, требующая максимального усилия в другой точке хода, может превышать безопасную производительность, поэтому номинальная точка должна соответствовать требованиям процесса.
Длина хода должна соответствовать самой длинной детали и подающему оборудованию, а высота закрытия должна включать высоту набора штампов и штабелирование деталей. Двухточечные прессы с более крупными рамами могут предлагать больше вариантов высоты закрытия для прогрессивной оснастки.
| Спецификация | Почему это важно | Вопрос, который следует задать поставщику |
|---|---|---|
| Номинальный тоннаж и рейтинговый балл | Устанавливает максимальную безопасную силу | На какой дистанции хода рейтинг действителен? |
| Допустимая эксцентриковая нагрузка | Ограничивает работу центра | Каков максимальный момент для этой рамки? |
| Спецификация параллельности слайдов | Контролирует точность детали | Какой допуск гарантируется при полной нагрузке? |
| Ударов в минуту | Производственная мощность | Действительна ли эта ставка для номинального тоннажа? |
| Размеры кровати и изголовья | Размер матрицы и место для установки | Какие размеры штампов подходят без доработок? |
Конструкция штампа и конфигурация привода должны рассматриваться вместе, поскольку штамп, который хорошо работает на одном станке, может производить плохие детали на другом. .
Разместите матрицу так, чтобы суммарная сила резания приходилась близко к приводному центру. Направляющие стойки и втулки должны быть рассчитаны на ожидаемую боковую нагрузку, а башмак матрицы должен быть достаточно широким, чтобы пуансон и матрица оставались выровненными под ползуном.
Прогрессивные штампы распределяют силу по нескольким станциям. При двухточечном прессе располагайте станции так, чтобы нагрузка распределялась равномерно между двумя точками подключения. Неравномерные нагрузки на станции по-прежнему могут создавать моментные эффекты, поэтому расчеты сил следует проверять для каждой станции.
Более тяжелые направляющие и закаленные изнашиваемые поверхности помогают контролировать перекос в обеих конструкциях. Регулярный осмотр направляющих стоек, втулок и поверхностей клина обеспечивает плавное движение штампа и сохраняет качество деталей при длительных пробегах.
Точность настройки определяет, достигает ли какая-либо конфигурация проектных характеристик, а проверки соосности должны быть встроены при каждой смене штампа. .
Очистите валик и башмак матрицы, расположите матрицу по осевым отметкам и равномерно зажмите ее с указанным моментом затяжки. Установите высоту закрытия в соответствии со спецификацией штампа и подтвердите закрытие с помощью щупа перед запуском на производственной скорости.
Проверьте параллельность направляющих и кровати с помощью циферблатных индикаторов в нескольких точках кровати. Двухточечные прессы должны показывать одинаковые показания по ширине, тогда как одноточечные прессы могут показывать большие отклонения, если матрица смещена от центра. Записывайте показания, чтобы выявить отклонения с течением времени.
При двухточечном прессе обе точки соединения должны сцепляться последовательно. Проверьте длину шатуна, состояние втулки и синхронизацию привода, чтобы ползун не проворачивался во время хода. Несогласованность синхронизации проявляется в неравномерности деталей и ненормальном шуме.
Требования к техническому обслуживанию растут вместе с количеством соединений привода, поэтому двухточечные прессы требуют более планового осмотра, чем одноточечные машины. .
Сосредоточьтесь на подшипнике центрального соединения, зазоре клина, состоянии сцепления и тормоза, а также смазке главного коленчатого вала. Поскольку нагрузка сконцентрирована, износ клиньев и направляющих следует часто проверять при спуске с центральной матрицы.
Осмотрите оба соединительных подшипника, оба шатуна в сборе и оба комплекта клиньев. Убедитесь, что смазка достигает каждой точки и что обе стороны изнашиваются с одинаковой скоростью. Неравномерный износ между сторонами является ранним признаком того, что выравнивание или загрузка штампа требуют внимания.
Прессы с открытой рамой по-прежнему создают серьезную опасность защемления и запутывания, а система безопасности должна соответствовать конфигурации привода и методу подачи. .
Используйте фиксированные ограждения, ограждения с блокировкой, световые завесы или устройства обнаружения присутствия, которые предотвращают проникновение рук во время плавания. С открытым горлом следует обращаться осторожно, поскольку оно обеспечивает доступ к опасностям с нескольких сторон.
Два ручных управления удерживают обе руки подальше от матрицы во время удара. Регулярно измеряйте тормозной путь и время остановки, поскольку износ тормозов изменяет эти значения. Пресс с перерасходом может повредить инструменты и подвергнуть опасности операторов.
Перед выполнением любых внутренних работ операторам и техническому персоналу необходимо пройти обучение по обращению со штампом, процедурам настройки и маркировке блокировки. Соблюдайте требования к ограждениям машины, действующие в вашей стране, например, правила OSHA в США или соответствующие европейские директивы.
Реальные приложения показывают, как две конфигурации используются в повседневном производстве, а приведенные ниже примеры отражают общую практику, а не конкретные модели машин. .
Небольшой одноточечный пресс с центрированной вырубной матрицей может производить клеммы с высокой скоростью хода. Поскольку детали небольшие, а сила хорошо центрирована, одноточечная конструкция обеспечивает надежную работу при более низких затратах на оборудование.
Более широкие кронштейны с множеством прокалывающих и формирующих элементов часто изготавливаются на двухточечных прессах. Распределенная нагрузка и лучшая параллельность помогают сохранять положение и плоскостность отверстия в течение длительного производственного цикла.
Детали бытовой техники, которые сочетают в себе вырубку и гибку на широкой площади штампа, часто выигрывают от двухточечных станков. Равномерное распределение силы уменьшает колебания упругости и улучшает посадку сборки.
Цена покупки является лишь частью решения, а общая стоимость владения включает процент брака, срок службы матрицы, трудозатраты на техническое обслуживание и время простоя. .
Для центрированных мелких деталей одноточечный пресс может обеспечить минимальные общие затраты, поскольку его более простой привод и более низкие капитальные затраты подходят для коротких тиражей и низкой сложности. Экономия быстро исчезает, если смещение матрицы приводит к частому браку или преждевременному износу инструмента.
Двухточечный пресс часто окупается за счет меньшего количества отходов, более длительного срока службы матрицы и меньшего количества жалоб на точность при изготовлении широких или объемных деталей. Его более высокая закупочная цена оправдана при длительных производственных циклах и строгих требованиях к допускам.
Большинство проблем, связанных с приводом, проявляются в виде неровностей деталей, чрезмерного износа или шума, а структурированная проверка позволяет обнаружить причину быстрее, чем методом проб и ошибок. .
Односторонние заусенцы часто указывают на наклон, вызванный смещением центральной нагрузки при одноточечном прессе или неравномерной параллельности при двухточечном прессе. Сначала проверьте центрирование штампа, затем проверьте параллельность и зазоры клиньев.
Более сильный износ одной планки указывает на эксцентричную нагрузку или несоосность. Отрегулируйте положение штампа, сбросьте зазоры и осмотрите направляющие поверхности. Замена изношенных клиньев до того, как они повредят направляющую, позволяет избежать дорогостоящего ремонта.
Стук может исходить из-за изношенных соединительных втулок, ослабления крепежа или разницы моментов между точками соединения. Остановите пресс, осмотрите каждое соединение и проверьте зазоры во втулках, прежде чем возобновить производство.
Вопрос: Что такое одноточечный силовой пресс открытого типа?
Это пресс с открытой C-образной рамой, привод которого осуществляется от одной точки соединения рядом с центром, что обеспечивает простую конструкцию и низкую стоимость для центрированных и легких работ. .
Вопрос: Что такое двухточечный силовой пресс открытого типа?
Это пресс с открытой рамой, который приводит в движение каретку из двух точек соединения по всей ширине, распределяя нагрузку и улучшая параллельность на более широких штампах.
Вопрос: Почему нецентральная загрузка вызывает проблемы при одноточечном жиме?
Смещенная от центра сила создает момент, который наклоняет ползунок, что приводит к неравномерному износу направляющего выступа, образованию заусенцев на одной стороне детали и изменению размеров. .
Вопрос: Какую мощность обычно обеспечивают одноточечные печатные машины?
Одноточечные прессы обычно используются с усилием примерно до 100 тонн, в зависимости от размера рамы и конструкции, точная мощность определяется производителем.
Вопрос: Когда следует выбирать двухточечный жим?
Выбирайте двухточечный пресс для широких штампов, прогрессивной оснастки, усилий со смещением от центра и деталей с жесткими допусками, производимых большими тиражами. .
Вопрос: Как открытый корпус влияет на точность?
Ан open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
Вопрос: Как рассчитать силу, необходимую для операции вырубки?
Умножьте периметр разреза на толщину материала и прочность на сдвиг, затем добавьте требования к формованию и запас прочности примерно на 20 процентов ниже номинальной мощности. .
Вопрос: Чем отличается обслуживание двухточечных прессов?
Двухточечные прессы требуют проверки обоих соединительных подшипников, обоих шатунов и обоих комплектов клиньев, а также подтверждения того, что обе стороны изнашиваются с одинаковой скоростью.
Вопрос: Что вызывает односторонние заусенцы на штампованной детали?
Односторонние заусенцы обычно указывают на наклон из-за смещения центральной нагрузки или неравномерной параллельности, и исправление начинается с проверки центрирования штампа и зазоров клина.
Вопрос: Дешевле ли иметь одноточечный пресс?
Для центрированных мелких деталей с тщательной компоновкой штампа одноточечный пресс часто имеет более низкую общую стоимость, но работа со смещением от центра может свести на нет это преимущество из-за брака и износа инструмента. .
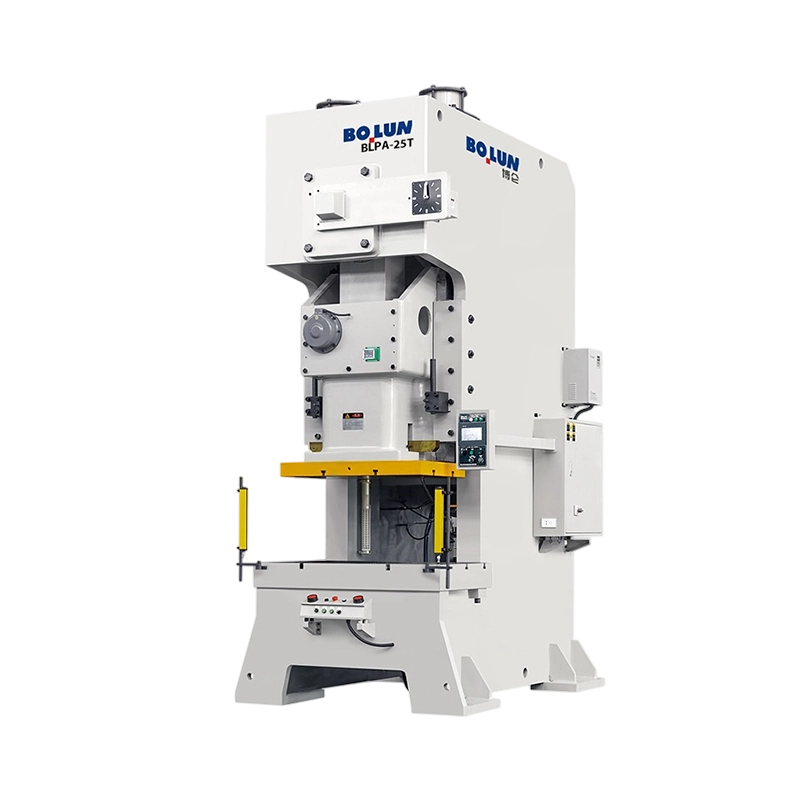


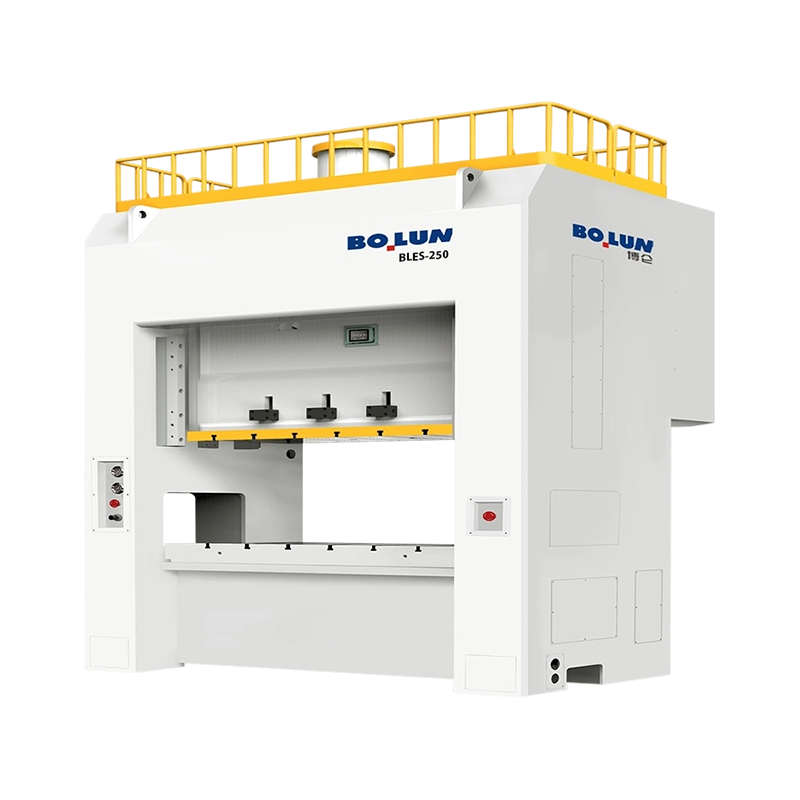
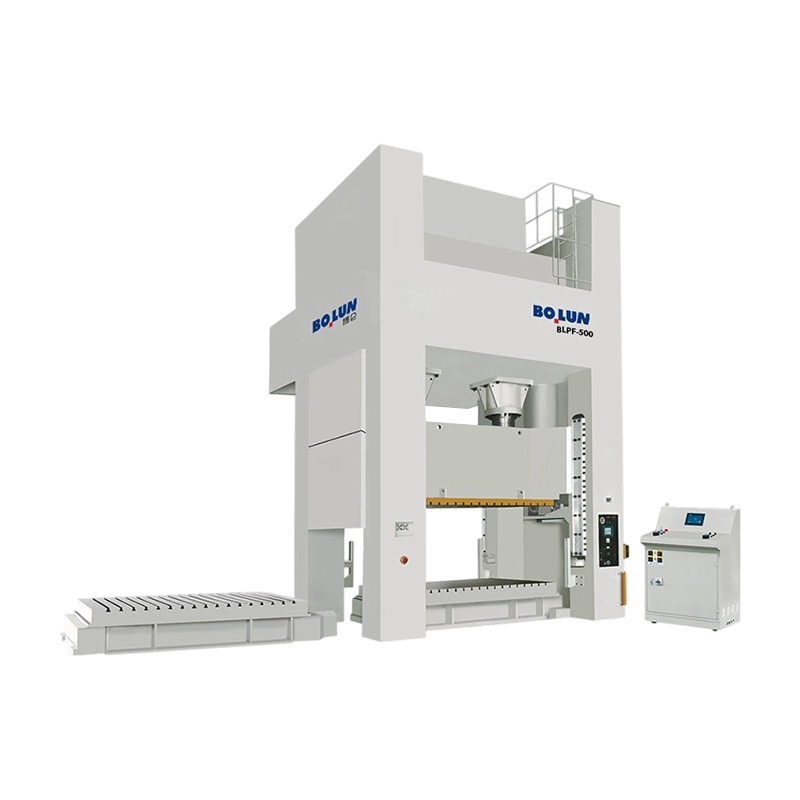
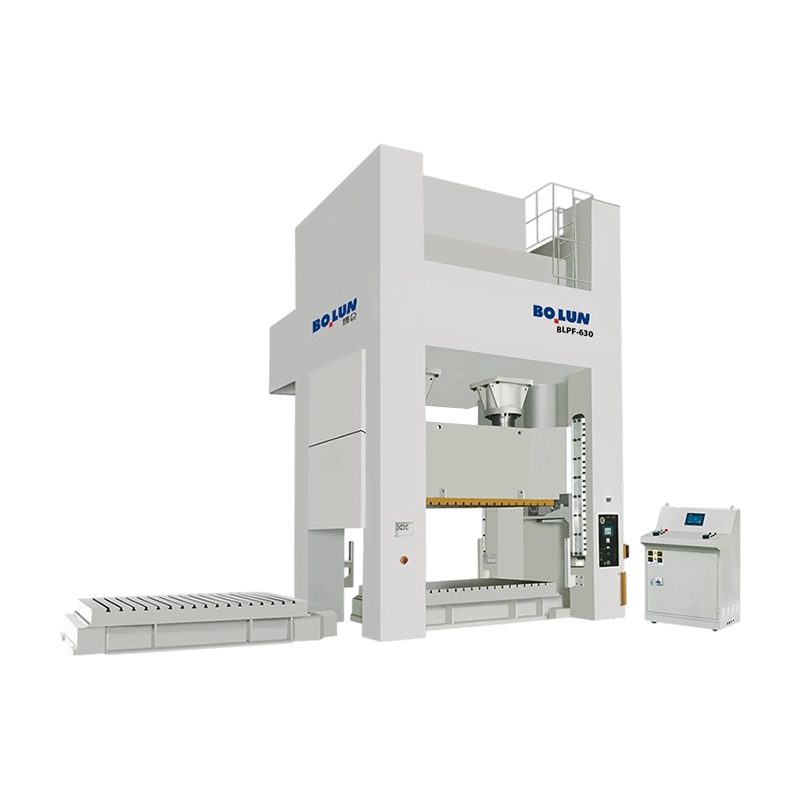
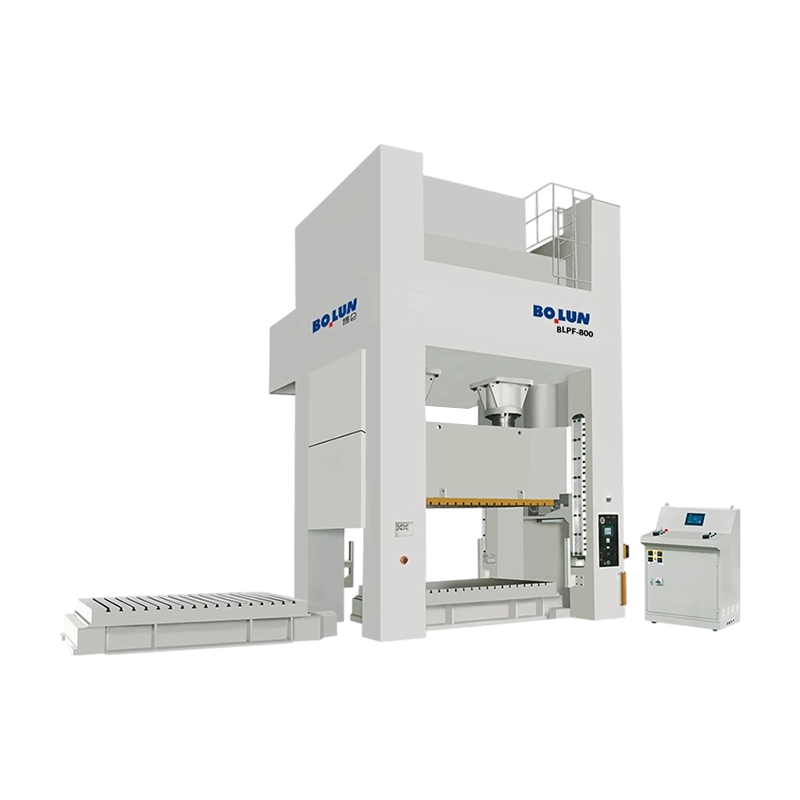
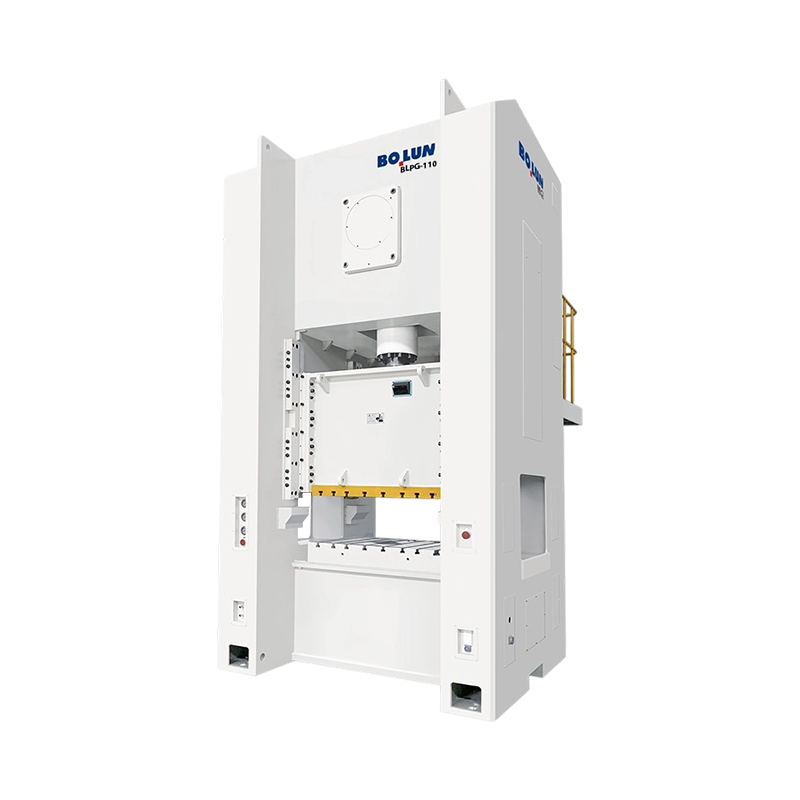
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Поставьте рядом 160-тонный пресс с открытой рамой и 160-тонный пресс с зак...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

