
Два пресса могут нести 200-тонную паспортную табличку и при этом производить совершенно разные детали. В штамповочной мастерской, которая предлагает использовать кронштейн из мягкой стали толщиной 2,5 мм на прессе с открытым зазором, а затем запускает тот же инструмент на прессе с закрытой рамой, обычно замечает изменение выпуклости кромки, высоты заусенцев по ширине полосы и частоты необходимости заточки штампа. Количество тоннажей не изменилось. Что изменилось, так это то, насколько рама двигалась под нагрузкой.
Практический вывод приходит первым: когда допуски на детали жесткие, инструмент представляет собой прогрессивную матрицу или станина шире примерно 1200 мм, то механический пресс закрытого типа обычно является подходящей отправной точкой. Первое, о чем следует договориться, — это жесткость рамы, полезное пространство матрицы и характеристики привода, а не основной тоннаж. Для простой прошивки и формовки с большими допусками и узкими рулонами хорошо сконструированный пресс с открытым зазором часто справляется с этой задачей за меньшие деньги и обеспечивает лучший доступ с трех сторон.
Все, что приведено ниже, объясняет, где на самом деле находится эта разделительная линия, как читать спецификации закрытой рамы, не вводя себя в заблуждение, и какие детали определяют, будет ли машина работать чисто в течение пятнадцати лет или тихо станет источником брака, простоев и ремонта штампов.
Рама пресса представляет собой пружину. Под нагрузкой он растягивается вертикально, а в конструкции с открытым зазором также вращается, поскольку путь нагрузки имеет С-образную форму и поддерживается только с одной стороны. Вертикальное растяжение можно контролировать; угловое вращение - это то, что повреждает смерть. Когда ползун наклоняется на несколько сотых миллиметра по станине, зазор между пуансоном и штампом перестает быть равномерным. Зазор при резке листового металла обычно составляет от 5 до 8 процентов толщины каждой стороны, поэтому для заготовки толщиной 1,5 мм приемлемое окно составляет от 0,075 до 0,12 мм. Рама, которая вращается настолько, что съедает половину окна на одном конце станины, фактически вдвое сокращает срок службы штампа и увеличивает высоту заусенцев на этой стороне.
Прессы с закрытой рамой окружают путь нагрузки двумя стойками и короной, поэтому сила передается через симметричную конструкцию. Вертикальное отклонение все еще существует, но угловое отклонение ползуна намного меньше, а параллельность ползуна к балке остается в пределах допуска по всей ширине станины. На практике именно это дает вам постоянную высоту заусенцев, лучшую плоскостность вытянутых деталей, более длительный срок службы пуансона и штампа, а также возможность использовать прогрессивный инструмент с четырьмя или шестью станциями резки одновременно без смещения полосы вбок.
Компромисс — доступ. В машине с закрытой рамой материал обычно поступает спереди назад, линии рулонов и питатели установлены в этом направлении, а боковой доступ для ручной загрузки ограничен. Если ваш процесс зависит от операторов, загружающих с трех сторон, или вам нужно вывешивать длинные детали сбоку от инструмента, более честным решением будет конструкция с открытым или полузакрытым зазором. Наше собственное сравнение двух архитектур, Объяснение механического пресса открытого типа и закрытого типа , более подробно описывает геометрию, если вы все еще взвешиваете их.
| Фактор выбора | Пресс с открытым зазором | Пресс закрытого типа |
|---|---|---|
| Поведение рамы под нагрузкой | Вертикальное растяжение плюс заметный угловой поворот зазора | Преимущественно вертикальное растяжение, небольшая угловая ошибка |
| Параллелизм слайдов и подушек | Изменения в зависимости от нагрузки и положения нагрузки | Плотно держится по ширине кровати. |
| Допуск на нецентральную нагрузку | Низкий; нагрузка должна оставаться вблизи центра зазора | От умеренного до высокого, особенно с двухточечным суппортом |
| Точность детали и постоянство заусенцев | Приемлемо для общих работ | Лучше для жесткой толерантности и прогрессивной работы. |
| Умереть жизнь | Короче, где наклон значителен | Дольше, потому что зазор остается равномерным |
| Доступ оператора и штампа | Отлично спереди, слева и справа | Только спереди и сзади; боковой доступ ограничен |
| Типичный тоннажный диапазон | Примерно от 10 до 250 тонн. | Примерно от 60 до 1000 тонн и выше. |
| Площадь помещения при том же тоннаже | Большая занимаемая площадь относительно емкости | Более компактный на тонну силы |
Не все закрытые рамы устроены одинаково, и выбор конструкции влияет на транспортировку, техническое обслуживание и поведение машины после десяти лет интенсивной вырубки.
Моноблочная рама отливается или изготавливается как единое целое, либо сваривается, а затем снимается напряжение и обрабатывается как единое целое. Это самый жесткий вариант на килограмм стали, он не требует предварительного напряжения для расслабления и обеспечивает наиболее предсказуемую кривую прогиба. Ограничением является логистика: рама является самой тяжелой деталью, ее обычно требуется транспортировать на плоских стеллажах или навалом, а не в контейнере, а план такелажа на вашем заводе должен быть согласован до заказа на поставку, а не после него. Ремонт после аварии также сложнее, потому что нет рулевых тяг, которые можно было бы заменить.
Рамы с поперечными тягами are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Полузакрытая машина сохраняет боковые стойки, но оставляет переднюю и заднюю часть более открытой, чем полностью закрытая рама. Он находится между двумя семействами и полезен там, где вам нужна более высокая жесткость, чем у пресса с открытым зазором, но при этом требуется просторный доступ спереди для длинных или неудобных деталей. Он не является заменой настоящей закрытой рамы в прогрессивной матрице, работающей при номинальном тоннаже.
Какую бы конструкцию вы ни выбрали, попросите самую тяжелую цельную деталь, точки подъема и центр тяжести. Эти три цифры определяют грузоподъемность вашего крана, ширину вашей двери и стоимость установки, и они часто отсутствуют в предложении, в котором основное внимание уделяется только тоннажу и размеру станины.
Количество точек подключения направляющих зависит от пути нагрузки, а не является маркетинговой особенностью. Одноточечный салазок приводится в движение посредством одного шатуна в центре салазок. Это простой, экономичный и вполне адекватный вариант, когда рабочая сила находится около середины станины, а инструмент относительно узкий.
Двухточечный салазок приводится в движение двумя шатунами, по одному с каждой стороны. При смещенной от центра нагрузке салазки гораздо лучше сопротивляются наклону, поскольку вторая точка соединения действует как ограничитель момента. Это имеет значение в трех распространенных ситуациях: прогрессивные штампы, когда несколько станций режут одновременно в разных положениях, широкие станины, где полоса проходит поперек 1500 мм и более, и работы, где инструмент намеренно смещен в одну сторону, чтобы соответствовать линии рулона или системе передачи.
Практическое правило простое. Если матрица шире, чем примерно 60 процентов ширины станины, или если тоннаж сконцентрирован от центра более чем на четверти длины станины, более безопасным выбором является двухточечная машина. Одноточечный пресс можно использовать и таким образом, но вы тратите жизнь на то, чтобы сэкономить капитальные затраты.
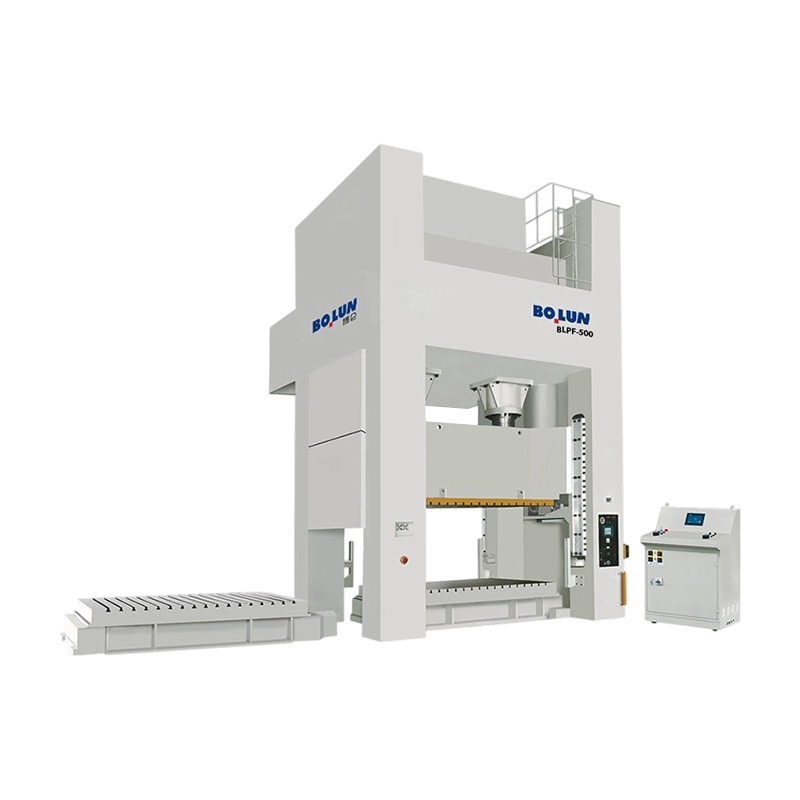
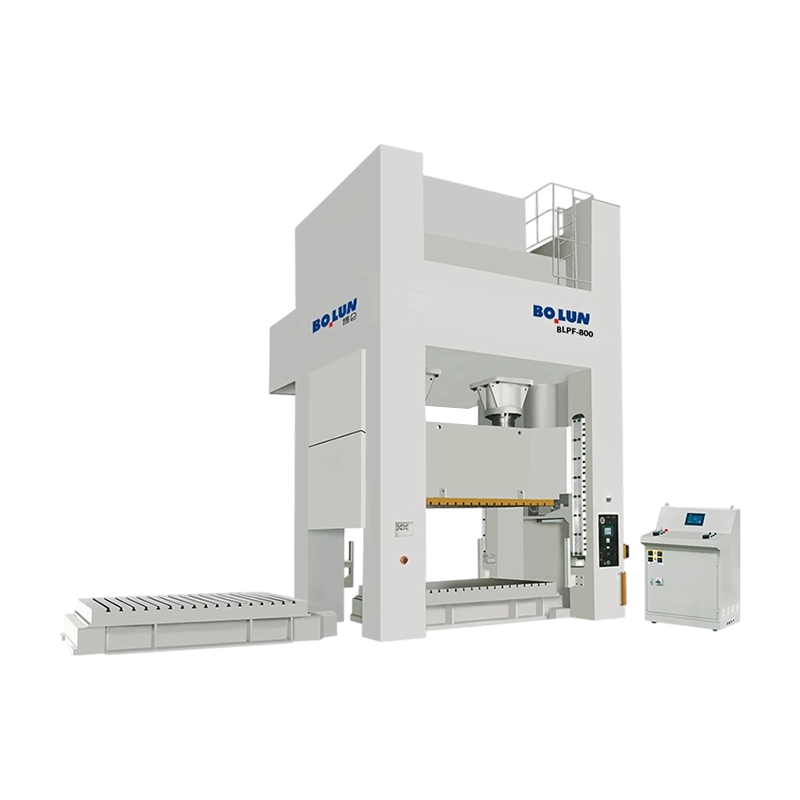
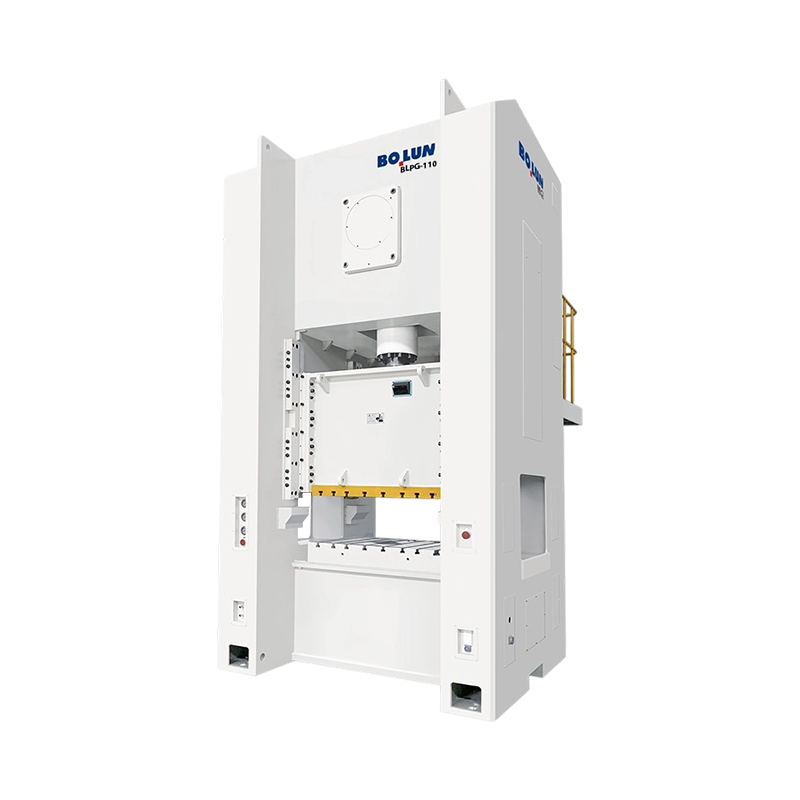
И здесь свое место заслужили одноточечные машины с широкой станиной. Закрытый одноточечный пресс с широкой дверью и большой станиной, такой как серия BLPG, обеспечивает хороший доступ спереди для больших панелей, сохраняя при этом жесткость закрытой рамы, и подходит для работ, где нагрузка действительно сосредоточена, но деталь физически велика. Семейство двухточечных инструментов, напротив, является рабочей лошадкой для прогрессивных и многопозиционных инструментов. Репрезентативным примером является 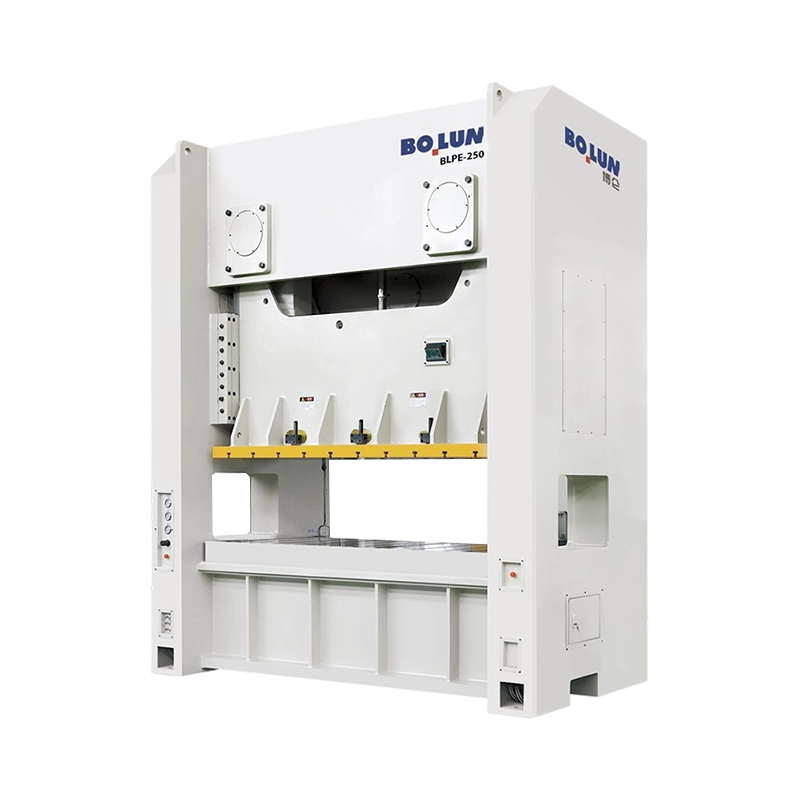 BLPE-250 Двухточечный пресс с закрытой рамой и широкой станиной BLPE-250 с усилием 2500 кН сочетает в себе станину размером 2500 × 1000 мм с жесткой закрытой рамой для крупногабаритного прогрессивного и многопозиционного инструмента. Посмотреть продукт → конфигурация, которая сочетает в себе широкую станину с двумя точками подключения и прочную раму для непрерывной производственной работы.
Рама определяет, насколько прямой будет машина. Привод решает, что будет делать каретка на пути вниз, а он, в свою очередь, решает, какие процессы машина действительно может выполнять. В механических прессах с закрытой рамой преобладают четыре схемы, и они не являются взаимозаменяемыми.
Классический кривошипный привод преобразует энергию вращательного маховика в синусоидальное движение скольжения. Он эффективен, механически прост и недорог в обслуживании. Скорость ползуна достигает пика в середине хода и падает к нижней мертвой точке, поэтому материал проводит достаточное время под сжатием вблизи дна. Кривошипно-шатунные приводы подходят для вырубки, прошивки, гибки, мелкой формовки и общей штамповки, когда требуемое усилие близко к нижней части хода.
Эксцентриковый привод размещает большую шестерню и эксцентриковый подшипник между маховиком и шатуном, что увеличивает приращение крутящего момента вблизи нижней мертвой точки и обеспечивает более длинный ход без пропорционально большего хода кривошипа. Результатом является высокая доступная сила при малом ходе, а это именно то, что нужно для глубокой вытяжки, холодной штамповки и обработки толстых листов. Эти машины, как правило, большие: длинный ход, широкая станина, большая грузоподъемность и маховик, рассчитанный на тяжелый одиночный ход, а не на непрерывную легкую работу. Там, где работа требует возможности глубокого хода при большом тоннаже, 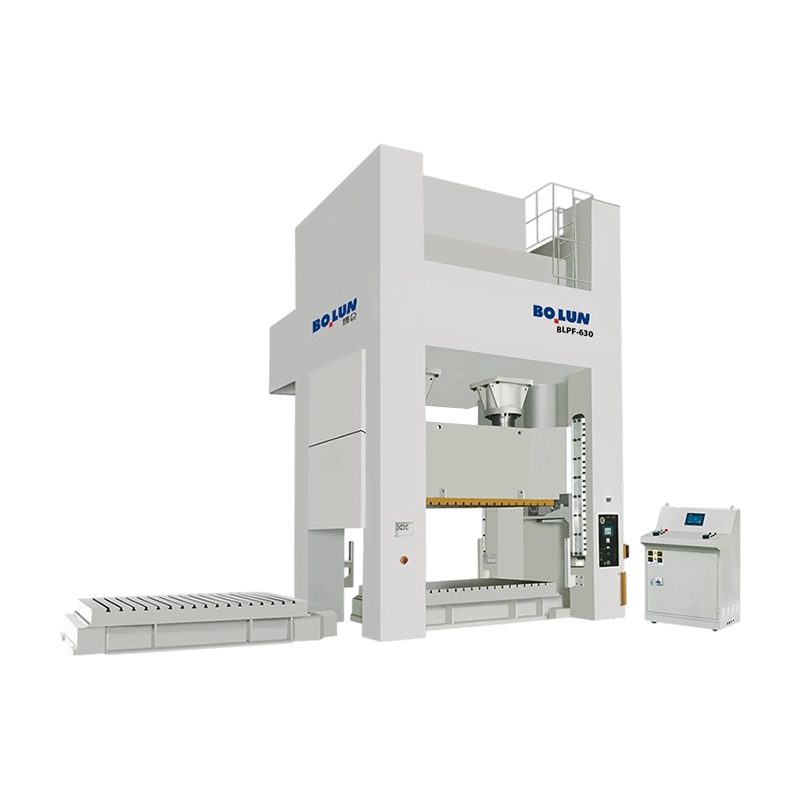 BLPF-630 Двухточечный пресс с эксцентриковым механизмом глубокого хода Эксцентриковый пресс усилием 6300 кН, ходом 400 мм и подушкой 800 кН для высокотоннажной глубокой вытяжки и сложной формовки. Посмотреть продукт → Спецификация — это тип машины, который можно сравнить с расчетом энергии формования, а не только с расчетом тоннажа.
Сервопресс заменяет маховик и сцепление двигателем и винтовым или кривошипно-шатунным механизмом, который можно запрограммировать. Слайд может замедляться при прохождении разреза, останавливаться внизу, поворачивать на полпути или быстро приближаться и медленно формироваться. Такая гибкость окупается при бесшумной вырубке, при волочении, когда требуется контролируемая скорость пуансона через материал, при чеканке, где короткая выдержка улучшает заполнение, а также при работах, где на одном и том же станке приходится работать с несколькими разными инструментами. Ограничения одинаково реальны: доступный крутящий момент на низкой скорости, энергия за ход, стоимость двигателя и привода, а также тот факт, что полезная энергия сервомашины конечна, в отличие от большого маховика. Если для вашего процесса требуется очень тяжелый одиночный ход, проверьте показатель энергии в килоджоулях, а не только тоннаж.
Установленная на раме двухточечная сервомашина, такая как 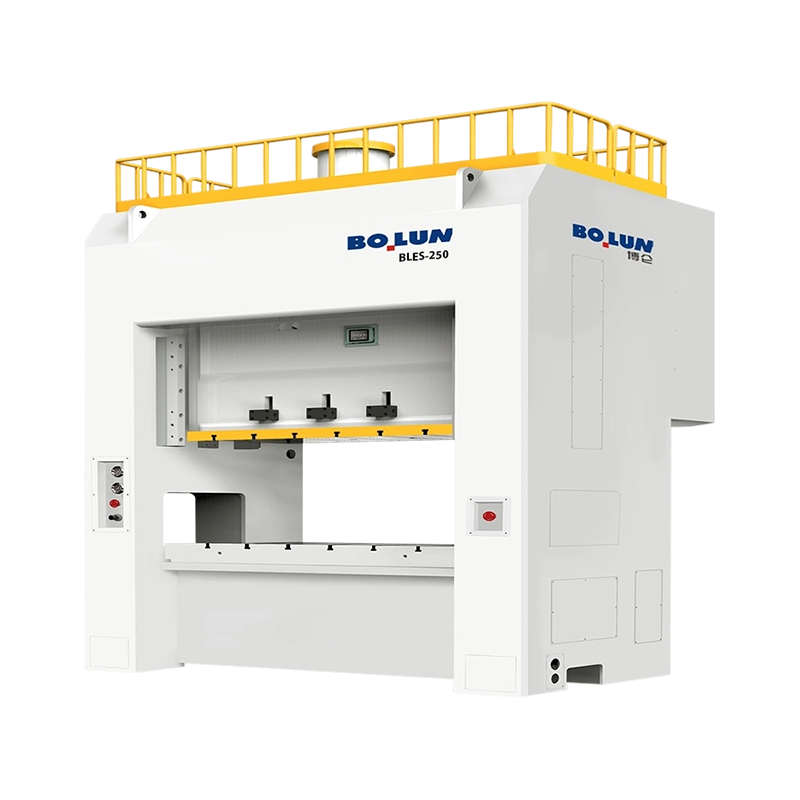 BLES-250 Двухточечный сервопресс с закрытой рамой Сервопресс с усилием 2500 кН, рабочей энергией 25 200 Дж и двухточечной жесткостью с закрытой рамой для программируемой глубокой вытяжки и точной штамповки. Посмотреть продукт → Конфигурация идеально подходит для завода, который выполняет смешанные высокопроизводительные работы и хочет иметь программируемые профили хода, не отказываясь при этом от жесткости закрытой рамы.
Перекидные приводы значительно умножают усилие вблизи нижней мертвой точки благодаря рычажному механизму, который выпрямляется при опускании суппорта. Затвор медленно приближается с большим механическим преимуществом, а затем быстро убирается. Это стандартная архитектура для холодной ковки, чеканки и калибровки, где материал должен течь, а не разрезаться, и где пик силы находится в пределах одного-двух миллиметров от дна. Машины с коленно-рычажным механизмом обычно характеризуются энергией деформации и жесткостью рамы, а не только тоннажем.
| Тип привода | Усилие, доступное вблизи нижней мертвой точки | Типичные процессы | Основное ограничение для проверки |
|---|---|---|---|
| Рукоятка | Номинальная сила в положении номинального тоннажа | Вырубка, прошивка, гибка, неглубокая формовка | Длина удара и энергия за удар |
| Эксцентриковая передача | Высокий, с сильным увеличением крутящего момента | Глубокая вытяжка, толстая пластина, холодная штамповка | Время восстановления маховика при непрерывном ходе хода |
| Сервопривод | Программируемый; зависит от мощности двигателя и винта | Бесшумная вырубка, контролируемая вытяжка, чеканка, смешанная оснастка | Доступная энергия за ход и стоимость привода |
| Переключить/поворотный кулак | Очень высокий в короткой рабочей зоне | Холодная ковка, калибровка, чеканка | Узкое полезное окно хода |
Большинство ошибок при покупке прессов с закрытой рамой совершаются не из-за тоннажа. Они изготавливаются по четырем или пяти цифрам, напечатанным под ним. Спецификация представляет собой контракт в миниатюре, и каждая цифра имеет контекст, который редко объясняется в цитате.
Начните с позиции номинального тоннажа. Механический пресс может обеспечить номинальное усилие только на определенном расстоянии выше нижней мертвой точки, обычно от 5 до 13 мм в зависимости от размера и стандарта. Выше этой точки геометрия привода ограничивает силу. Если для вашей операции формовки требуется полный тоннаж на 30 мм выше нижней мертвой точки, машина с номиналом 6 мм не сможет обеспечить его, независимо от того, что написано на паспортной табличке. Попросите кривую тоннажа, а не отдельную цифру.
Затем проверьте ход и количество ходов в минуту вместе. SPM обычно указывается для определенной длины хода и часто при определенной настройке скорости. Машина, рекламируемая со скоростью 60 об/мин, может достичь этого только при коротком ходе и максимальной скорости привода с регулируемой скоростью. Если вашему инструменту для извлечения детали требуется ход 200 мм, реальная производительность может быть значительно ниже.
Затем проверьте арифметику пространства матрицы. Высоту затвора, регулировку салазок и толщину упора следует рассматривать как комплект. Набор матриц должен располагаться примерно в середине диапазона регулировки, а не в крайнем случае, чтобы у вас оставался припуск на шлифование на матрице и оставалось место для добавления проставки или амортизирующей пластины позже. Матрица, которая подходит только с регулировкой по верхнему пределу, - это матрица, которая не подходит после первой переточки.
| Спецификация рисунок | Что он контролирует | Вопрос, который стоит задать |
|---|---|---|
| Номинальный тоннаж и номинальное положение | Полезная сила на заданной высоте над нижней мертвой точкой | Можете ли вы предоставить кривую грузоподъемности по всему рабочему ходу? |
| Длина хода и количество оборотов в минуту | Высота извлечения детали и реалистичный результат | При каком ходе и скорости измеряется SPM? |
| Регулировка высоты матрицы и салазок | Вписывается ли стопка кристаллов с запасом | Каково положение регулировки при установленной матрице? |
| Кровать и горка | Площадь матрицы и пространство для зажима | Указанная кровать представляет собой проем рамы или подпорку? |
| Прогиб рамы | Стабильность зазора матрицы и точность детали | Какое вертикальное и угловое отклонение гарантируется при номинальной нагрузке? |
| Емкость и ход подушки матрицы | Усилие и выталкивание держателя заготовки | Является ли сила амортизации постоянной во время хода или подъема? |
| Мощность главного двигателя | Непрерывная производительность и рекуперация энергии | Сколько гребков в минуту можно выдержать при полной нагрузке? |
Тоннаж следует рассчитывать по инструменту, затем округлять с запасом в большую сторону, затем сверять с кривой пресса. Если делать это в другом порядке, начиная с той машины, которую вам предложили, прессы в конечном итоге работают с 95 процентами номинальной нагрузки и рано выходят из строя.
Для резки и вырубки сила равна длине разреза, умноженной на толщину, умноженную на прочность материала на сдвиг. Квадратная заготовка диаметром 180 мм из мягкой стали толщиной 3 мм имеет длину реза 720 мм; при прочности на сдвиг около 350 МПа сила составляет примерно 756 кН, или около 77 тонн. Добавьте усилие зачистки, обычно от 5 до 10 процентов, и рабочий запас от 20 до 30 процентов, и машина весом от 100 до 110 тонн станет удобной. Умножьте на количество станций, одновременно разрезающих прогрессивную матрицу. Для четырех одновременных разрезов такого размера потребуется более 300 тонн, что полностью меняет класс машины.
При волочении сила вытяжки зависит от диаметра заготовки, толщины материала и прочности на разрыв, а сила держателя заготовки обычно добавляется на 20–40 процентов сверху. Распространенной ошибкой является определение размера пресса только по силе вытяжки и забывание о том, что подушка должна удерживать заготовку на всей глубине вытяжки, пока каретка все еще движется. Емкость подушки, ее кривая силы и ее ход должны быть проверены по графику чертежей, а не только по наибольшему номеру в каталоге.
Две последующие проверки часто пропускаются. Во-первых, энергия: маховик может передавать большую силу, но лишь ограниченное количество энергии за один ход, прежде чем он замедлится. Работа с длинным рабочим ходом требует больше энергии, чем короткая заготовка при том же тоннаже, и если маховик не может восстанавливаться между ходами, производительность падает. Во-вторых, нецентральная загрузка: закрытые рамы переносят ее лучше, чем машины с открытым зазором, но не игнорируют. Если результирующая сила выходит за пределы рекомендуемой зоны, ползун наклоняется, планки изнашиваются неравномерно, а зазор матрицы изменяется. Попросите диаграмму допустимой смещенной от центра нагрузки и проверьте, где на самом деле находится центр силы вашего инструмента.
Пространство кристалла — это то место, где хорошие характеристики умирают. На чертеже, на котором изображена кровать размером 2000 на 1000 мм, может быть указан проем рамы, тогда как фактическая балка с Т-образными пазами может быть меньше. Подтвердите, какой размер вы покупаете, затем подтвердите размер Т-образного паза, шаг и положение, потому что от них зависит, как вы закрепите матрицу и будут ли работать существующие зажимы и параллели.
Зона горки имеет такое же значение, как и зона кровати. Верхняя матрица прижимается к ползуну, а ползун, который намного уже, чем матрица, оставляет внешние края инструмента без поддержки. Для больших панелей это настоящий источник изгибов и маркировок. Также проверьте предельный вес штампа относительно мощности салазок и противовеса: несбалансированный тяжелый штамп упадет, когда давление противовеса снизится, что является одновременно проблемой безопасности и возможностью повреждения штампа.
На подушке вопросы, которые имеют значение, — это сила, удар и контроль. Пневматическая подушка обеспечивает примерно постоянное усилие с характерным подъемом в конце хода, что подходит для многих работ по рисованию. Гидравлическая подушка с программируемой силой и положением обеспечивает больший контроль при сложных вытяжках, но увеличивает затраты и затраты на техническое обслуживание. Если вы собираетесь выполнять как волочение, так и вырубку, проверьте, можно ли заблокировать или выдвинуть подушку из матрицы, а также можно ли расположить штифты подушки так, чтобы они соответствовали компоновке вашего инструмента, без сверления новых отверстий в валике.
Для заводов, выполняющих смешанные и небольшие объемы работ, подвижная балка с направляющими и быстрый зажим матрицы меняют экономику больше, чем любой другой вариант в списке. Время наладки, которое сокращается с четырех часов до сорока минут, окупается быстрее, чем незначительное сокращение времени цикла, поскольку пресс может зарабатывать деньги на следующей работе, пока штамп еще готовится.
Пресс с закрытой рамой — это крупная инвестиция, защищенная небольшим количеством компонентов, и система перегрузки — самый важный из них. Гидравлическая защита от перегрузки отпускает ползун, когда сила превышает установленный предел, обычно в течение миллисекунд, а затем сбрасывается. Без него двойная заготовка или застрявшая полоса передает перегрузку на шатун, кривошип и раму. При сравнении машин спросите, что такое порог сброса перегрузки, как он сбрасывается и можно ли проверить точку сброса во время приемочных испытаний, а не принимать на веру.
Расположение сцепления и тормоза определяет эффективность торможения, уровень шума и техническое обслуживание. Мокрые многодисковые сцепления и тормоза работают в масле, служат дольше, работают тише и требуют меньше регулировки, чем типы с сухим трением, за счет масляного контура, который необходимо обслуживать. Для безопасности важно время остановки и угол остановки, измеренные на маховике или направляющей, поскольку от этого зависит безопасное расстояние между ограждением и световыми завесами. Эти цифры следует фиксировать при вводе в эксплуатацию и перепроверять ежегодно.
Смазка непривлекательна и решительна. Автоматическая централизованная смазка с контролируемым давлением и выходом неисправности предотвращает наиболее распространенную причину преждевременного износа клина и шестерни. Запросите схему смазки, количество точек, емкость резервуара и поведение сигнализации при блокировке линии. Также спросите о процедуре разогрева: у холодного пресса зазоры отличаются от теплого, а в цехе, который холодным утром запускается на полную мощность, в течение первого часа смены будет наблюдаться дрейф точности.
Безопасность прессы регулируется практически везде, и требованием является не наклейка на машине, а проверенная функция безопасности. На рынках, следующих стандарту ISO 16092, на механические прессы распространяется общий стандарт безопасности для прессов, а также специальные детали для механических прессов, а системы управления, связанные с безопасностью, разрабатываются и проверяются на уровне производительности в соответствии с ISO 13849. Машины с маркировкой CE в Европе, NR-12 в Бразилии и установки, регулируемые OSHA в США, все подходят к одной и той же проблеме с немного разных точек зрения: точка эксплуатации должна быть защищена, а защита должна безопасно выйти из строя.
На практике ищите фиксированные ограждения с блокируемыми смотровыми дверцами, двуручный блок управления для однотактного режима работы, световые завесы или защитные коврики там, где необходим доступ, предохранительный блок для установки штампа и процедуру энергетической изоляции, которая фактически изолирует накопленную энергию в маховике, уравновешивающем воздухе и гидравлическом контуре. Блок безопасности часто не учитывается в бюджетных расценках, и он необходим всем, кто меняет штампы.
Что касается управления, то полезными функциями являются те, которые уменьшают количество ошибок оператора, а не те, которые впечатляюще выглядят в брошюре. Память высоты штампа с моторизованной регулировкой, контроль тоннажа с отображением каждого хода, история неисправностей с временными метками и четкая индикация угла кривошипа — все это стоит иметь. В частности, контроль тоннажа окупается, если впервые обнаруживается застревание подачи до того, как инструмент будет уничтожен.
Пресс с закрытой рамой жесткий, тяжелый и чувствителен к тому, как он сидит на полу. Фундамент обычно представляет собой отдельный железобетонный блок, изолированный от окружающей плиты, размер которого соответствует массе и динамической нагрузке машины и отлит с гнездами для анкерных болтов, установленными по шаблону. Пропустить изоляцию и прикрепить болтами прямо к общей промышленной плите — это самый быстрый путь к растрескиванию, передаче вибрации на соседние машины и к прессу, который не выдерживает параллельности.
Выравнивание – это точная работа. Пресс, выровненный до доли миллиметра на метр с помощью подходящего спиртового или электронного уровня, затем залитый раствором и повторно проверенный после затвердевания раствора, сохранит свою геометрию. Тот, кто выровнен на глаз, покажет это в первом кубике. Перед началом производства дайте время отвердеть и запишите показания уровня как часть установочного файла.
Коммунальные услуги обычно недооцениваются. Сжатый воздух необходим для сцепления, противовеса, подушки и продувки воздухом; проверьте давление, расход и является ли подача сухой и фильтрованной, поскольку вода в воздушном контуре достигает сцепления и пневматики. Электропитание должно соответствовать двигателю и управляющему напряжению, а мощность трансформатора должна рассчитываться с учетом пускового тока и любой будущей нагрузки сервопривода или частотно-регулируемого привода. Оставьте место для конвейера слизней или контейнера для мусора под станиной и подтвердите глубину ямы, необходимую для подушки и выброса.
Наконец, спланируйте такелаж. Уточните грузоподъемность крана в месте установки, ширину ворот и прохода, нагрузку на пол по маршруту, а также то, будет ли рама доставлена в собранном виде или по частям. Машина, которая готова вовремя, но не может быть доставлена в здание, — это дорогостоящая задержка, а заранее подготовить план такелажа ничего не стоит.
Прежде чем подписывать, просмотрите следующие пункты и получите письменный ответ на каждый из них. Ни один из них не является экзотикой; все они обычно пропускаются.
Общая стоимость владения обычно зависит от срока службы и времени безотказной работы в гораздо большей степени, чем цена покупки. Машина, которая сохраняет параллельность под нагрузкой, значительно продлевает срок службы штампа, а штамп, который прослужит на 30 процентов дольше, стоит больше, чем небольшая скидка на печатный станок. Добавьте к этому стоимость лома, часов наладки, энергии на тысячу ходов и незапланированных простоев, и к третьему году самое дешевое предложение часто перестанет быть самым дешевым вариантом.
Производители, производящие как открытые, так и закрытые машины, обычно структурируют свой каталог вокруг одних и тех же четырех переменных: архитектура рамы, количество точек соединения салазок, тип привода и специализация процесса. Понимание этой структуры облегчает составление списка подходящей модели вместо того, чтобы читать тридцать описаний.
Типичная линия с закрытой рамой включает в себя одноточечные станки с широкими дверцами для крупных, центрированных работ, двухточечные прессы для прогрессивной и многопозиционной оснастки, станки с эксцентриковым редуктором для глубокой вытяжки и тяжелой формовки и, наконец, варианты с сервоприводом, где программируемое движение салазок стоит дополнительных усилий. Специализированные филиалы расположены рядом: коленно-рычажные прессы холодной ковки для деформационных работ и аккумуляторные гильзовые прессы для крупносерийного производства корпусов, где постоянство размеров миллионов деталей имеет большее значение, чем сырой тоннаж.
Компания Zhejiang Bolun High-Precision Machinery строит свое семейство машин с закрытой рамой именно по этим принципам, включая одноточечные модели с широкими дверями, двухточечные прессы среднего класса, машины с эксцентриковым редуктором на вершине тоннажной шкалы и двухточечную сервоприводную ветвь для программируемой штамповки. Заявленная позиция компании заключается в том, что она является вертикально интегрированным производителем, охватывающим проектирование, обработку основных компонентов и окончательную сборку, что важно для покупателей главным образом по одной причине: рама, направляющие и привод производятся под одной крышей, поэтому показатели отклонения и точности можно проследить до процесса обработки и контроля, а не собирать из деталей сторонних производителей. Покупатели, оценивающие ассортимент, могут просмотреть обзор производителя а затем сравните конкретные модели с приведенным выше контрольным списком спецификаций.
Самая полезная привычка при покупке механического пресса закрытого типа — перестать рассматривать тоннаж как основную характеристику. Тоннаж показывает размер машины. Прогиб рамы, пространство матрицы, характеристики привода и энергия за ход говорят вам, что она на самом деле будет производить, как долго прослужат матрицы и будет ли машина по-прежнему сохранять допуск через десять лет. Правильно разберитесь с этими четырьмя, запишите критерии приемки, а остальная часть покупки — администрирование.
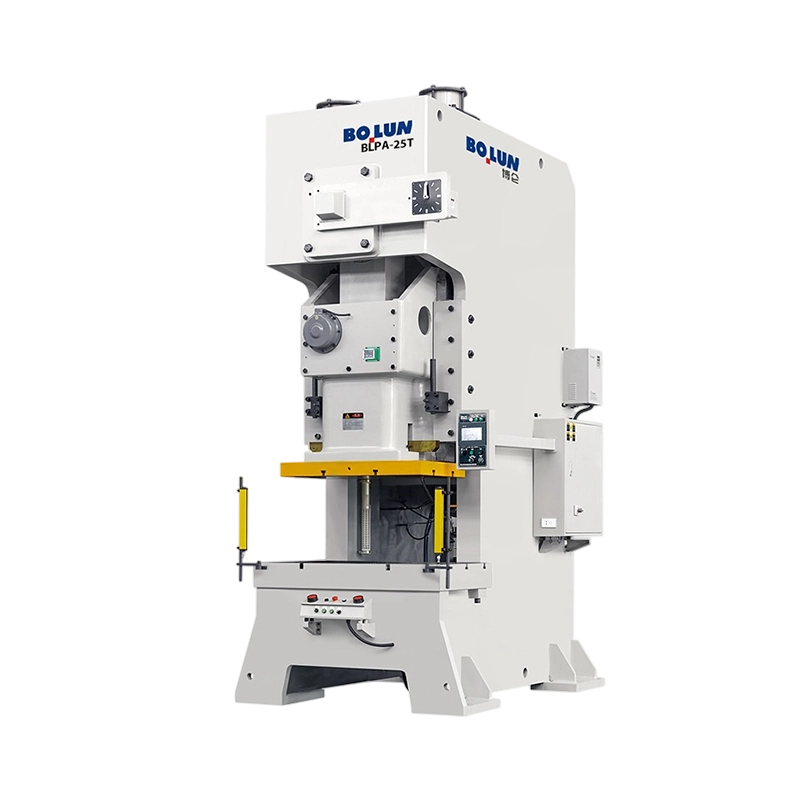


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Поставьте рядом 160-тонный пресс с открытой рамой и 160-тонный пресс с зак...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

