
Менеджер по производству на заводе по производству металлических компонентов среднего размера недавно столкнулся с проблемой, с которой сталкиваются многие цеха при переходе от механической обработки к холодной штамповке. Компания выиграла контракт на изготовление небольшого высокопрочного фланца с внешним диаметром примерно 22 мм, а целевая производительность составляла 180 деталей в минуту. Существующий гидравлический пресс не мог справиться с этой задачей. Время цикла было слишком длинным, отходы росли, а твердость деталей менялась от партии к партии. Заводу явно была нужна машина холодной штамповки, а не очередной универсальный штамповочный пресс.
Эта ситуация не является чем-то необычным. Холодная штамповка изменяет форму металла при температуре окружающей среды, что означает, что материал затвердевает, а не нагревается. В результате получается деталь почти готовой формы с превосходной прочностью и гладкой поверхностью, однако станок, выполняющий эту работу, следует выбирать с осторожностью. Тоннаж, ход, жесткость рамы и форма кривой усилия определяют, будет ли работа работать гладко в течение многих лет или выйдет из строя в течение нескольких месяцев. В этой статье рассказывается о том, что на самом деле делает машина для холодной штамповки, какие характеристики наиболее важны, где кроются скрытые риски и как оценить поставщика перед размещением заказа.
Машина холодной штамповки представляет собой мощный механический пресс, который изменяет форму металла при температуре окружающей среды. Заготовка располагается между матрицей и пуансоном, а пресс вбивает пуансон в материал. Металл поддается и течет в полость матрицы, принимая форму оснастки. В отличие от горячей штамповки, холодная штамповка не нагревает заготовку, поэтому деформация происходит за счет наклепа, а не рекристаллизации.
На практике это приводит к нескольким измеримым результатам. Использование материала высокое. Для холодноштампованной детали часто требуется всего 5 процентов или меньше лома по сравнению с 20–30 процентами для обработки из прутковой заготовки. Поверхность блестящая, без окалины и обычно готова к гальваническому покрытию или покраске без дополнительной подготовки. Механические свойства улучшаются, поскольку деформационное упрочнение повышает предел текучести и твердость, поэтому многие критически важные с точки зрения безопасности крепежные детали и детали конструкций подвергаются холодной штамповке. Скорость производства также высока: машина холодной формовки способна производить от 150 до 300 деталей в минуту в зависимости от геометрии детали и конструкции пресса.
Терминология на рынке может сбивать с толку. Некоторые поставщики называют эти машины прессами холодной ковки, машинами холодной высадки или машинами холодной штамповки. Словосочетание «пресс для холодной ковки» часто используется как синоним «машина для холодной штамповки», но есть небольшие различия. Холодная высадка фокусируется на операциях высадки или высадки для формирования головки крепежных изделий. Холодная штамповка охватывает более широкий диапазон деформации, включая экструзию и чеканку. Прежде чем принять решение о покупке, стоит понять, что определяет пресс для холодной ковки и чем он отличается от стандартного штамповочного пресса.
Наиболее подходящей категорией машин для крупнотоннажных и высокоточных операций холодной штамповки являются коленно-рычажные прессы для холодной штамповки. Рычажный механизм создает кривую силы, которая резко увеличивается в нижней части хода, давая оператору короткий период ожидания, когда материал успевает заполнить матрицу под максимальным давлением. Это именно то, чего требует холодная штамповка, и именно поэтому большинство серьезных линий холодной штамповки строятся на коленно-рычажных прессах, а не на обычных кривошипных прессах.
Машина холодной штамповки преобразует энергию вращения двигателя в один контролируемый ход большой силы. Коленчатый вал приводит в движение шатун и коленно-рычажный механизм. По мере вращения рукоятки рычаги переключения начинают выпрямляться. В нижней части хода звенья почти выровнены, и механическое преимущество становится очень высоким. Это позволяет прессу создавать взрывную силу, которая может достигать сотен тонн, в то время как слайд перемещается лишь на небольшое расстояние.
Основными компонентами машины холодной штамповки являются рама, обеспечивающая жесткость конструкции, удерживающую направляющие в правильном положении; слайд, несущий удар; коленно-рычажный механизм или шарнирный шарнир, который усиливает входную силу; маховик, который накапливает энергию и обеспечивает плавное движение машины в течение цикла; сцепление и тормоз, которые безопасно запускают и останавливают скольжение; эжекторная система, удаляющая готовую деталь из матрицы после каждого хода; и цилиндры противовеса, которые уменьшают удары и помогают поддерживать точное движение салазок.
Сам процесс формования состоит из нескольких этапов, часто выполняемых на одной машине с несколькими станциями. Последовательность начинается с подачи, при которой рулон или пруток выпрямляется, отрезается по длине и передается на первую станцию штамповки. Затем происходит высадка, когда пуансон сжимает заготовку, и материал вытекает наружу, образуя головку или фланец. При экструзии заготовка проталкивается через матрицу, уменьшая поперечное сечение или образуя вал. Чеканка применяет окончательную деформацию под высоким давлением, которая приводит деталь к ее окончательной форме и размерам. Наконец, выброс выталкивает готовую деталь из матрицы и переносит ее на следующий этап линии.
Ключевое различие между коленно-рычажным прессом и простым кривошипным прессом заключается в кривой силы. На кривошипном прессе усилие падает по мере приближения ползуна к нижней мертвой точке. При тумблерном прессе усилие резко возрастает ближе к низу. Это означает, что коленно-рычажный пресс создает более высокое фактическое давление в точке закрытия матрицы, а это именно то место, где это необходимо для холодной штамповки.
Например, рассмотрим операцию холодной штамповки, позволяющую получить заготовку диаметром 22 мм. 400-тонный коленно-рычажный пресс может выдать 380 тонн фактического усилия в положении на 3 мм выше нижней мертвой точки, тогда как 400-тонный кривошипный пресс может выдать только 280 тонн в том же положении. Этот зазор имеет значение, когда вы формуете более твердые материалы или пытаетесь добиться полного заполнения матрицы без образования внутренних трещин.
Несколько систем классификации помогают покупателям понять машины, доступные на рынке. Наиболее полезные различия заключаются в механизме привода, конструкции рамы и скользящем соединении.
Пресс коленно-рычажного типа является стандартом для высокотоннажной холодной штамповки. Его рычажный механизм обеспечивает высокую силу в нижней части хода и короткий рабочий ход, что делает его идеальным для операций экструзии, чеканки и отделки. Он также компактен, поэтому коленно-рычажный пресс усилием 260 тонн часто занимает меньшую площадь, чем кривошипный пресс усилием 315 тонн с такой же производительностью формовки.
Механические кривошипные прессы проще и быстрее, что делает их полезными для неглубокой высадки или высадки, когда геометрия детали не очень сложна. Однако их кривая силы менее подходит для операций глубокой экструзии или операций с высокой деформацией. Если вы выбираете кривошипный пресс для холодной штамповки, вы должны убедиться, что доступного усилия вблизи нижней мертвой точки достаточно для всей последовательности штамповки.
Прессы с открытой рамой, иногда называемые прессами с С-образной рамой, обеспечивают легкий доступ к области штампа и хорошо подходят для обработки мелких деталей и быстрой смены штампов. Прессы с закрытой рамой, также называемые прессами с прямой стороной, обеспечивают более высокую жесткость и лучшее выравнивание салазок. Это различие становится критически важным, когда формообразующая нагрузка смещена от центра или когда деталь требует очень жестких допусков. Для холодной штамповки пресс с закрытой рамой обычно является более безопасным выбором, поскольку рама не так сильно растягивается под нагрузкой, а ползун остается параллельным поверхности матрицы.
Количество точек соединения салазок влияет на то, как пресс распределяет нагрузку. Одноточечные прессы подходят для симметричных деталей, расположенных по центру стола. Двухточечные прессы распределяют нагрузку на две точки соединения, снижая риск наклона направляющих. При холодной штамповке, где распространены смещенные от центра нагрузки, двухточечный пресс улучшает параллельность и продлевает срок службы штампа.
| Конфигурация | Сила рядом с BDC | Типичная скорость | Лучшее использование | Компромисс |
|---|---|---|---|---|
| Переключить тип | Высокий | от 30 до 60 об/мин | Холодная ковка, экструзия, чеканка | Более короткий ход, более сложная связь |
| Тип кривошипа | Умеренный | от 60 до 150 об/мин | Мелкий заголовок, расстраивает | Меньше силы в нижней части хода |
| Открытая рамка | Умеренный | Широкий ассортимент | Мелкие детали, быстрая смена штампов | Меньшая жесткость, больше прогиба |
| Закрытая рамка | Стабильный | Широкий ассортимент | Высокий-precision, high-tonnage work | Высокийer cost, less die area access |
| Одноточечный | Центрированная нагрузка | Варьируется | Симметричные части | Наклон скольжения под нагрузкой, смещенной от центра |
| Двойная точка | Сбалансированная нагрузка | Варьируется | Смещенные от центра или многопозиционные детали | Более сложный, более высокая стоимость |
Список технических параметров в паспорте машины может быть огромным. Следующие характеристики имеют наибольшее значение при холодной штамповке, и каждая из них влияет на то, сможет ли машина обрабатывать ваши детали, штампы и ваши производственные цели.
Номинальный тоннаж — это максимальная сила, которую пресс оказывает на определенном расстоянии выше нижней мертвой точки. На коленном прессе рабочее окно узкое, поэтому вам нужно проверить, чтобы необходимое для вашей детали усилие попадало внутрь этого окна. Если для детали требуется усилие 200 тонн при высоте 5 мм выше НМТ, 315-тонный пресс с номинальным усилием всего на 2 мм может не обеспечить достаточного давления в нужный момент.
Длина хода определяет, насколько далеко перемещается слайд. Холодную штамповку можно выполнить с коротким рабочим ходом, поскольку материал течет только на ограниченное расстояние, но инструменту также необходимо пространство для загрузки, формовки и выброса. Измерьте общий ход и сравните его с высотой штампа и требованиями к удалению деталей.
Регулировка ползунка дает вам вертикальную гибкость для работы с различными штампами. Высота закрытия — это расстояние от станины до направляющей в нижней части хода. Если закрытая высота слишком мала, матрица не подойдет. Если оно слишком велико, пресс не будет применять полную силу, указанную на его паспортной табличке. Прежде чем подписать заказ на поставку, необходимо сверить оба числа с размерами вашей матрицы.
Скорость is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Площадь станины и направляющих определяют максимальную занимаемую площадь матрицы. Штампы для холодной штамповки могут быть большими, если они включают в себя несколько станций. Убедитесь, что пресс имеет достаточную площадь стола для размещения вашей матрицы, системы передачи деталей и любых необходимых защитных ограждений.
Многие операции холодной штамповки требуют мощного выталкивателя, чтобы вытолкнуть готовую деталь из матрицы. Если сила выталкивателя слишком мала или ход слишком короткий, деталь может застрять в матрице, что приведет к остановке и потенциальному повреждению инструмента. Узнайте у производителя номинальную силу выталкивания и убедитесь, что она соответствует геометрии вашей детали.
Отклонение рамы под полной нагрузкой напрямую влияет на точность детали и срок службы инструмента. Уточните у производителя значение отклонения при номинальном тоннаже. Пресс с закрытой рамой обычно прогибается меньше, чем пресс с открытой рамой, поэтому для высокоточной холодной штамповки обычно требуется конструкция с закрытой рамой.
Для изготовления деталей холодной ковки малого и среднего размера коленно-рычажный пресс усилием 260 тонн обеспечивает разумный баланс между компактностью и полезным усилием штамповки. Машина этого класса может поддерживать широкий спектр стандартных деталей, не тратя энергию на негабаритную раму.
 260-тонный коленчатый пресс холодной ковки для прецизионных мелких деталей Этот компактный коленно-рычажный пресс массой 260 тонн имеет номинальную мощность 2600 кН, регулируемую скорость до 50 об/мин и рабочий стол размером 500x600 мм, что делает его пригодным для высокоскоростной прецизионной холодной штамповки небольших электронных и аппаратных компонентов. Посмотреть продукт →
Материал, подлежащий холодной штамповке, определяет требуемый тоннаж, конструкцию оснастки и количество стадий формовки. Холодная штамповка лучше всего работает с пластичными металлами, которые могут деформироваться без образования трещин. Наиболее распространенными материалами являются низкоуглеродистые стали, такие как AISI 1010 и 1018, среднеуглеродистые стали, такие как AISI 1035 и 1045, легированные стали, такие как AISI 8620 и 4140, нержавеющие стали, такие как 304 и 316, алюминиевые сплавы, такие как 6061 и 6063, медные сплавы, включая латунь и фосфористую бронзу, а также некоторые титановые сплавы.
Ключевым свойством материала является пластичность, обычно измеряемая по удлинению или уменьшению площади. Если материал имеет низкую пластичность, деталь может треснуть во время хода формовки. Более твердые материалы требуют большего усилия, что приближает машину к ее номинальному тоннажу. Скорость наклепа также имеет значение, поскольку материал, который быстро затвердевает, может нуждаться в этапе отжига между этапами формования.
| Материал | Типичное применение | Удлинение | Формирование сложности | Примечания |
|---|---|---|---|---|
| Низкоуглеродистая сталь | Крепежи, кронштейны | 25-45% | Легко | Низкая прочность, высокая пластичность |
| Среднеуглеродистая сталь | Конструктивные части | 15-25% | Умеренный | Высокийer force, careful die design |
| Нержавеющая сталь 304 | Коррозионностойкие детали | 40-50% | Умеренный | Работа быстро затвердевает, больший тоннаж |
| Алюминий 6061 | Легкие компоненты | 12-20% | Умеренный | Критическая смазка, меньший тоннаж |
| Латунь CuZn37 | Электрические клеммы | 15-30% | Легко | Отличная формуемость, снижает износ инструмента |
| Титан 2 класса | Аэрокосмические детали | 20-25% | Жесткий | Высокий tonnage, tooling life risk |
Прежде чем окончательно определиться с выбором материала, попросите своего конструктора штампов подтвердить, что деталь может быть изготовлена в пределах тоннажа и хода выбранного станка. Также стоит проверить, чтобы предел текучести материала не превышал практический предел для рассматриваемого вами пресса.
Машины холодной штамповки обладают рядом преимуществ, которые делают их привлекательными для крупносерийного производства. Понимание этих преимуществ поможет вам оправдать инвестиции для вашей операционной команды и финансового отдела.
Холодная штамповка не является подходящим решением для каждой детали, и игнорирование ее ограничений может привести к дорогостоящим сбоям. Следующие риски должны быть частью вашей оценки, прежде чем вы решите использовать машину.
Этими рисками можно управлять, если выбрать машину достаточной мощности и жесткости. Один из лучших способов защитить ваши инвестиции — точно рассчитать усилие формовки, а затем купить пресс со встроенным запасом мощности.
Процесс принятия решения должен начинаться с детали, а не с машины. Зная геометрию детали, материал и требуемую производительность, вы сможете выполнить логическую последовательность действий.
Рассчитайте силу, необходимую для холодной штамповки вашей конкретной детали, прежде чем сравнивать машины. Используйте расчет усилия формовки на основе материала, поперечного сечения и трения. Также обратитесь к поставщику штампов за оценкой. Затем выберите пресс, который дает вам тоннаж как минимум на 15–20 процентов больше расчетного.
Для экструзии, чеканки и холодной штамповки с высокой степенью деформации лучше всего подойдет коленно-рычажный пресс. Если вы выполняете только неглубокую высадку, кривошипный пресс может сработать, но вам все равно необходимо убедиться, что имеющаяся сила вблизи нижней мертвой точки достаточна.
Распространенной ошибкой является покупка пресса самого большого тоннажа, который вы можете себе позволить. Прессы большего размера имеют более крупные станины, более высокое энергопотребление и более медленные циклы. 260-тонная машина может быть более производительной, чем 850-тонная машина для обработки мелких деталей, просто потому, что ее легче автоматизировать и быстрее выполнять циклы.
Не полагайтесь только на максимальный тоннаж. Попросите производителя предоставить кривую силы, показывающую, какая сила доступна на различных расстояниях выше нижней мертвой точки. Это покажет вам, сможет ли пресс удовлетворить ваши конкретные требования к заполнению матрицы.
Пуансон и матрица должны быть рассчитаны на обработку материала и необходимую деформацию. Если вы обрабатываете высокопрочную сталь, попросите машину с регулируемой скоростью перемещения и жесткой рамой. Проверьте, закалены ли направляющие скольжения и подлежат ли замене, а также покрывает ли система смазки все места глубокого износа.
Для деталей, изготовленных методом холодной штамповки, часто требуются специальные интерфейсы инструментов, системы выталкивания и механизмы подачи. Производитель должен быть в состоянии учесть нестандартные размеры и технологические требования. Поставщик, предлагающий только стандартные модели, может не соответствовать схеме вашей производственной линии или планам автоматизации.
Для многоэтапной формовки и универсального производства коленно-рычажный пресс усилием 400 тонн обеспечивает сбалансированный ход и более высокую способность к деформации. Это полезная золотая середина для заводов, которые производят изделия разных размеров и нуждаются в машине, способной выполнять операции как поверхностной, так и глубокой формовки.
 400-тонный коленчатый пресс для холодной ковки со сбалансированным ходом 400-тонный коленно-рычажный пресс обеспечивает усилие 4000 кН и регулируемый ход 160 или 180 мм, что идеально подходит для многоэтапных процессов, таких как высадка и чеканка, на рабочем столе размером 550x660 мм, с электрической регулировкой направляющих для настройки. Посмотреть продукт →
Для тяжелых промышленных работ коленно-рычажный пресс усилием 850 тонн обеспечивает самый высокий тоннаж в своем классе и подходит для деталей, требующих значительной деформации в большом поперечном сечении. Машины этой серии обычно выбираются для крупногабаритных конструктивных элементов и крупных крепежных изделий.
 Мощный коленно-рычажный пресс усилием 850 тонн для формовки с высокими нагрузками Этот мощный 850-тонный пресс имеет жесткую раму, рабочий стол 600x700 мм и ход давления 8 мм, подходит для требовательных деталей автомобилей и машин, имеет встроенную смазку и фотоэлектрическую безопасность. Посмотреть продукт →
Машина холодной штамповки — это капитальное вложение, которое должно прослужить вашему заводу пятнадцать-двадцать лет. Технические характеристики имеют значение, но не менее важна способность поставщика поддерживать машину в течение всего срока ее службы.
Спросите об отклонении рамы, параллельности направляющих и характеристиках зазора. Запросите сертификаты испытаний под нагрузкой и сертификаты материалов для рамы, коленчатого вала и коленно-рычажных механизмов. Проверьте возможности обработки и сборки производителя. Поставщик, имеющий собственную производственную систему, может контролировать качество лучше, чем торговая компания, которая просто собирает компоненты на стороне. Техническая консультация, которую вы получаете перед покупкой, и реакция, которую вы получаете после поломки, зависят от одной и той же команды инженеров на предприятии. производитель прессов .
Подтвердите наличие запасных частей и сроки поставки. Если критическая деталь выйдет из строя и вам придется ждать замены шесть недель, ваша производственная линия остановится. Узнайте об условиях гарантии, поддержке при установке, обучении операторов и графиках профилактического обслуживания. Убедитесь, что производитель может использовать нестандартные инструменты, варианты двигателей или автоматизированные системы подачи. Поставщик, предлагающий комплексное обслуживание от проектирования до установки, сэкономит вам время и деньги, когда машина уже находится на вашем этаже.
После того как машина установлена и запущена, гарантия качества обеспечивает стабильность вашего производства. Холодная штамповка позволяет получить детали с высокой повторяемостью, но эта повторяемость зависит от инструмента, подачи материала и состояния машины.
Хорошо обслуживаемая машина холодной штамповки с контролируемым набором инструментов и подачей материала может производить десятки миллионов деталей за десятилетие с минимальным временем простоя.
Машина холодной штамповки, которую вы покупаете сегодня, будет работать десятилетиями, если вы выберете правильные характеристики. Начните с части. Рассчитайте силу, подтвердите ход, проверьте высоту штампа и проверьте площадь стола. Затем посмотрите, помимо технических данных, на жесткость машины, конструкцию коленно-рычажного механизма и возможности обслуживания поставщика. 400-тонный коленно-рычажный пресс, хорошо сконструированный и хорошо поддерживаемый, стоит больше, чем более крупная машина, которую сложно обслуживать. Если вы будете систематически оценивать машины для холодной штамповки, вы избежите наиболее распространенных ошибок при покупке: покупать слишком мало тоннажа, игнорировать прогиб рамы и упускать из виду важность выталкивающего усилия и доступа к штампу. Правильное оборудование обеспечит бесперебойную работу вашего производственного цеха с меньшим процентом брака и более стабильным качеством деталей, чем вы можете достичь при использовании любого другого метода формовки.
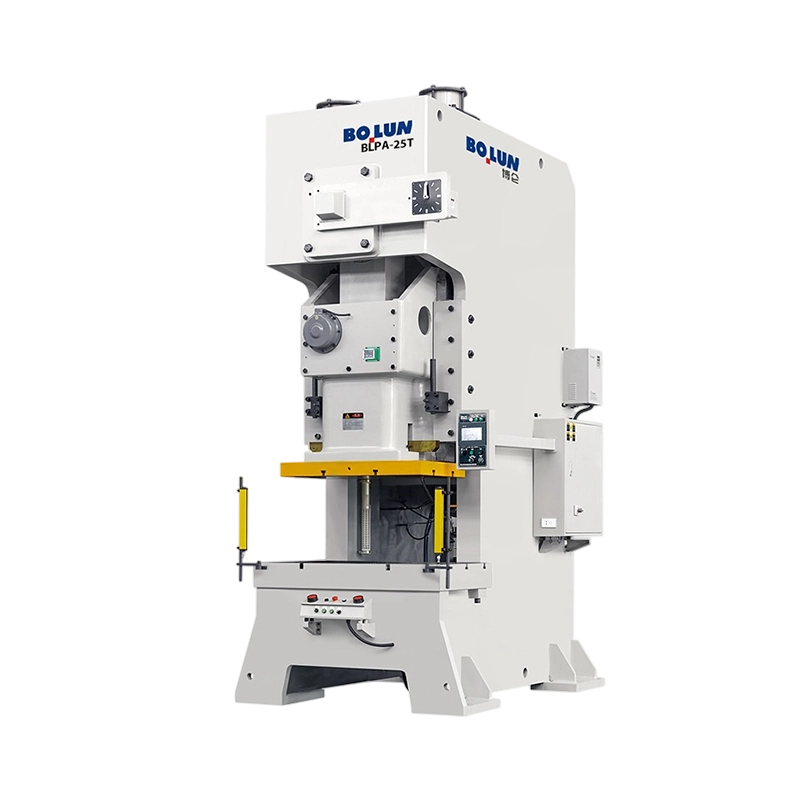


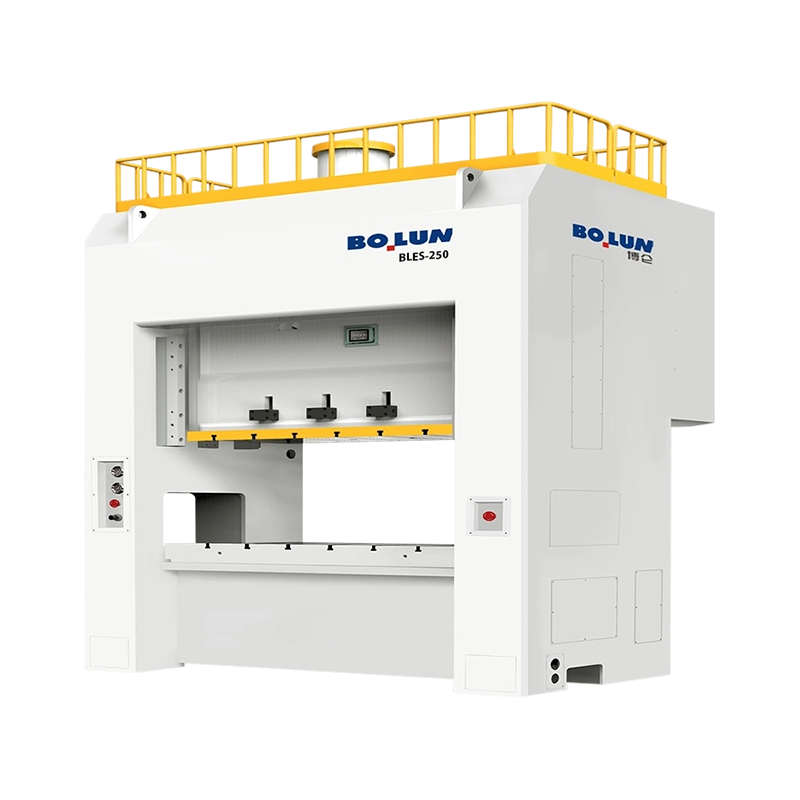
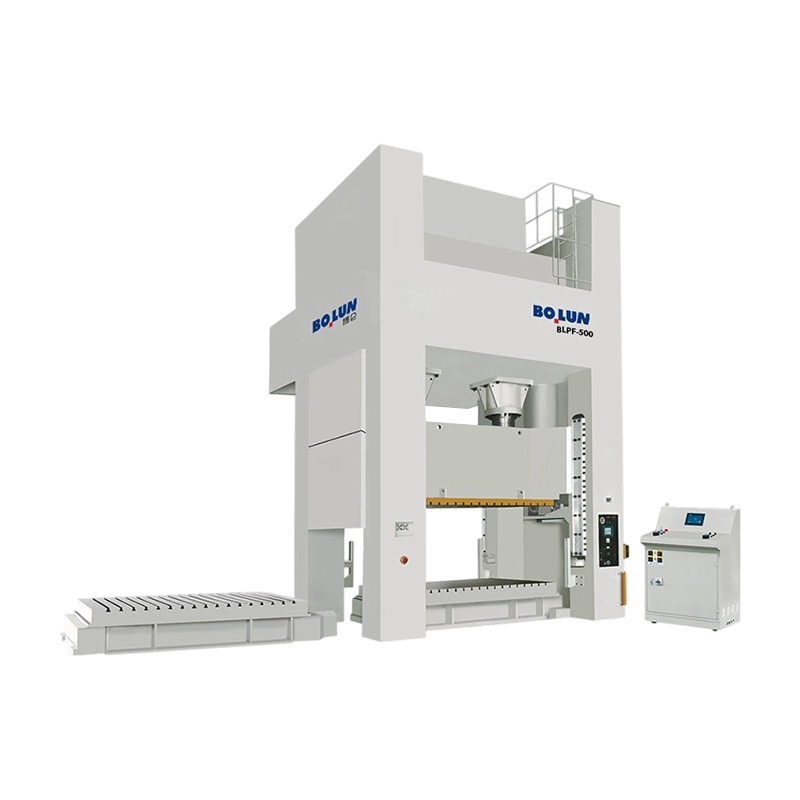
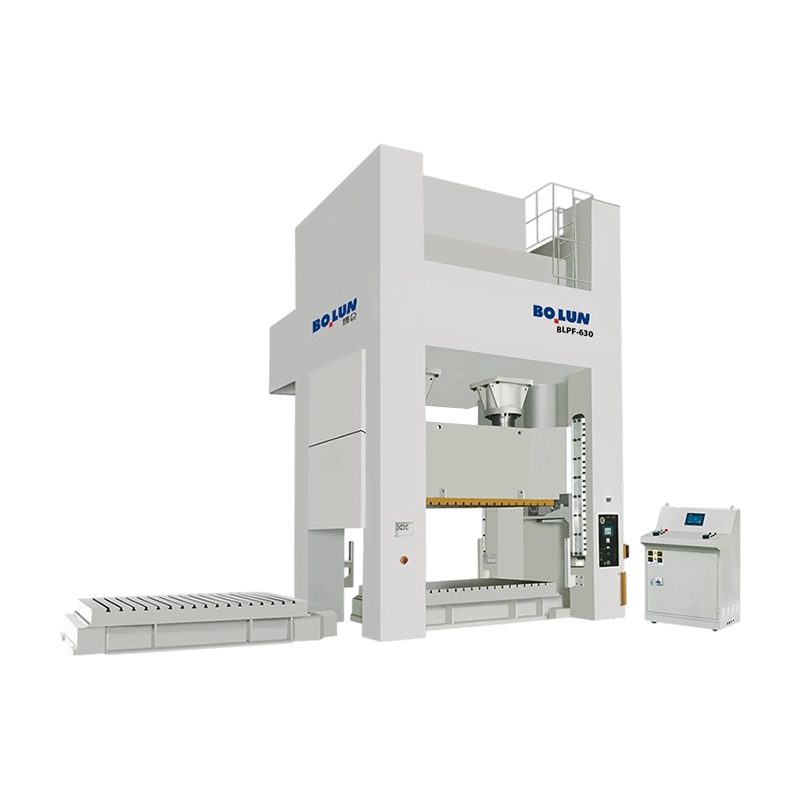
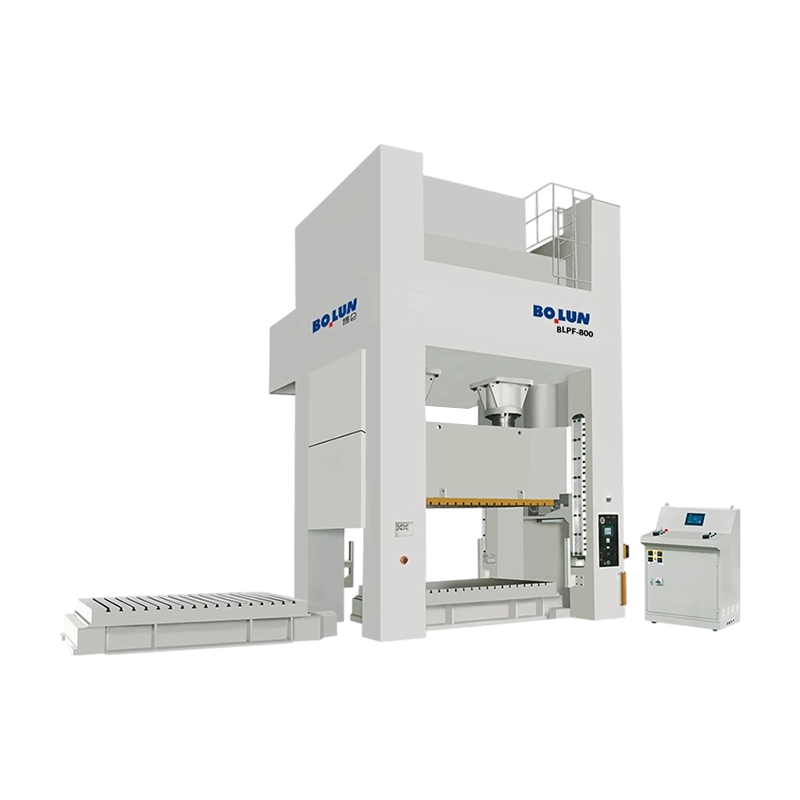
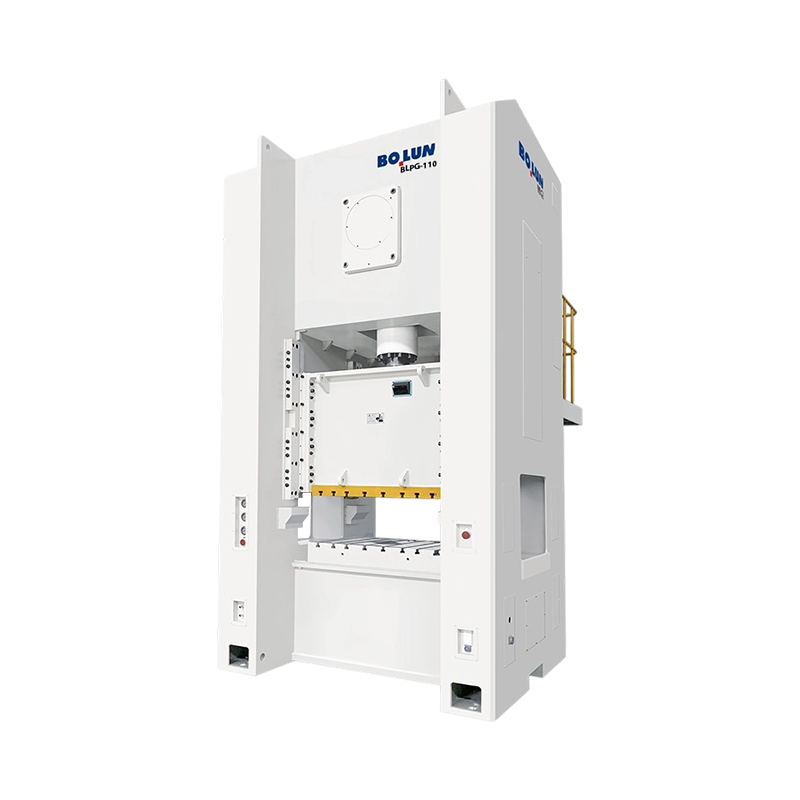
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Производитель крепежных изделий среднего размера недавно столкнулся со зна...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

