
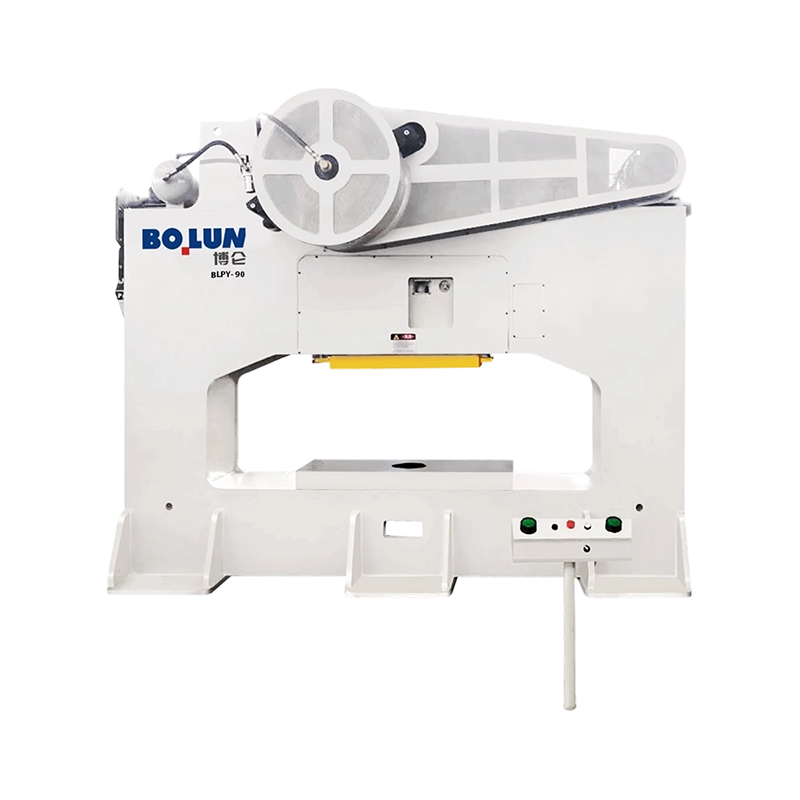


Гибкий одноточечный силовой пресс закрытого типа BLPY-90 имеет номинальное усилие 900 кН. Его наиболее прим...
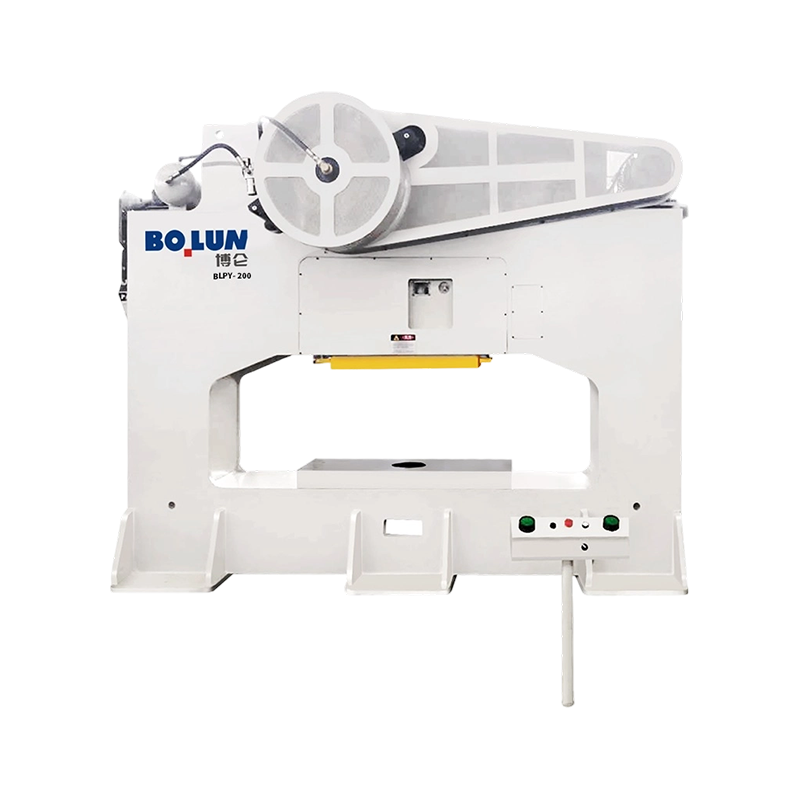
BLPY-200 — это стабильный одноточечный силовой пресс с закрытой рамой и номинальным усилием 2000 кН. Он сох...
Одноточечный широкодверный пресс закрытого типа Bolun разработан для производителей, которым требуется абсолютная структурная целостность и высокоточная работа при тяжелых нагрузках. Сочетая в себе легендарную стабильность конструкции H-образной рамы с эксплуатационной гибкостью широких боковых окон, этот пресс является идеальным выбором для штамповки автомобилей, бытовой техники и тяжелой промышленности.
Сверхжесткая конструкция H-образной рамы
Отличительной особенностью этой серии является H-образная конструкция закрытого типа. В отличие от стандартных прессов с C-образной рамой, симметричная конструкция коробчатого типа практически исключает «угловое отклонение» или раскрытие рамы во время крупнотоннажных ударов. Это гарантирует, что пуансон и матрица остаются идеально выровненными по вертикали, что значительно продлевает срок службы инструмента и сохраняет однородность детали на микронном уровне даже при обработке высокопрочных сплавов или материалов толщиной более 3,2 мм.
Конструкция с широкой дверью для интеграции автоматизации
Конфигурация «Широкая дверь» или конфигурация с широким боковым открытием обеспечивает стратегическое преимущество для современных производственных линий. Эти просторные боковые окна позволяют легко интегрировать автоматизированные системы транспортировки, роботизированные манипуляторы и сложные механизмы подачи рулонов. Кроме того, конструкция с широкими дверцами упрощает обслуживание инструментов и операции по замене штампов, значительно сокращая время простоев в условиях высокочастотного производства.
Трансмиссия с высоким крутящим моментом и совершенство ядра
Внутри машины очевидна приверженность Bolun качеству. Пресс оснащен кованым коленчатым валом из легированной стали 42CrMo и втулками из оловянной бронзы CuSn12 премиум-класса, обеспечивающими плавную и невероятно прочную систему трансмиссии. Оснащенный высокопроизводительной пневматической фрикционной муфтой и прецизионным тормозным устройством, пресс обеспечивает быструю реакцию и надежные одиночные или непрерывные ходы.
Интеллект и безопасность
Безопасность и точность обеспечиваются сложной системой управления на базе ПЛК с ЧМИ высокого разрешения. Каждый блок оснащен гидравлическим устройством защиты от перегрузки для защиты машины от скачков грузоподъемности и двойным электромагнитным предохранительным клапаном для предотвращения случайных ударов. Независимо от того, выполняете ли вы глубокую вытяжку, тяжелую вырубку или многоэтапную штамповку, широкодверный пресс Bolun обеспечивает прочную основу и цифровой интеллект, необходимые для интеллектуального производства следующего поколения.
Bolun Machinery: бескомпромиссная жесткость, непревзойденная доступность.
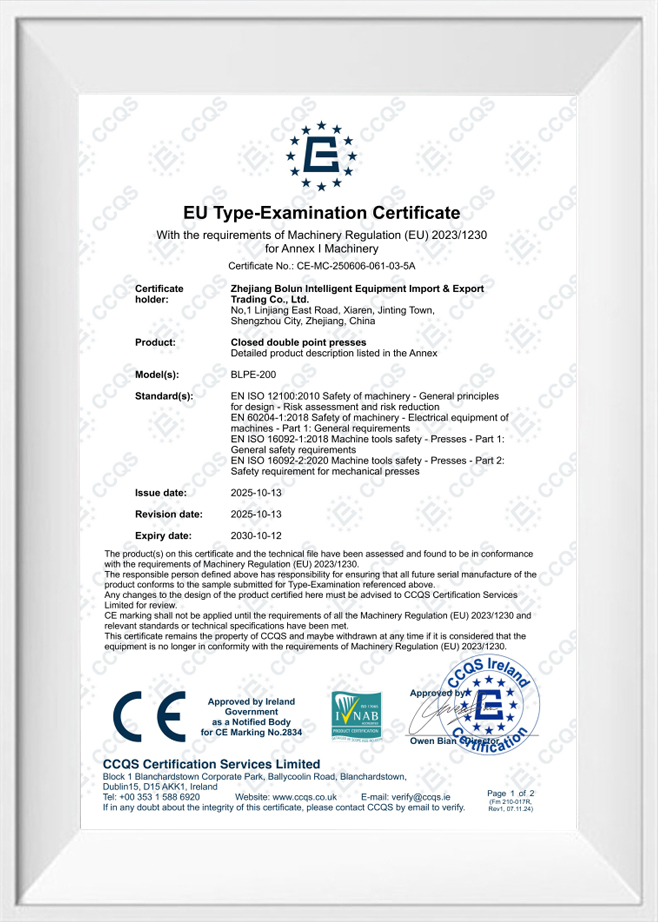
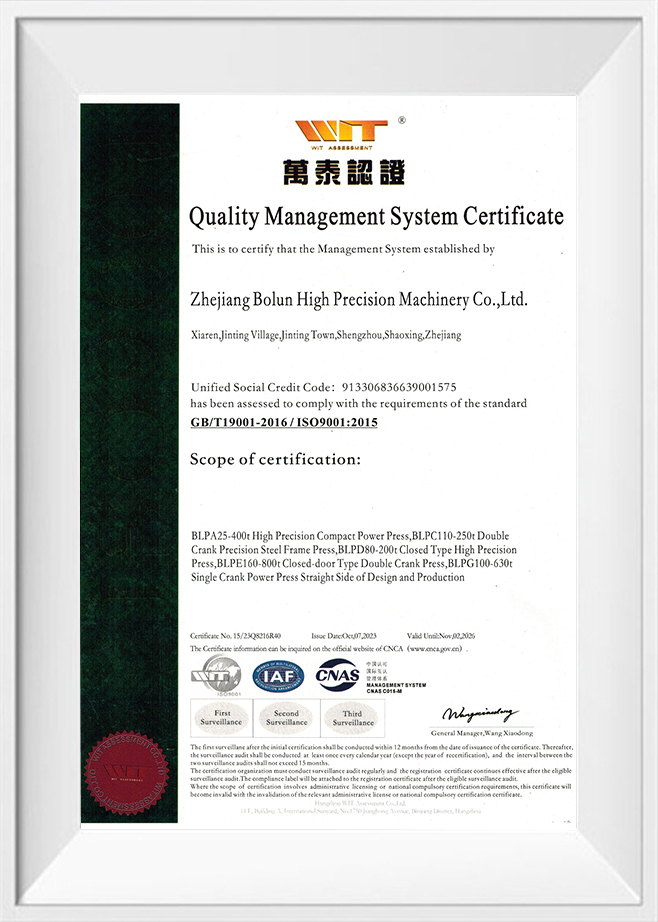
As China Одноточечный широкодверный пресс закрытого типа Manufacturers and Одноточечный широкодверный пресс закрытого типа Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. расположена в Чжэцзяне, сердце точного производства Китая. Имея за плечами два десятилетия глубокого опыта работы в машиностроительной отрасли, компания использовала глубокие отраслевые накопления и технические прорывы, чтобы превратиться в современное ведущее предприятие по производству высокоточного формовочного оборудования. Мы интегрируем исследования и разработки, проектирование, производство, продажи и обслуживание. С первых дней упорного преодоления трудностей и нынешнего лидерства в области кузнечно-литейного оборудования компания Bolun Machinery создала профессиональную, зрелую и эффективную систему управления производством. Мы стремимся предоставлять клиентам по всему миру превосходные решения для промышленных станков.
 Подробнее о нас
БОЛУН

0+
годы
Опыт работы в отрасли

0+
Произведено единиц (предыдущий год)

0+
Количество сотрудников

0+
$
Миллион годовой объем производства

Одноточечный дизайн Одно приводное соединение в центре направляющей Двойной точечный дизайн Два приводных соединения разбросаны по направляющим Короткий ответ: одноточечный против двухточечного для открытых прессов ...
Краткий ответ: какой тип рамы подходит для вашей работы Ан механический пресс открытого типа использует C-образную раму или раму с зазором, которая оставляет доступными три стороны рабочей зоны, что упрощает загрузку штампов и подачу деталей, в то время как в механических прессах закрытог...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих машин, определяемое рамой, приводом, точками соединения плунжера и предполагаемым процессом. Вот почему две машины одинакового тоннажа могут вести себя по-разному на одной и той же матрице: одна может держать широкую панель плоско, другая мо...
На высокопроизводительных автоматизированных производственных линиях переход материалов между этапами штамповки требует быстрого бокового перемещения. А одноточечный широкодверный пресс закрытого типа решает эту логистическую потребность за счет включения широких боковых проемов непосредственно в вертикальные стойки или стойки рамы. Эти отверстия, обычно называемые боковыми дверями, позволяют автоматическим передающим рычагам, устройствам подачи рулонов и конвейерным лентам для лома проходить через стороны конструкции пресса, а не полагаться исключительно на переднюю и заднюю точки доступа. Этот доступ имеет решающее значение для прогрессивных и передаточных штампов, которые обрабатывают широкие рулоны листового металла или требуют мощных систем эвакуации лома по обе стороны от опорной плиты. Однако вырезание больших окон в несущих колоннах рамы пресса изменяет прямой вертикальный путь сил штамповки, что требует специальных инженерных корректировок, чтобы гарантировать сохранение общей устойчивости машины при пиковых тоннажных нагрузках.
Основная проблема при установке широких боковых дверей — это управление распределением вертикальных и скручивающих напряжений вокруг вырезов. В стандартном закрытом прессе со сплошной колонной сила штамповки перемещается вниз через стойки по равномерному линейному пути. Наличие бокового проема создает точки концентрации напряжений в углах окна, где металл конструкции вынужден перенаправлять нагрузку. Если компоновку конструкции не компенсировать дополнительным материалом и усиливающей геометрией, эти вырезы в боковых дверях могут стать точками изгиба, что приведет к упругому прогибу рамы при крупнотоннажных ударах. Следовательно, проектировщики конструкций должны использовать анализ методом конечных элементов, чтобы точно определить, как перераспределить массу поперечного сечения колонн вокруг этих оконных вырезов.
Чтобы проемы боковых дверей не ухудшали общую жесткость рамы, инженеры изменили геометрию вертикальных колонн, чтобы компенсировать потерю материала. Вместо простой плоской колонны стойки одноточечного широкодверного силового пресса закрытого типа изготавливаются из сверхпрочных коробчатых конструкций. В этой конфигурации коробки используются внутренние диагональные ребра и толстые фланцевые пластины, закрывающие периметр боковых отверстий. За счет увеличения толщины стали вокруг выреза момент инерции колонны сохраняется равным или превышающим момент инерции сплошной колонны без бокового доступа. Такая оптимизация конструкции гарантирует, что вертикальная жесткость стоек остается высокой, сводя к минимуму удлинение рамы, когда пресс работает на полную мощность.
Кроме того, углы широких дверных проемов имеют большие радиусы, а не острые стыки под углом девяносто градусов. Острые углы действуют как мультипликаторы напряжения, концентрируя силы растяжения и сжатия в локализованном месте, что может привести к микропереломам в течение миллионов рабочих циклов. Использование больших изогнутых галтелей вверху и внизу окон боковых дверей позволяет плавно перетекать эксплуатационным напряжениям вокруг выреза, распределяя структурную нагрузку по большей площади стальной поверхности. Компания Zhejiang Bolun Высокий-Precision Machinery Co., Ltd. использует эти изогнутые профили распределения напряжений и усиленные коробчатые сварные конструкции, чтобы гарантировать, что физические колонны сохраняют высокую крутильную и вертикальную жесткость во время непрерывных циклов сильных ударов.
Структурная реакция прессовой рамы существенно варьируется в зависимости от конструкции профилей колонн и методов армирования оконных вырезов. В таблице ниже сравниваются характеристики прогиба различных конструкций колонн при полной вертикальной нагрузке.
| Проектирование конструкции колонны | Ширина дверного проема (мм) | Толщина стали в поперечном сечении (мм) | Средний коэффициент концентрации напряжений (Кт) | Вертикальное упругое отклонение (мм/м) | Номинальное сопротивление кручению (кНм/рад) |
|---|---|---|---|---|---|
| Сплошная колонна (стандартная закрытая рама) | Нет | 45 | 1.0 | от 0,035 до 0,045 | Высокий |
| Неармированная широкодверная колонна | 650 | 45 | 2.4 | от 0,085 до 0,110 | Низкий |
| Усиленная широкая дверь коробчатого типа | 650 | 65 | 1.3 | от 0,040 до 0,050 | Высокий |
| Предварительно напряженная колонна с тяжелыми фланцами | 800 | 80 | 1.1 | от 0,030 до 0,040 | Высокий |
Как показало это сравнение, неармированное отверстие существенно увеличивает как коэффициент концентрации напряжений, так и скорость вертикального отклонения. Однако за счет перехода на усиленную коробчатую конструкцию или конструкцию с тяжелыми фланцами прогиб широкой дверной рамы можно восстановить до уровня, близкого к характеристикам сплошной колонны. Эти данные показывают, что широкие проемы боковых дверей не нарушают конструктивные ограничения машины, если окружающая рама спроектирована с достаточной толщиной листов и соответствующей геометрией поперечного сечения.
Основной проблемой любого структурного отклонения является его косвенное воздействие на направляющую систему салазок. Если колонны одноточечного механического пресса с широкой дверью закрытого типа сгибаются или скручиваются во время хода формовки, направляющие, прикрепленные к внутренней части этих колонн, сместятся из вертикального положения. Это несоосность приводит к наклону ползуна, что изменяет зазоры режущих инструментов и приводит к неравномерным заусенцам на готовых деталях. Чтобы этого не произошло, направляющие необходимо монтировать на усиленных конструктивных участках стоек, изолированных от изгибающих напряжений боковых проемов.
Благодаря использованию выдвижных, регулируемых по всей длине восьмиточечных направляющих, пресс ограничивает любое боковое перемещение узла направляющих. Монтажные поверхности этих направляющих обрабатываются за один установ после снятия термических напряжений всей сварной рамы. Bolun Machinery делает упор на строгую термическую обработку и прецизионные процессы механической обработки, чтобы гарантировать, что поверхности направляющих остаются параллельными, даже когда основные стойки подвергаются циклической нагрузке. Такая стабильность выравнивания удерживает траекторию входа инструмента перпендикулярно, защищая чувствительные прогрессивные штампы и гарантируя стабильное качество деталей на протяжении многих лет производства.
Долговечность широкодверной пресс-рамы при длительных динамических нагрузках во многом зависит от качества ее изготовления и сборки. Каркасы изготовлены из высокопрочных стальных пластин, которые подвергаются двусторонней сварке с полным проплавлением для формирования стоек короба и угловых усиливающих косынок. После завершения сварки вся рамная конструкция должна пройти комплексный термический отжиг. Этот цикл нагрева устраняет остаточные локализованные напряжения, возникающие из-за высоких температур сварочных дуг, которые в противном случае могли бы привести к медленному короблению или деформации рамы в течение первых нескольких лет активной эксплуатации.
Стабилизация внутренней зернистой структуры стали посредством термического отжига предотвращает смещение колонн, обеспечивая постоянство критических зазоров вокруг проемов боковых дверей. Этот этап изготовления жизненно важен для конфигураций с широкими дверями, поскольку любая деформация после производства приведет к прямому смещению механизмов автоматической подачи, которые проходят через боковые отверстия. Сочетая усиленное коробчатое усиление с тщательными процедурами снятия напряжений, промышленные производители могут безопасно внедрять прессы с широкими боковыми дверцами для достижения высокоскоростной автоматизированной производительности, не жертвуя структурной жесткостью и точностью своих формовочных линий.
Вопрос: Как широкие боковые дверные проемы на стойках этого пресса сохраняют жесткость конструкции при полной тоннажной нагрузке?
Ответ: Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. проектирует эти колонны с прочными конструкциями коробчатого типа с внутренними диагональными ребрами и очень толстыми фланцевыми пластинами по периметру двери. Эта специальная геометрия в сочетании с большими радиусами открытых углов успешно перераспределяет усилия штамповки и предотвращает концентрацию напряжений, поддерживая высокий уровень вертикальной и торсионной жесткости.
Вопрос: Может ли конфигурация с широкой дверью поддерживать автоматизированные системы транспортировки и высокоскоростную подачу рулонов через боковые стороны пресса?
О: Да, основная цель конструкции широкой боковой двери — обеспечить беспрепятственный боковой поток материала. Большие зазоры в стойках позволяют передаточным рычагам, роботизированным питателям и конвейерам для лома проходить непосредственно через боковую часть одноточечного механического пресса закрытого типа с широкой дверью, который идеально подходит для полностью интегрированных и автоматизированных прогрессивных производственных линий.
Вопрос: Как компания Bolun Machinery обеспечивает идеальное выравнивание направляющих, если колонны подвергаются циклическим отклонениям под нагрузкой?
A: Регулируемые восьмиточечные направляющие установлены на усиленных конструктивных секциях стоек, изолированных от изгибающих напряжений боковых проемов. Кроме того, вся рама подвергается полному термическому отжигу перед обработкой направляющих поверхностей, что обеспечивает перемещение каретки по строго вертикальной и параллельной траектории в течение многих лет непрерывной эксплуатации.
Вопрос: Какие меры предотвращают деформацию или смещение тяжелой сварной стальной рамы в ходе длительного производственного цикла 24 часа в сутки, 7 дней в неделю?
Ответ: После изготовления вся конструкция широкой дверной коробки подвергается строгому процессу снятия термических напряжений на нашем современном производственном предприятии. Этот цикл отжига устраняет локальные остаточные сварочные напряжения, обеспечивая постоянную стабильность физической рамы и предотвращая любые отклонения размеров, которые могут привести к смещению пресса или устройств автоматической подачи.
Вопрос: Можно ли настроить размеры окон боковых дверей так, чтобы они соответствовали нашему конкретному автоматизированному погрузочно-разгрузочному оборудованию?
О: Да, мы используем наши надежные научно-исследовательские и инженерные возможности для настройки ширины, высоты и положения проемов колонн. Наша команда инженеров проводит индивидуальный анализ конструкции и методом конечных элементов для каждой индивидуальной модификации, чтобы гарантировать, что измененная конструкция колонны продолжает соответствовать требуемым стандартам жесткости и точности.
Свяжитесь с нами

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ
