
Пресс – это не одна категория машин. Это семейство металлообрабатывающих машин, определяемое рамой, приводом, точками соединения плунжера и предполагаемым процессом. Вот почему две машины одинакового тоннажа могут вести себя по-разному на одной и той же матрице: одна может держать широкую панель плоско, другая может проникать в глубокую горловину, а третья может производить медленную, контролируемую вытяжку без ударов. Для покупателя полезный вопрос не просто «Какие типы прессов существуют?» но «какой тип пресса соответствует детали, штампу и производственному ритму?»
Короткий ответ: выбирайте механические кривошипные или эксцентриковые прессы для стабильной штамповки больших объемов, сервопрессы, когда движение плунжера должно быть программируемым, коленно-рычажные прессы для холодной ковки и калибровки с высоким усилием, а также конструкцию с открытой или закрытой рамой в зависимости от размера детали, ширины станины и смещенной от центра нагрузки. Гидравлические и пневматические прессы заполняют другие ниши. В разделах ниже объясняется, какие изменения происходят между типами и где находится риск спецификации.
Выбор большинства промышленных прессов начинается с принципа создания силы. В таблице ниже приведено рабочее сравнение; оставшаяся часть статьи объясняет детали, влияющие на конструкцию матрицы, занимаемую площадь и эксплуатационные расходы.
| Тип прессы | Силовой принцип | Типичная посадка | Главный компромисс |
|---|---|---|---|
| Механический кривошипный пресс | Маховик и сцепление приводят в движение коленчатый вал с фиксированным ходом. | Вырубка, прошивка, неглубокая формовка, общая штамповка. | Быстро и просто, но профиль хода фиксирован |
| Эксцентриковый пресс | Редукторный привод и эксцентриковый вал обеспечивают высокий крутящий момент при более длинном ходе. | Тяжелая штамповка, глубокие детали, широкие станины, многотоннажная работа. | Больше силы и жесткости, больше массы и стоимости. |
| Переключить нажатие | Поворотный кулак умножает силу в нижней части хода | Холодная ковка, чеканка, калибровка, работа под высоким давлением с коротким ходом. | Высокое механическое преимущество, но не идеально для длительных затяжек. |
| Сервопресс | Серводвигатель контролирует положение, скорость и задержку плунжера. | Глубокая вытяжка, многоступенчатая формовка, высокопрочные материалы. | Гибкое движение и более сложное управление |
| Гидравлический пресс | Гидравлический цилиндр обеспечивает силу с контролируемым давлением и ходом. | Длинные вытяжки, низкоскоростная формовка, прессование. | Усилие больше длинного хода, с более медленными циклами и обслуживанием жидкости. |
| Пневматический пресс | Пневматический цилиндр обеспечивает срабатывание с низким усилием. | Легкая сборка, разметка, мелкие подрезочные работы. | Низкая стоимость, но ограниченный тоннаж и консистенция. |
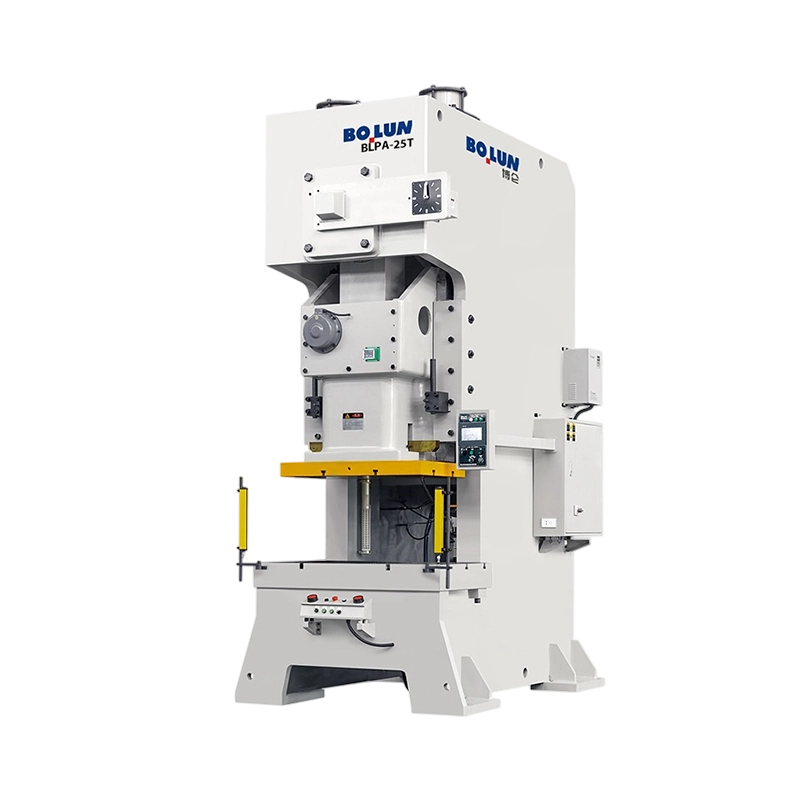
Таблица намеренно широкая. На практике механический пресс может быть открытым или закрытым, одноточечным или двухточечным, с кривошипным или эксцентриковым приводом. Эти комбинации имеют такое же значение, как и семейство приводов. Открытый пресс усилием 160 тонн и закрытый пресс усилием 160 тонн не взаимозаменяемы, если матрица широкая или нагрузка смещена от центра.
Рама определяет доступ, жесткость и величину отклонения матрицы. Пресс открытого типа, часто называемый С-образной рамой, оставляет открытыми переднюю и две стороны. Это упрощает ручную загрузку, замену инструментов и боковой доступ. Компромисс конструктивный: под нагрузкой зазор может немного сузиться, поэтому плунжер и станина могут потерять параллельность. Для узких деталей, центрированных штампов и среднего тоннажа это часто приемлемо. Для широких прогрессивных штампов отклонение становится проблемой качества и срока службы штампа.
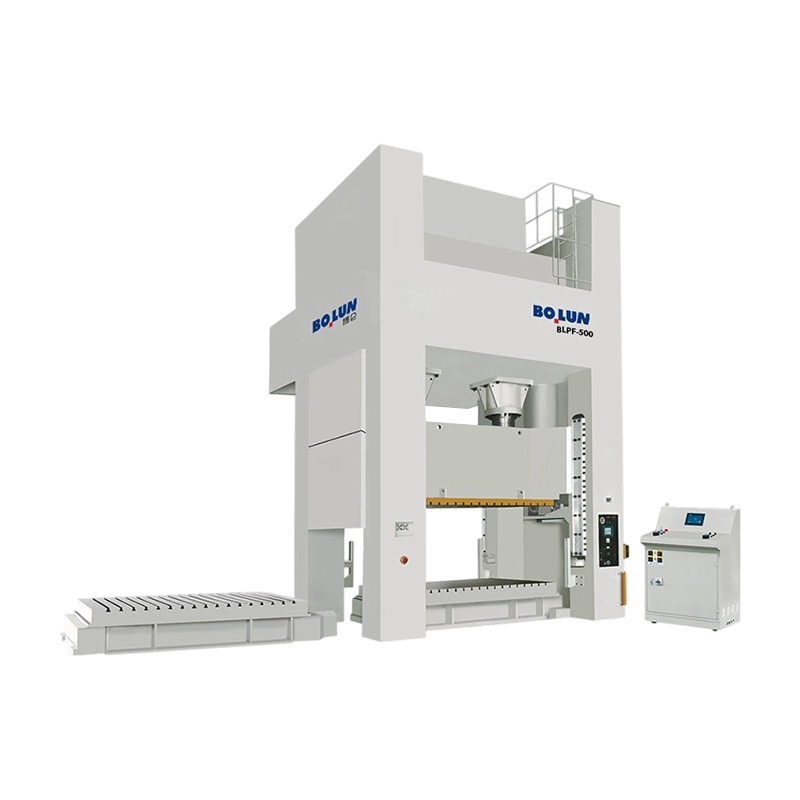
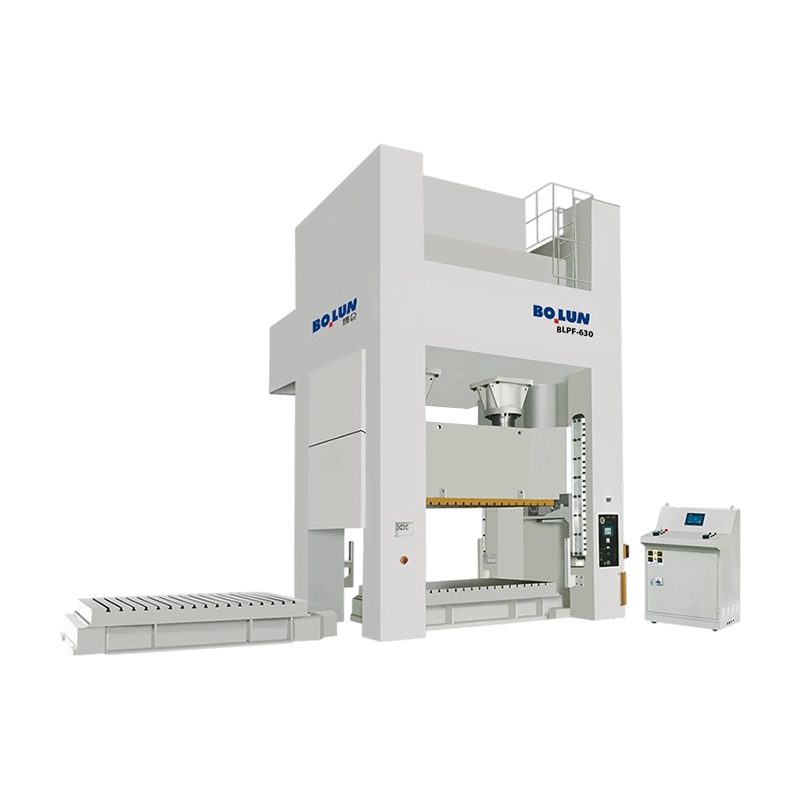
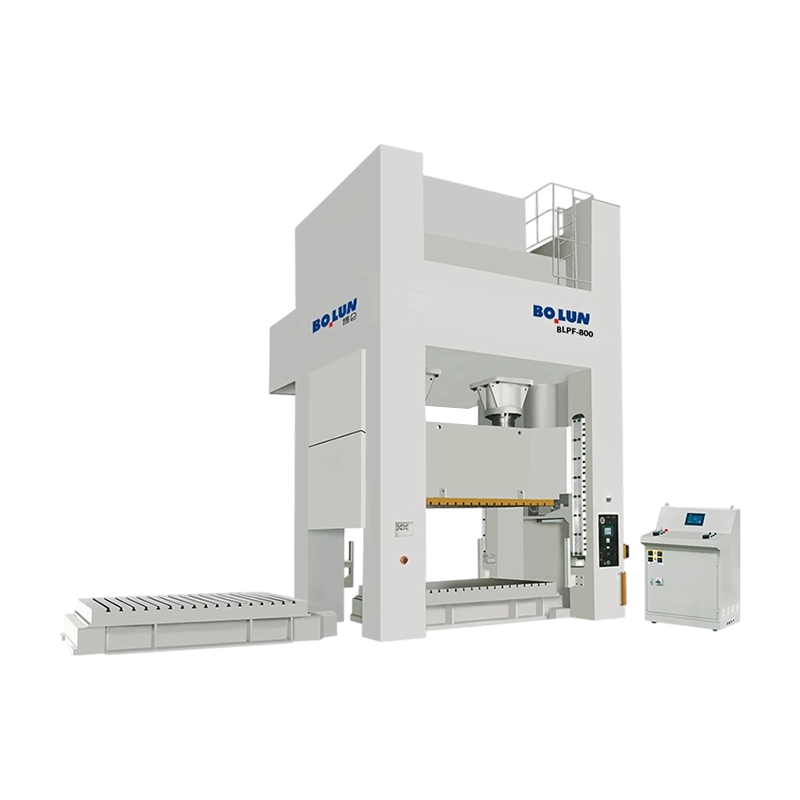
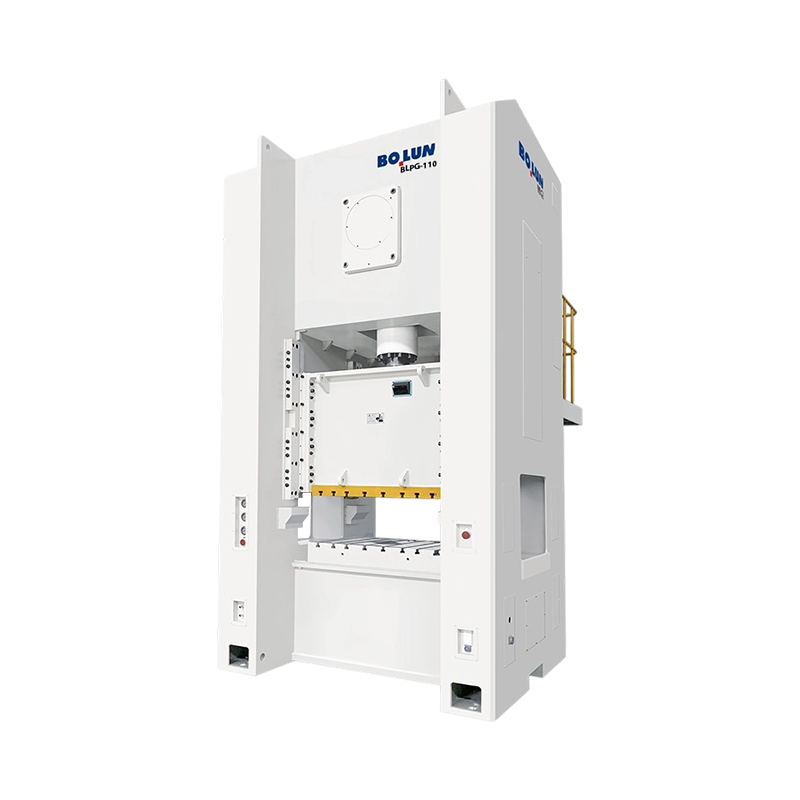
Пресс закрытого типа связывает стойки вверху, обычно венцом и станиной, образующими более жесткий портал. Он обрабатывает более высокий тоннаж и более широкие станины с меньшим угловым отклонением, поэтому он обычно используется для панелей автомобильного масштаба, многопозиционных штампов и тяжелой штамповки. Доступ более ограничен, поэтому автоматизацию загрузки или боковые отверстия необходимо планировать заранее. Полузакрытые конструкции находятся между ними: больше жесткости, чем у простой С-образной рамы, и больше доступа, чем у полностью закрытой рамы.
Глубина горла — отдельная переменная. Открытый пресс с глубоким проходом позволяет оператору глубже проникнуть в большую панель или работать с асимметричной деталью, не поворачивая ее. Но более длинная горловина — это более длинный конструктивный пролет, поэтому для того же номинала машина должна быть жестче. Покупателям следует сравнивать глубину горла, размер станины и данные прогиба вместе, а не рассматривать глубину горла как бесплатный бонус. Для общей работы с открытой рамой силовой пресс открытого типа является естественной отправной точкой. Для сравнения поведения кадра на уровне проекта это Обзор конструкции прессов открытого и закрытого типа полезно.
Количество точек означает, сколько точек соединения передают усилие от привода к ползуну. В одноточечном прессе используется один шатун или одна центральная точка привода. Он проще, часто более компактен и хорошо работает, когда нагрузка на матрицу сосредоточена. В двухточечном прессе используются две точки соединения, обычно левая и правая, поэтому ползун движется более равномерно по его ширине. Разница проявляется в наклоне плунжера, отклонении станины и износе матрицы.
На широкой станине одноточечный станок по-прежнему может изготавливать хорошие детали, если матрица отцентрирована и нагрузка сбалансирована. Проблемы возникают со смещенными от центра загрузками, длинными прогрессивными матрицами или станциями, которые не режут одновременно. Ползун наклоняется, зазоры матрицы меняются из стороны в сторону, износ пуансона становится неравномерным. Двухточечный пресс распределяет нагрузку и снижает этот риск. Он также подходит для работы с широкой рулонной подачей и для больших панелей. Компромиссом является стоимость, большая масса машины и занимаемая площадь.
Практической проверкой является диаграмма нагрузки. Спросите, где каждая станция расположена на кровати и сосредоточена ли объединенная нагрузка. Если кубик имеет тяжелую станцию на одном конце, для одноточечной рамы может потребоваться больший номинал или другая рама; Само по себе добавление тоннажа не исправляет опрокидывающий момент.
Привод определяет кривую силы посредством хода. В обычном кривошипном прессе для вращения коленчатого вала используются маховик и сцепление; слайд следует фиксированному синусоидальному движению. Он быстрый, механически простой и хорошо подходит для вырубки, прошивки и неглубокой формовки, где один и тот же профиль хода подходит для каждой работы. Ограничением является гибкость: ход, скорость и задержка встроены в кинематику.
Пресс с эксцентриковым механизмом оснащен зубчатой передачей и эксцентриковым валом для обеспечения высокого крутящего момента на более длинном участке хода. Это помогает, когда формовочные работы глубоки или когда требуется большой тоннаж по широкому пласту. Машина тяжелее и дороже, но она может удерживать силу дальше по ходу хода, чем простой кривошип. Для крупнотоннажных работ с глубоким ходом это часто является более стабильным выбором, чем доводить до предела более легкий кривошипный пресс.
Сервопресс заменяет фиксированное движение маховика серводвигателем, который может программировать положение штока, скорость и выдержку. Практическое преимущество — профиль движения, адаптированный к детали: медленный контакт во избежание ударов, контролируемая пауза при чеканке или обратный шаг вытяжки для сложных форм. Сервопрессы идеально подходят для глубокой вытяжки, высокопрочных материалов и многоступенчатой формовки, когда фиксированная кривая кривошипа вызывает разрывы или складки. Они также позволяют снизить потребление энергии на холостом ходу в некоторых рабочих циклах, но требуется более совершенная система управления и навыки технического обслуживания. Двухточечная сервоплатформа с закрытой рамой и устойчивой платформой BLES250 предназначена для высокоэнергетической работы на устойчивой платформе.
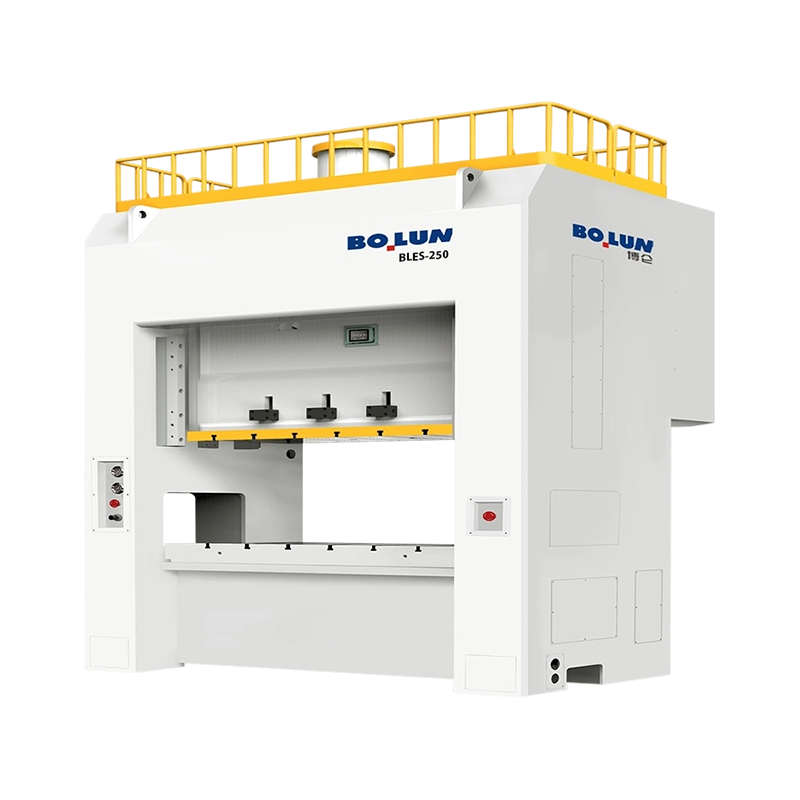 BLES-250 Двухточечный сервоприводный пресс с закрытой рамой Сервопресс мощностью 2500 кН для глубокой вытяжки и высокоточной штамповки, с двухточечной стабильностью закрытой рамы и программируемым сервоприводом. Посмотреть продукт →
В коленно-рычажном прессе используется шарнирный механизм для увеличения силы в нижней части хода. Кривая силы крутая: большое механическое преимущество в момент формования, меньшая сила в начале хода. Это делает коленно-рычажные прессы эффективными для холодной ковки, чеканки, калибровки и других операций, требующих высокого давления на небольшом расстоянии. Они не лучший выбор для длинных розыгрышей; рычажный механизм работает против вас, когда длина хода и сила должны быть постоянными. Для прочной холодной ковки с высокой степенью деформации модель BLKP650 является типичной моделью коленно-рычажного типа.
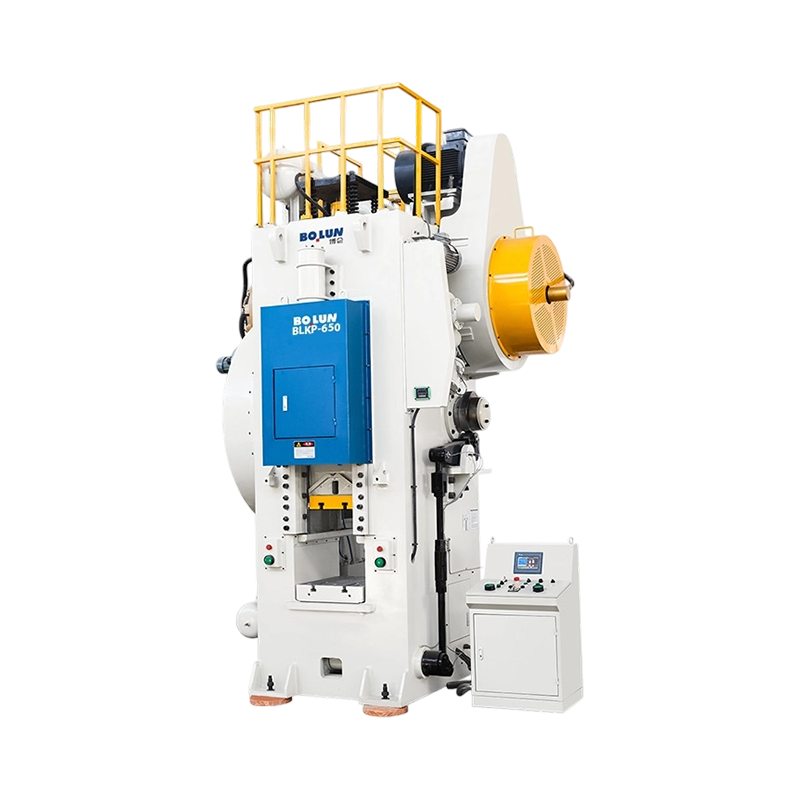 BLKP-650 Пресс коленно-рычажный для холодной ковки коленно-рычажный пресс усилием 6500 кН для тяжелого сжатия и глубокой холодной ковки с высокожесткой рамой и встроенным эжектором для стабильной штамповки толстолистовых заготовок. Посмотреть продукт →
Одна и та же категория прессы может быть правильной для одной части и неправильной для другой. Следующие шаблоны использования представляют собой практический фильтр перед спецификацией.
Производство корпусов аккумуляторов сочетает в себе тонкий материал, высокую точность и повторяемость для многих размеров. Прессу необходима жесткая рама, точная направляющая салазок и станина, поддерживающая компактную матрицу без чрезмерного отклонения. Здесь может работать двухточечный открытый пресс, поскольку он распределяет нагрузку по оболочке матрицы и при этом обеспечивает доступ. Для крупнотоннажных аккумуляторных работ предусмотрена двухточечная модель открытого типа BLPC2160, специально предназначенная для аккумуляторных батарей.
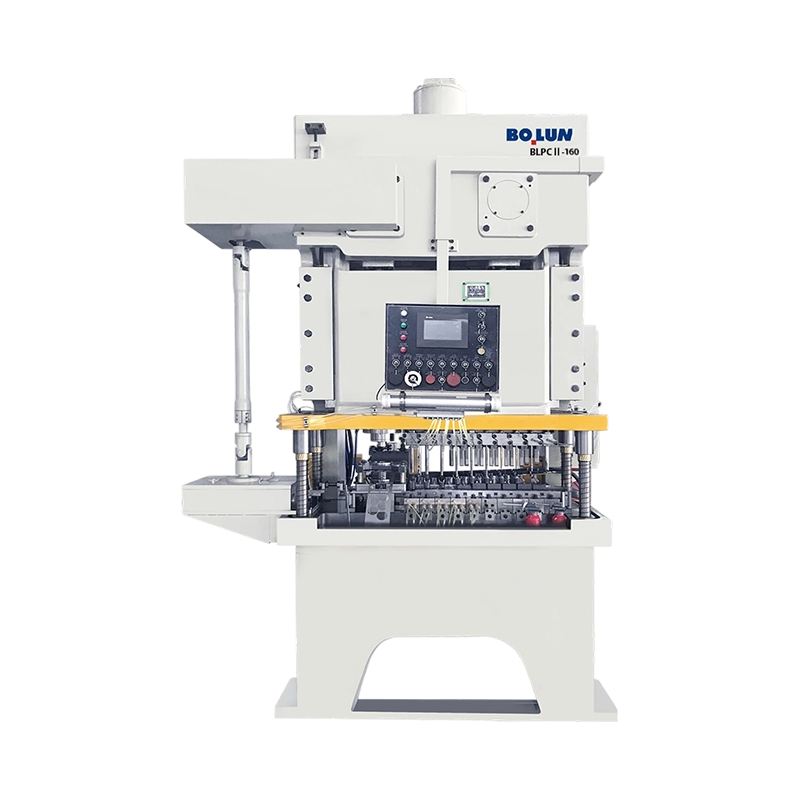 BLPC2-160 Двухточечный силовой пресс открытого типа с аккумуляторным корпусом Двухточечный пресс открытого типа, предназначенный для производства корпусов аккумуляторов, со сбалансированным распределением нагрузки и фотоэлектрической безопасностью для стабильного формования. Посмотреть продукт →
Глубокая вытяжка связана не столько с пиковым тоннажем, сколько с контролем потока материала. Фиксированная кривая кривошипа может тянуться слишком быстро при первом контакте, а затем слишком быстро отпускаться. Сервоуправление, управление подушкой штампа и постоянная смазка имеют большее значение. Сервопресс с программируемой задержкой и обратной вытяжкой может уменьшить количество проб и ошибок в штампе. Та же логика применима к высокопрочной стали и алюминиевым сплавам, чувствительным к скорости штамповки.
Когда деталь шире окна матрицы или рулон проходит по длинной станине, основными проблемами становятся жесткость рамы и двухточечное распределение нагрузки. Прессы с закрытой рамой, широкими станинами и эксцентриковыми приводами являются обычным способом производства больших панелей, обшивок приборов и структурных штамповок. Покупатель должен запросить пределы отклонения станины, параллельность толкателя и кривую нагрузки при фактическом рабочем угле, а не только номинальный тоннаж в нижней мертвой точке.
Холодная ковка отличается от листовой штамповки. Заготовка течет в трех измерениях, инструмент испытывает высокое давление, а пресс должен прилагать усилие в нижней части хода без чрезмерного упругого восстановления. Широко распространены коленчатые и кривошипные прессы повышенной мощности. Наведение инструмента, системы эжекторов и жесткость рамы заслуживают такого же внимания, как и тоннаж. Пресс, предназначенный для штамповки, может не обладать направляющей жесткостью или энергоемкостью ковочного штампа.
Цитата в прессе полезна только тогда, когда она привязана к процессу. Прежде чем сравнивать предложения, поместите эти позиции на один лист:
Поставщику, который запрашивает чертеж детали, компоновку штампа и производственный план, легче доверять, чем тому, который указывает только количество тоннажа. Деталь и штамп определяют пресс; пресса не определяет роль.
Различные типы жимов легче всего понять как цепочку решений: принцип силы, рама, количество точек, привод и применение. Механический кривошипный пресс — это универсальная рабочая лошадка; пресс с эксцентриковым механизмом увеличивает крутящий момент и облегчает работу при тяжелых работах; сервопресс меняет механическую простоту на управление движением; коленно-рычажный пресс преобразует рычажный механизм в большую силу внизу; а открытые, закрытые и полузакрытые рамы задают диапазон доступа и жесткости. Гидравлические и пневматические прессы остаются пригодными для других требований к усилию и циклу. Правильный выбор — это комбинация, которая удерживает нагрузку матрицы по центру, согласовывает кривую хода с материалом и обеспечивает достаточную жесткость для допуска, который вы собираетесь поддерживать.


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Поставьте рядом 160-тонный пресс с открытой рамой и 160-тонный пресс с зак...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

