
Поставьте рядом 160-тонный пресс с открытой рамой и 160-тонный пресс с закрытой рамой, и разница будет видна с расстояния тридцати футов. Область матрицы остается открытой с трех сторон, чтобы оператор мог вручную вставить широкую заготовку; другой помещает ту же матрицу в коробку из стали, снятой с напряжений, которая почти не прогибается при полной нагрузке. Оба продаются под одним и тем же названием «160-тонный механический пресс», и оба будут предлагаться по удивительно схожим ценам. Это не одна и та же машина.
Определение должно стоять на первом месте, потому что из него вытекает любое практическое решение, касающееся прессы. Механический пресс — это металлообрабатывающий станок, который накапливает кинетическую энергию во вращающемся маховике и высвобождает эту энергию через сцепление и кривошипно-шатунный механизм в ползун, который совершает фиксированный ход вверх и вниз в наборе направляющих. Сила не постоянна. Он нарастает на протяжении всего хода и достигает пика на последних нескольких миллиметрах перед нижней мертвой точкой, поэтому механический пресс превосходен при вырубке и чеканке и неудобен при медленной формовке на всю глубину.
Эта одна характеристика объясняет большую часть последующего: почему тоннаж, ход и количество ходов в минуту фиксируются механикой машины, а не настройкой управления; почему жесткость рамы имеет большее значение, чем число на паспортной табличке; и почему версия той же машины с сервоприводом стала самой быстрорастущей категорией в штамповочных цехах, которым нужна гибкость, не отказываясь от скорости цикла.
Проследите путь энергии от источника электропитания к поверхности штампа, и вся машина станет легче рассуждать и ее будет проще определять.
Из этой последовательности выпадают два последствия. Во-первых, механический пресс достигает номинального тоннажа только в нижней части хода; Если процесс требует высокой силы на полуходе, кривошипный пресс не подходит, и следует рассмотреть возможность использования гидравлического или сервопресса. Во-вторых, поскольку сцепление и тормоз определяют, насколько точно можно остановить скольжение и как быстро его можно включить, тип сцепления является одним из самых сильных сигналов поколения машин. Фрикционная муфта с электронным монитором тормозов и переключателем режимов дюймовый/одинарный/непрерывный позволяет использовать пресс для установки матрицы и автоматической подачи рулонов в одну и ту же смену.
Тип трансмиссии – это другая половина истории. Простой коленчатый вал недорог, компактен и имеет примерно синусоидальную кривую хода, что подходит для вырубки и общей штамповки. Эксцентриковый привод удлиняет эффективный ход и замедляет скольжение в нижней части, обеспечивая большую рабочую энергию за ход и лучшую производительность при глубокой вытяжке и тяжелой формовке. Шарнирно-рычажный механизм значительно увеличивает усилие вблизи нижней части и поэтому является стандартным выбором для работ по холодной ковке, чеканке и калибровке, где материал должен течь, а не сдвигаться. Сервопривод заменяет систему маховика и сцепления двигателем с высоким крутящим моментом, который может программировать любую кривую хода, необходимую для процесса.
Тоннаж — это главная цифра, но именно от этих компонентов зависит, сохранит ли пресс допуск после пяти лет работы в две смены.
| Сборка | Что он делает | О чем говорит цитата |
|---|---|---|
| Рамка | Выполняет реакцию формования и удерживает предметное стекло перпендикулярно станине | Сварная конструкция по сравнению с рулевой тягой; показатель прогиба при номинальной нагрузке; снимается ли напряжение после сварки |
| Маховик | Сохраняет энергию, выделяемую во время каждого удара. | Маховик mass and allowable speed drop indicate available work energy, not just tonnage |
| Сцепление и тормоз | Включайте и останавливайте трансмиссию каждый цикл | Пневматическая фрикционная муфта с контролем тормозов и дюймовым режимом сигнализирует о современной и безопасной машине. |
| Коленчатый вал или эксцентриковая шестерня | Преобразует вращение в движение скольжения | Определяет профиль хода, энергию работы и пригодность для волочения по сравнению с вырубкой. |
| Шатун и ползунок | Передает усилие на верхнюю матрицу | Площадь направляющих, диапазон регулировки направляющих и наличие гидравлической защиты от перегрузки. |
| Гибы и направляющие | Держите затвор параллельно и не допускайте смещения от центра. | Регулируемые и фиксированные планки; спецификация разрешения; восьмиточечная направляющая на более широких направляющих |
| Кровать и подушка | Поддерживает нижнюю матрицу и определяет полезное пространство матрицы. | Размер станины, расположение Т-образных пазов, наличие подушки или подушки матрицы, а также толщина станины. |
| Цилиндры противовеса | Смещение суппорта и вес инструмента | Влияет на точность остановки, износ тормозов и уровень шума. |
| Система смазки | Подает масло к подшипникам, клиньям и шестерням. | Централизованный или ручной; блокируются ли неисправности смазки в системе управления |
| Система управления и безопасности | Запускает цикл и защищает оператора | Генерация ПЛК, монитор тоннажа, световые завесы, двуручное управление и выбор режима хода |
Две записи в этой таблице заслуживают особого внимания, поскольку именно их покупатели чаще всего просматривают. Отклонение рамы, часто выражаемое в долях миллиметра на метр длины станины при номинальной нагрузке, определяет, будут ли кромки матрицы в середине длинной станины иметь ту же глубину, что и кромки матрицы на концах. Зазор клина определяет, как будет вести себя ползунок, когда матрица загружается со смещением от центра, что является нормальным для прогрессивных и передаточных работ. Пресс с большим тоннажем, но с мягкой рамой и свободными направляющими все равно будет производить бракованные детали, только дороже.
Прессы группируются по четырем признакам: форме рамы, количеству точек соединения между приводом и суппортом, трансмиссией, обеспечивающей ход, и процессу, для которого создана машина. Эти четыре оси генерируют категории, которые вы увидите в любом каталоге.
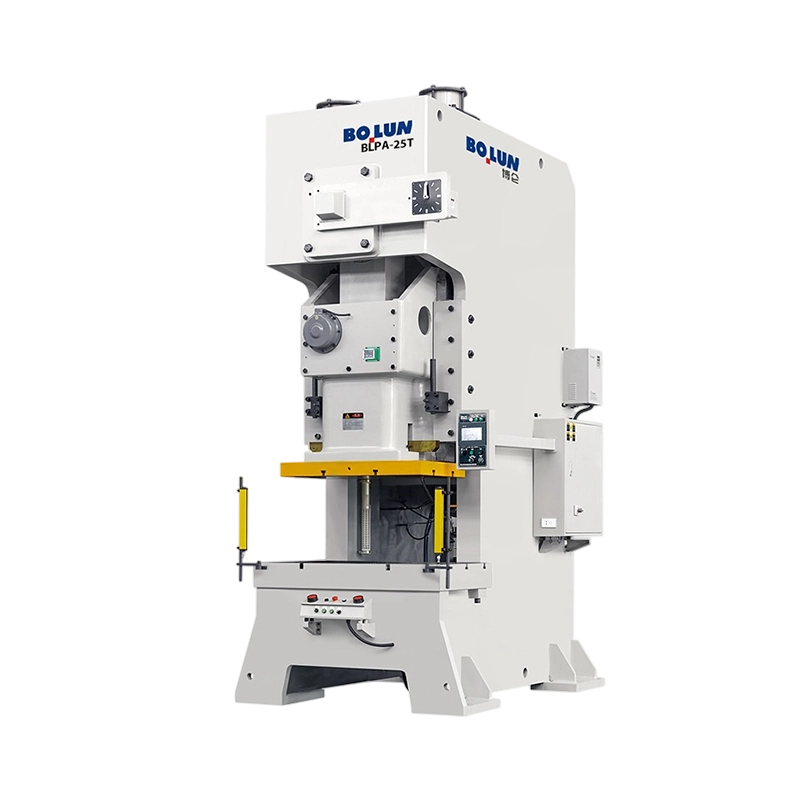
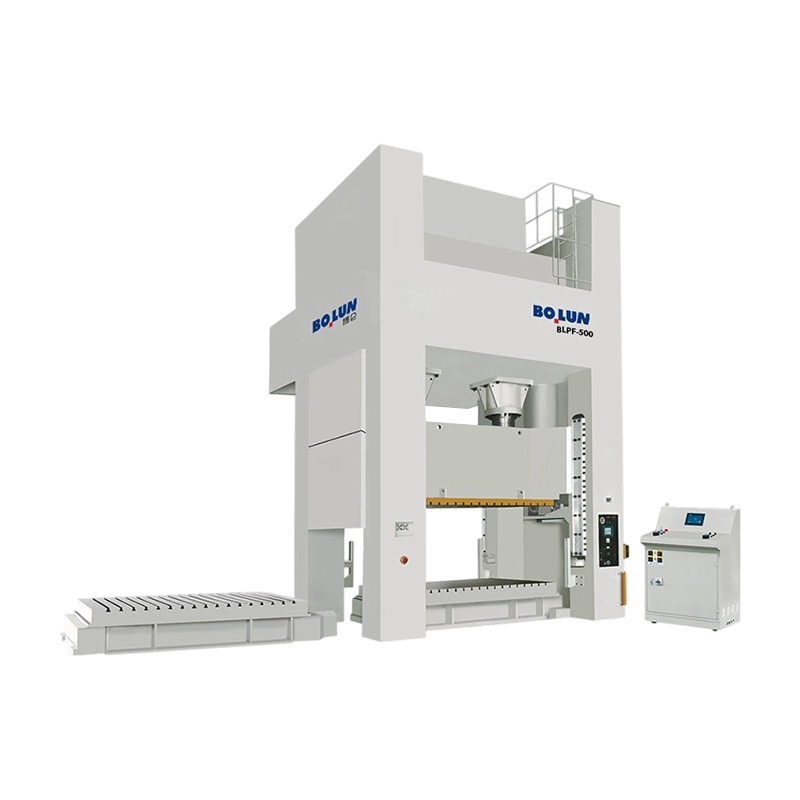
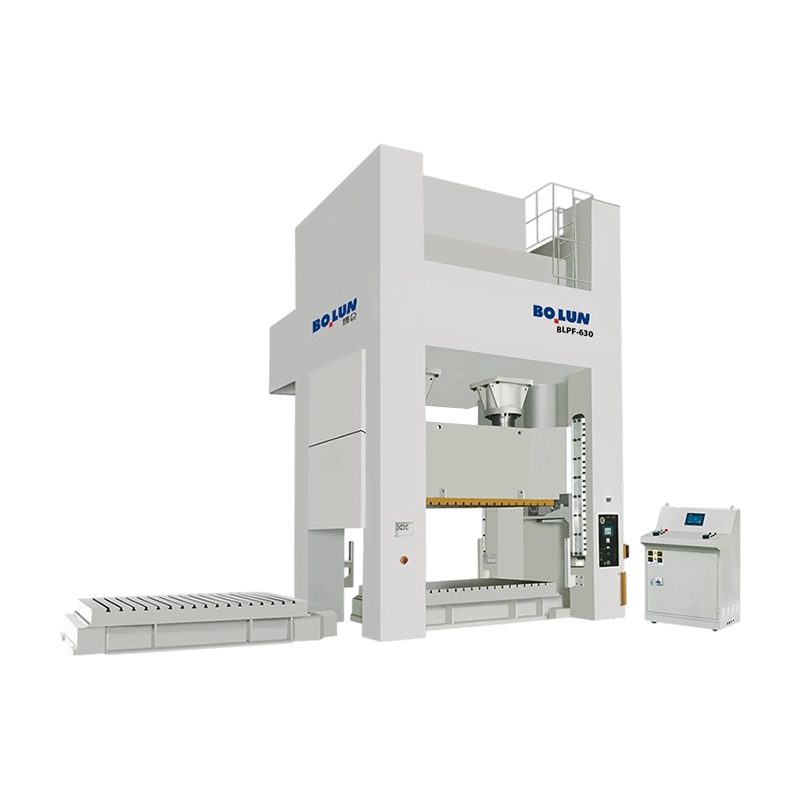
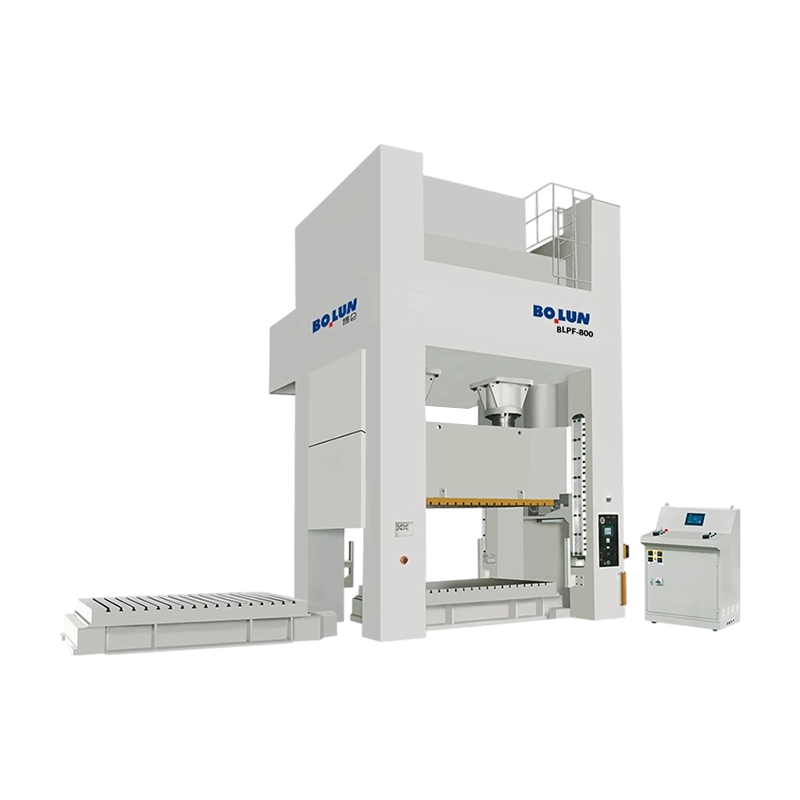
Пресс открытого типа имеет С-образную раму с доступом к зоне матрицы спереди и с обеих сторон, что делает удобной ручную загрузку, доступ робота и мелкосерийную работу. Компромисс заключается в том, что рама по своей природе менее жесткая, поскольку путь нагрузки не закрыт, поэтому она больше отклоняется и больше пружинит под нагрузкой, что снижает срок службы матрицы и точность детали. Пресс закрытого типа закрывает путь нагрузки вокруг матрицы, обеспечивая гораздо более высокую жесткость и лучшую устойчивость к смещенной от центра нагрузке за счет ограниченного доступа. Большинство цехов, выполняющих высокоточные высокоточные работы, в конечном итоге стандартизируют станки с закрытой рамой, в то время как прессы с открытой рамой остаются стандартом для небольших тоннажей и смешанного производства. Перед принятием решения о покупке стоит прочитать более полное сравнение двух семейств, а также полезную разбивку характеристик. компромисс открытого типа и закрытого типа более подробно рассматриваются аргументы отклонения и доступа.
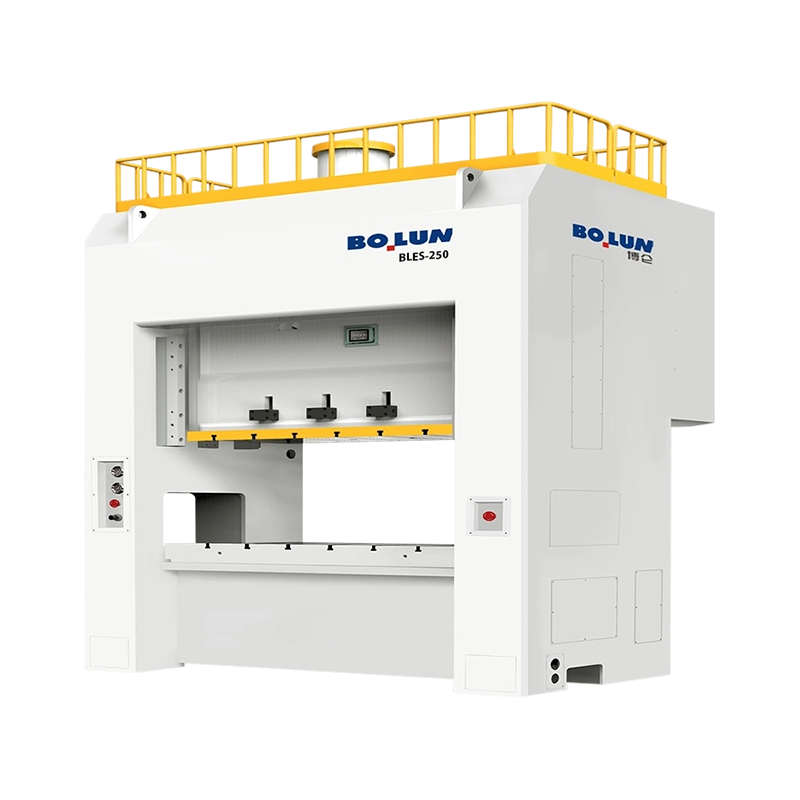
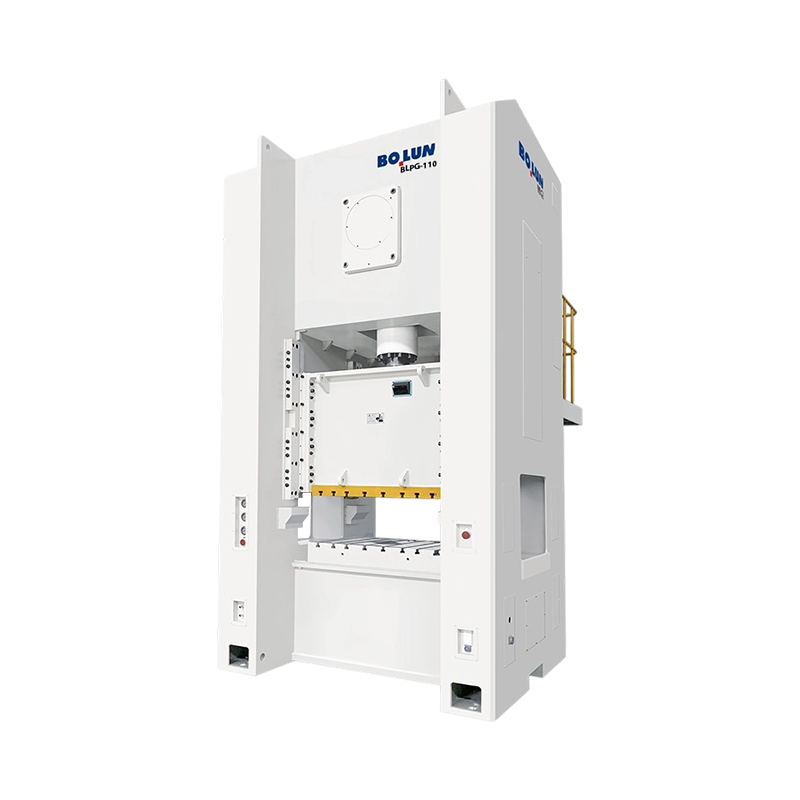
Одноточечный пресс приводит в движение ползун через один шатун в центре. Он проще, дешевле и идеально подходит для узких штампов и умеренной смещенной от центра нагрузки. Двухточечный пресс приводит в движение ползун через два соединительных стержня, расположенных по ширине ползуна, что распределяет нагрузку и значительно повышает устойчивость к опрокидыванию, когда матрица нагружена не по центру. Если вы используете широкие панели, прогрессивные штампы с несбалансированными станциями или что-то еще, что смещает нагрузку к одной стороне станины, двухточечная машина — не роскошь; в этом разница между однородными деталями и металлоломом. Характерным примером является семейство двухточечных машин закрытого типа, где модель среднего класса, такая как 250-тонная машина с широкой станиной, предназначена именно для такого рода работ.
 BLPE-250 Прочный двухточечный пресс закрытого типа с широкой станиной Двухточечный пресс закрытого типа усилием 250 тонн с рабочим столом 2500 x 1000 мм, двигателем мощностью 22 кВт и серийными данными, подходит для широких прогрессивных матриц и смещенных от центра нагрузок. Просмотреть продукт →
Кривошипно-шатунный привод – классический и до сих пор наиболее распространенный: простой, надежный и недорогой в обслуживании. Эксцентриковый привод обеспечивает более длинный эффективный ход и большую рабочую энергию, поэтому он используется в тяжелых машинах с закрытой рамой в диапазоне от 400 до 800 тонн. Привод коленно-рычажного механизма увеличивает усилие в нижней части хода, что делает его стандартом для холодной ковки и чеканки монет. Сервопривод полностью удаляет механизм маховика и сцепления и заменяет его серводвигателем, который может удерживать ползун, поворачивать его в обратном направлении в середине хода и следовать программируемому профилю движения — медленный подход, контролируемый контакт, задержка внизу, быстрый возврат.
Именно эта программируемость делает сервопрессы привлекательными для глубокой вытяжки, когда материал должен течь, а не рваться, а также для операций формовки, требующих выдержки для устранения упругого возврата. Такая машина, как 125-тонный одноточечный сервопресс открытого типа, создана специально для этого требования, сочетая сервоуправляемое движение ползуна с окном процесса глубокой вытяжки.
 BLAS-125 Одноточечный сервопривод глубокой вытяжки открытого типа 125-тонный сервопресс открытого типа с увеличенным ходом ползуна 180 мм и глубиной горловины 350 мм для глубокой вытяжки, где программируемое движение ползуна поддерживает поток материала. Просмотреть продукт →
Практическое предостережение заключается в том, что сервопрессы стоят дороже за тонну и требуют более глубоких знаний технологического процесса для их эксплуатации. Если деталь представляет собой простую заготовку или перфорированный кронштейн, дополнительный контроль движения — это деньги, потраченные на возможности, которые в работе никогда не используются.
В коммерческом листе для прессы содержится дюжина цифр, и лишь некоторые из них определяют, подходит ли машина для данной работы. Это те, которые следует проверить в первую очередь.
Самая распространенная ошибка спецификации – покупка тоннажа без проверки хода и энергии. 200-тонный пресс с коротким ходом и легким маховиком может проигрывать 160-тонному прессу с более длинным ходом и более тяжелым маховиком при работе по глубокой вытяжке, и в спецификации об этом вслух не сказано. Вторая наиболее распространенная ошибка — игнорирование смещенной от центра нагрузки. Матрица, полностью расположенная в середине станины, ведет себя совсем иначе, чем матрица, которая занимает всю ширину станины, а самая тяжелая станция находится в одной стороне.
Механические прессы — это формовочные машины общего назначения, но процессы, в которых они доминируют, имеют одну общую черту: они требуют внезапного и многократного приложения большой силы в контролируемом положении.
Вырубка и прокалывание. Резка листового металла на фигурные детали и пробивание отверстий. Материал скорее разрушается, чем течет, поэтому идеальным является быстрый, жесткий пресс с хорошим направлением салазок, а требуемый тоннаж легко рассчитать, исходя из прочности на сдвиг и длины резки.
Гибка, отбортовка и формовка. Операции воздушной гибки, отбортовки и отбортовки, при которых матрица задает окончательную геометрию. Постоянство зависит от повторяемости положения нижней мертвой точки.
Глубокий рисунок. Чашки, корпуса и корпуса двигателей, в которых материал должен поступать в полость матрицы без разрывов. Это процесс, который чаще всего вынуждает покупателя использовать более длинный ход, подушку штампа или сервопривод с программируемым профилем скорости.
Чеканка и калибровка. Тонкие операции с высоким давлением, требующие силы, сконцентрированной в нижней части хода. Здесь превосходно работают коленно-рычажные и эксцентриковые зубчатые станки.
Холодная ковка. Твердые или почти твердые детали, сформированные при комнатной температуре, требуют очень большого усилия и большой деформации. Для этой цели созданы машины с коленно-рычажным приводом со сбалансированными характеристиками хода и прочными рамами, а высокотоннажный коленно-рычажный пресс класса 650 тонн иллюстрирует эту категорию: сбалансированное движение хода, высокая способность к деформации и рама, предназначенная для длительных промышленных нагрузок.
 BLKP-650 Высокодеформационный коленно-рычажный пресс для холодной ковки коленно-рычажный пресс усилием 650 тонн с ходом давления 8 мм, встроенным эжектором и двигателем мощностью 75 x 4 кВт для тяжелой холодной ковки и стабильной формовки толстостенных деталей. Просмотреть продукт →
Штамповка корпуса аккумулятора и конструктивных элементов. Новое и быстро расширяющееся приложение. Корпуса аккумуляторов и конструктивные детали требуют очень стабильного движения салазок, высокой точности для корпусов различных размеров и достаточного тоннажа для формирования более толстых или твердых сплавов без деформации. Специально для этой категории работ появились специальные двухточечные машины с широкими станинами.
Прежде чем выбрать конкретную модель, необходимо правильно выбрать семейство машин. Три семьи решают разные проблемы.
| Переменная | Механический пресс | Гидравлический пресс | Сервопресс |
|---|---|---|---|
| Профиль силы | Пики вблизи нижней мертвой точки | Постоянно на протяжении всего хода | Программируется в любом месте хода |
| Инсульт | Фиксируется механизмом | Регулируемый | Полностью программируемый |
| Скорость цикла | Быстрый, обычно самый быстрый из трех | Самый медленный | Быстро и может быть оптимизировано для каждой детали |
| Энергоэффективность | Маховик buffers peak demand from the supply | Непрерывная нагрузка насоса | Энергия используется в основном при формировании |
| Лучше всего подходит для | Вырубка, прошивка, гибка, общая штамповка, холодная ковка. | Глубокая вытяжка, толстая пластина, формовка с длительной выдержкой | Глубокая вытяжка, контроль пружинения, гибкое, смешанное производство. |
| Основной фактор затрат | Рамка stiffness, drive type, tonnage | Производительность насоса и клапана, размер цилиндра | Электроника двигателя и привода, программное обеспечение управления |
На практике большинство штамповочных цехов с большими объемами по-прежнему используют механические прессы для всего, что включает в себя резку или неглубокую формовку, сохраняют гидравлику для глубоких и медленных работ и добавляют сервомашины, где ассортимент деталей широк и время переналадки имеет значение. Ошибкой, которой следует избегать, является покупка сервопресса для работы, которую хорошо подобранный кривошипный пресс будет выполнять за значительно меньшие деньги, или покупка небольшого механического пресса для работ по глубокой вытяжке, для которых требуется профиль усилия, который может обеспечить только гидравлическая или сервомашина.
Как только семья и тоннаж определены, разница между машиной, которая работает пятнадцать лет, и той, которая сражается с вами пять лет, сводится к короткому списку коммерческих и инженерных вопросов.
Время выполнения заслуживает отдельной строки. Стандартная машина с открытой рамой может быть доставлена через несколько месяцев, тогда как большой пресс с закрытой рамой или сервопресс, изготовленный по спецификации, может занять значительно больше времени. Если темп производства фиксирован, дата заказа на пресс также фактически фиксируется, и любые настройки должны быть согласованы в письменной форме до внесения депозита.
Механический пресс — это машина с запасенной энергией, которая будет сохранять эту энергию даже при отключении питания. Все функции безопасности в современном прессе существуют именно из-за этого факта: тормоз должен контролироваться, чтобы неисправный тормоз останавливал машину, а не позволял салазкам упасть, а процедуры блокировки должны изолировать накопленную энергию, а не только электропитание.
Обслуживание следует и за механикой. Сцепление и тормозные накладки изнашиваются и подлежат регулярной проверке; необходимо проверить зазор клина, поскольку он смещается под действием нагрузки и температуры; точки смазки должны быть надежно поданы, поскольку голодный клин повредит поверхность скольжения задолго до того, как разрушит подшипник; а подшипники маховика, цилиндры противовеса и устройства защиты от перегрузки имеют интервалы проверки, которые следует фиксировать в журнале технического обслуживания с первого дня.
Самая полезная привычка, которую может взять на себя цех, — это контроль тоннажа. Пресс, который фиксирует силу каждого удара, выявит изношенную матрицу, двойную заготовку, неправильно поданную деталь или возникшую проблему с подшипником за несколько недель до того, как он создаст корзину, полную бракованных деталей. На машине, которая выполняет тысячи ходов за смену, такой мониторинг окупается быстрее, чем любой другой вариант в форме заказа.
Механические прессы просты по своей концепции и неумолимы в деталях. Маховик накапливает энергию, сцепление отпускает ее, а кривошип, шестерня или тумблер преобразуют ее в фиксированный ход, который создает усилие вблизи дна. Все, что имеет коммерческое значение — жесткость рамы, точки соединения, устойчивость к смещению нагрузки, ход и энергия, а не только тоннаж, а также качество сцепления, направляющих и системы управления — является прямым следствием этого механизма.
Сначала наведите порядок в семье. Затем сопоставьте ход, энергию и размер станины с деталью, а не с номером в брошюре, приобретите разумный запас по тоннажу и подтвердите, кто обрабатывает раму и кто стоит за машиной после установки. Выбранная таким образом печатная машина не обязательно должна быть самой дорогой в предложении; это просто должен быть тот, чья механика соответствует работе, которую вы действительно собираетесь выполнять.


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

