
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную линию, часто получает два предложения, которые на бумаге выглядят почти одинаково: один и тот же класс тоннажа, аналогичный размер станины, аналогичная цена. Разница проявляется позже — во время настройки штампа, пробивки со смещением от центра или работы по глубокой вытяжке, для которой при ходе требуется усилие, превышающее возможности пресса. Именно поэтому выбор силового пресса открытого типа следует начинать с операции формовки, а не со страницы каталога.
Первый вывод: механический пресс открытого типа обычно является лучшим выбором, когда работа требует быстрого доступа к штампу, короткой переналадки и умеренного окна тоннажа. Пресс с закрытой рамой становится более безопасным выбором, когда преобладают смещенные от центра нагрузки, глубокая вытяжка или точность при длительной работе. Реальное решение зависит от силы при рабочем ходе, отклонения рамы, высоты закрытия, размера станины и стратегии управления, а не только от тоннажа.
Пресс открытого типа, часто называемый прессом с открытым зазором или С-образной рамой, оставляет переднюю часть, а часто заднюю и боковые стороны открытыми для доступа к инструментам. Такая компоновка удобна для штамповки, прошивки, гибки, обрезки, мелкой вытяжки и смешанного производства, где штампы меняются несколько раз в день. Открытое горло также позволяет оператору или роботу легче добраться до области штампа, чем на машине с закрытой рамой.
Компромисс – жесткость. Рама по сути имеет С-образную форму, поэтому под нагрузкой она прогибается. Это не делает его хуже; это делает его подходящим для другого профиля работы. Пресс с закрытой рамой окружает путь нагрузки стойками и, как правило, более жесткий, что помогает при меньшем зазоре матрицы, тяжелых смещенных от центра нагрузках и процессах, требующих постоянной параллельности плунжера к станине. Практическое сравнение выглядит так:
| Рассмотрение | Пресс открытого типа | Пресс закрытого типа | Практический эффект |
|---|---|---|---|
| Доступ к штампу | Трехсторонний доступ является обычным явлением. | Доступ ограничен стойками | Открытый тип способствует частой смене и ручной загрузке. |
| Жесткость рамы | Ниже закрытой рамы аналогичного тоннажа | Выше и симметричнее | Плотный зазор и работа со смещением от центра требуют более тщательного изучения на открытом типе. |
| Кровать и горло | Доступны широкие кровати; Глубина горловины ограничивает огибающую части | Большие кровати и длинные удары являются обычным явлением. | Большие панели могут потребовать конструкции с глубоким вырезом или закрытой рамой. |
| Типичная работа | Прошивка, гибка, обрезка, неглубокая вытяжка, штамповка аккумуляторной гильзы. | Тяжелая вытяжка, прецизионная формовка, высокотоннажная штамповка | Кривая тоннажа и профиль нагрузки на штамп решают окончательный результат. |
Модельный ряд открытого типа Bolun отражает эту логику. В него входят одноточечные модели BLPA, двухточечные модели BLPC, модели BLPS с глубоким горлом, модели BLAS с сервоприводом и модели BLPC2 с аккумуляторным корпусом. Семейство моделей имеет значение, потому что двухточечная рама, глубокая горловина или сервопривод меняют вид работы, которую может выполнить пресс, а не только цену.
Номинальный тоннаж не является фиксированным числом, доступным на любом этапе хода. В механическом прессе доступная сила меняется в зависимости от хода, а номинальная мощность обычно привязана к указанному рабочему положению выше нижней мертвой точки. Матрица, требующая большого усилия на ранних этапах хода, может перегрузить пресс, мощность которого соответствует паспортной табличке. Именно поэтому 63-тонный пресс может быть безопаснее 80-тонного для одной работы и слабее для другой.
Для первой оценки поддерживайте расчетное пиковое формообразующее усилие примерно на уровне ниже 70–80 % номинальной мощности, а затем проверьте кривую грузоподъемности при фактическом рабочем ходе. Если деталь рассчитана на 52 тонны, 63-тонной рамы автоматически недостаточно. Расположение матрицы, толщина материала, прочность на разрыв, площадь сдвига и глубина вытяжки — все это влияет на профиль силы. При глубокой вытяжке сила может оставаться высокой на большем расстоянии; при гашении он может резко достигать пика внизу.
Смещенная от центра нагрузка — вторая ловушка. Пресс может быть рассчитан на 100 тонн в центре, но матрица, расположенная далеко от одной стороны плунжера, создает наклон плунжера, неравномерную нагрузку на клин и плохой зазор между матрицей. На печатной машине открытого типа этот эффект более выражен, поскольку сама рама прогибается. Запрашивайте допустимую смещенную от центра нагрузку и параллельность толкателя под нагрузкой, а не только статическую плоскостность станины.
Прогиб не является дефектом, который необходимо устранить; это характеристика, которой нужно управлять. Под нагрузкой зазор в С-образной раме стремится закрыться, и подъемник может слегка наклониться относительно станины. Результатом может быть неравномерный ввод пуансона, более быстрый износ штампа или смещение высоты заусенцев поперек полосы. Для общей прошивки и гибки хорошо сконструированный пресс открытого типа может обеспечить приемлемую точность. Для штампа с зазором между пуансоном и штампом 0,03–0,05 мм с каждой стороны отклонение рамы и направление толкателя имеют значение, превышающее дополнительные 20 тонн номинальной мощности.
Во время закупки учитывайте прогиб при номинальной нагрузке, параллельность плунжера по рабочему ходу и плоскостность станины. Поставщика, который может предоставить измеренные данные, легче сравнивать, чем того, кто заявляет только «высокую жесткость». Если применение предполагает точную вырубку, очень жесткую плоскостность или прогрессивную матрицу с длительным ходом, конструкция с закрытой рамой может быть более экономичным решением, поскольку она уменьшает величину компенсации точности, встроенной в инструмент.
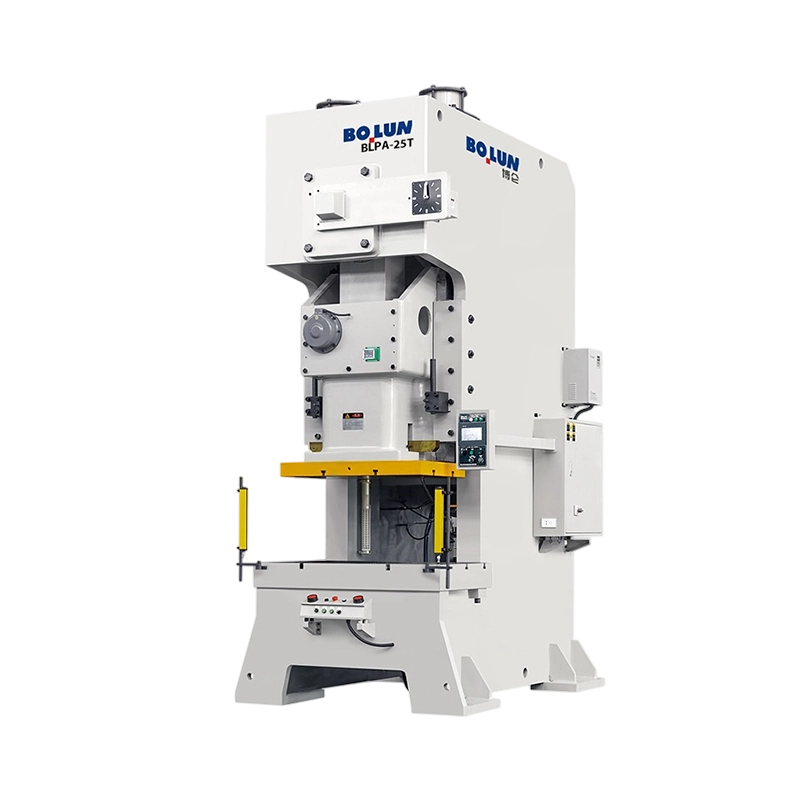
По этой причине в одноточечных и двухточечных моделях открытого типа Bolun используются разные конструкции рамы и направляющих. Компактная модель BLPA подходит для штампов меньшего размера и частой замены; более широкая модель BLPC обеспечивает большую площадь станины и две точки соединения для матриц, которым требуется лучшее распределение нагрузки по направляющим.
Пресс может иметь достаточный тоннаж, но при этом оставаться непригодным для использования, потому что матрица не подходит. Прежде чем сравнивать цены, проверьте комплект инструментов. Полезный контрольный список включает в себя:
Распространенный риск при закупках — это покупка ради чертежа детали и забвение комплекта инструментов. Если матрица имеет толстую опору, набор высоких направляющих штифтов или пневматическую подушку, требуемая высота закрытия может быстро увеличиться. Добавление проставки может решить проблему немедленной посадки, но может снизить жесткость и изменить рабочую высоту. Перед заказом лучше подтвердить полный набор штампов и диапазон регулировки.
В большинстве прессов открытого типа используется механический маховик со сцеплением и тормозом. Они просты, продуктивны и хорошо понятны командам технического обслуживания. Сервопресс заменяет фиксированное движение слайда программируемой кривой. Ползун может замедляться при контакте с матрицей, останавливаться внизу и возвращаться быстрее. Для чашек глубокой вытяжки такой контроль может улучшить поток материала и уменьшить морщины; при прокалывании это может уменьшить удары и шум. Стоимость выше, поэтому процесс должен ее оправдать.
Практическая выгода одноточечного сервопресса открытого типа заключается не в «большем тоннаже». Это контроль над скоростью и положением посредством гребка. Это имеет значение, когда на одной и той же машине обрабатывается несколько изделий, и команде по испытанию штампов необходимо настроить механизм, а не менять пресс.
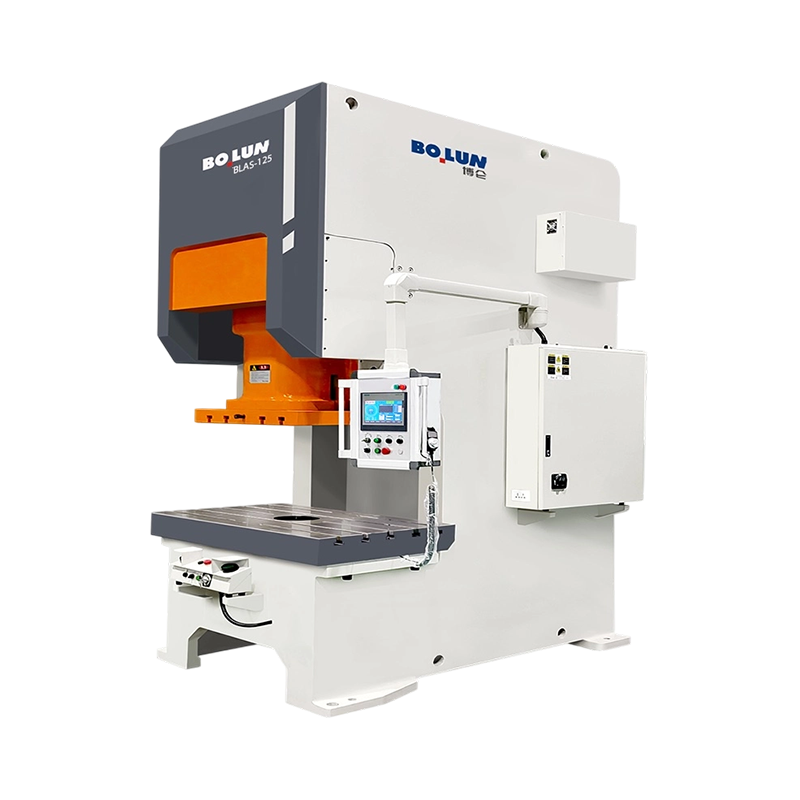 BLAS-125 Одноточечный сервопривод открытого типа пресс Сервопресс мощностью 1250 кН для глубокой вытяжки и вытяжки, с глубиной горловины 350 мм и ходом суппорта 180 мм для заготовок большего размера. Посмотреть продукт →
Для широких штампов или работ, где нагрузка распределяется по большой станине, двухточечный пресс открытого типа может уменьшить склонность ползуна к наклону. Модель Bolun с очень широкой станиной BLPC200 является примером такой компоновки: она обеспечивает большую площадь станины и две точки соединения, что полезно, когда матрица широкая, но процесс по-прежнему выигрывает от доступа с открытой передней стороны.
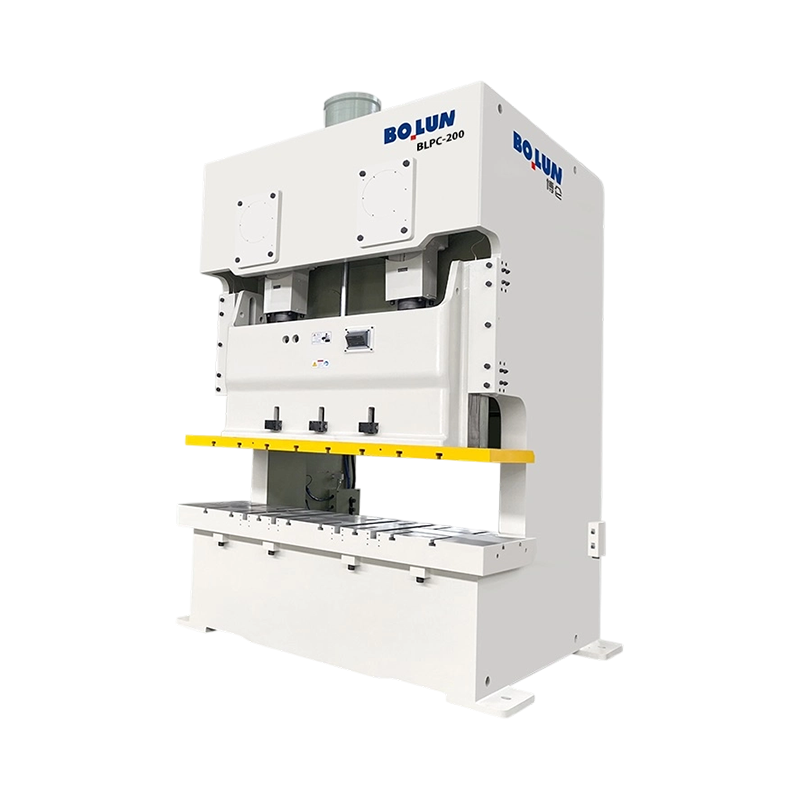 BLPC-200 Двухточечный пресс открытого типа с очень широкой станиной Двухточечный пресс открытого типа мощностью 2000 кН с рабочим столом 2400 × 840 мм и расстоянием между колоннами 1980 мм для широких штампов и формовки крупных листового металла. Посмотреть продукт →
Безопасность является частью спецификации машины, а не аксессуаром, добавляемым после поставки. Пресс открытого типа нуждается в ограждении, которое предотвращает доступ к рабочей точке, позволяя при этом работать матрице и подающему устройству. В зависимости от рынка и оценки риска это может включать фиксированные ограждения, подвижные ограждения с блокировкой, световые завесы, двуручное управление, а также средства блокировки/маркировки. Электрическая система и система управления должны быть документированы в соответствии с соответствующими стандартами, такими как ISO 12100 для оценки рисков и IEC 60204-1 для электрооборудования. В Европе машина с маркировкой CE должна поставляться с декларацией соответствия и техническим файлом; на других рынках по-прежнему действуют местные требования.
Распространенной скрытой стоимостью является модернизация. Приведение в соответствие с требованиями печатной машины, которая поставляется со знаком CE, но без файла оценки рисков, защитных чертежей и протокола проверки, может оказаться дорогостоящим. Перед отправкой запросите информацию о концепции безопасности, характеристиках остановки, логике защитной блокировки и поддержке запасных частей. Самая дешевая цена может стать самой дорогой машиной, если производство не может начаться до тех пор, пока не будут устранены меры защиты.
Видео с пустой печатной машиной не является доказательством приемки. Заводские приемочные испытания должны включать работу без нагрузки на низких и высоких скоростях, проверки смазки, проверки воздуха и электрических цепей, а также проверку функций безопасности. Геометрические проверки должны охватывать плоскостность станины, параллельность плунжера станине и перпендикулярность хода плунжера. Если возможно, запустите настоящую матрицу или репрезентативную испытательную матрицу и измерьте высоту заусенцев, плоскостность детали и повторяемость.
Приемка на месте добавляет эффекты фундамента и установки. После затвердевания фундамента и выравнивания пресса еще раз проверьте геометрию и проведите испытание под нагрузкой. Необходимо регистрировать вибрацию, шум, повышение температуры и реакцию сцепления/тормоза. Для сервопресса проверьте запрограммированные профили движения и эффективность остановки в производственных условиях. Машина, которая соответствует статическим характеристикам, но производит неприемлемый разброс деталей после установки, не готова к передаче.
Цена покупки занимает всего одну строку в модели затрат. Совместимость инструментов, поддержка испытаний штампов, запасные части, обучение, энергопотребление и время простоя — все это влияет на реальную стоимость детали. Перед подписанием запросите кривую тоннажа, данные прогиба, чертеж фундамента, требования к коммунальным предприятиям, список рекомендуемых запасных частей и график технического обслуживания. Уточните, какие компоненты являются запатентованными и как быстро их можно заменить.
Для механического пресса открытого типа, используемого при производстве большого количества смесей, время переналадки может иметь большее значение, чем небольшая разница в скорости. Спросите, как работают зажим штампа, регулировка суппорта и контроль хранения рецептов. Для выделенной линии повторяемость и скорость обслуживания могут иметь большее значение. Поставщик с документированными данными испытаний, четким документом по безопасности и местной сервисной поддержкой обычно является лучшим партнером, чем тот, кто конкурирует только по тоннажу и цене.
Серия Bolun с глубокими отверстиями и открытым зазором показывает, почему важны детали применения. Более глубокая горловина может решить проблему частичной оболочки, но она также меняет жесткость рамы и требования к занимаемой площади.
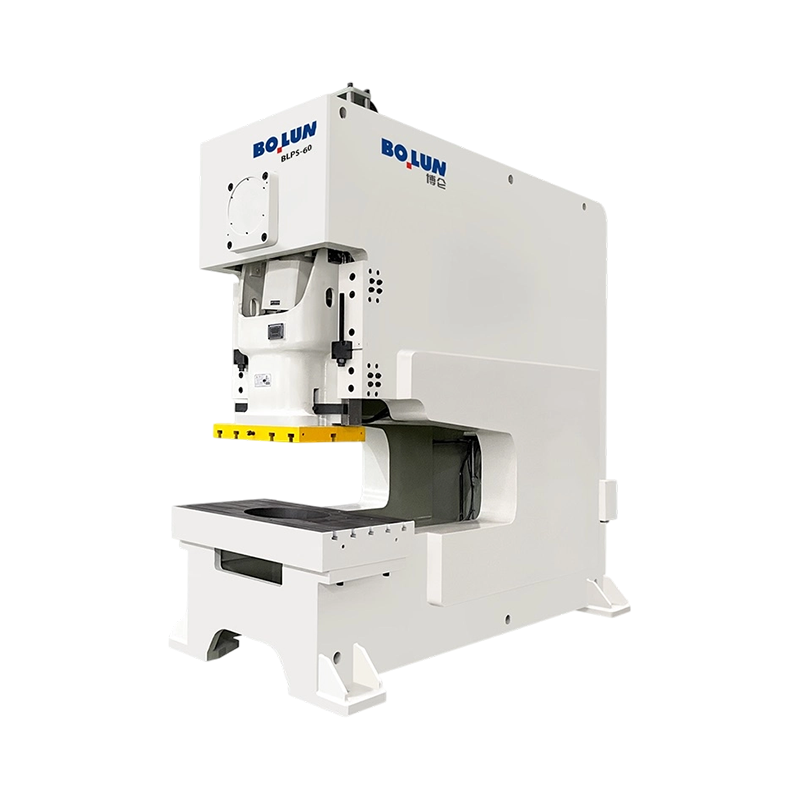 BLPS-60 Глубокий силовой пресс с открытым зазором Глубокие горловые прессы с открытым зазором и усилием 600 кН, глубиной горловины 500–1200 мм и рабочим столом 900 × 520 мм для обработки листового металла большого формата, требующего увеличенного радиуса действия. Посмотреть продукт →
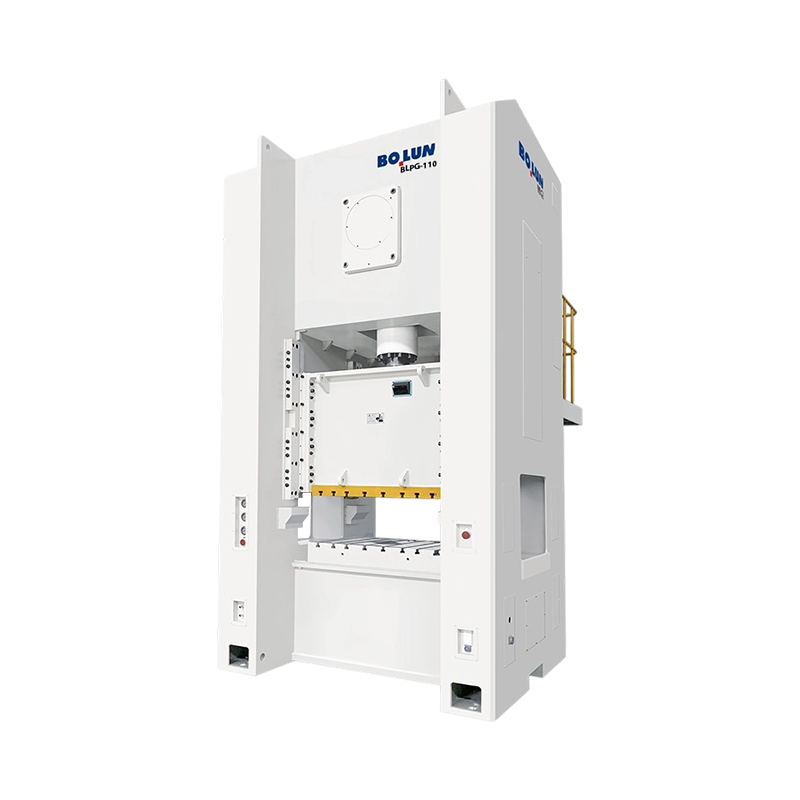
Для большинства общих работ по штамповке, гибке, прошивке и мелкой вытяжке механический пресс открытого типа обеспечивает наилучший баланс доступа, скорости переналадки и стоимости. Это практичный выбор, когда матрица меняется часто и нагрузка достаточно центрирована. Переходите к закрытой раме или конструкции открытого типа для более тяжелых условий эксплуатации, когда матрице необходим малый зазор, нагрузка находится далеко от центра, ход глубокий или деталь требует долгосрочной стабильности размеров.
Последовательность безопасной покупки проста: определите усилие формовки при рабочем ходе, подтвердите размер матрицы и высоту закрытия, проверьте отклонение рамы и направление плунжера, затем сопоставьте привод и пакет безопасности с производственным планом. Тоннаж — это главная цифра, но хорошо работает та машина, рама, станина, ход и система управления которой соответствуют реальной работе.


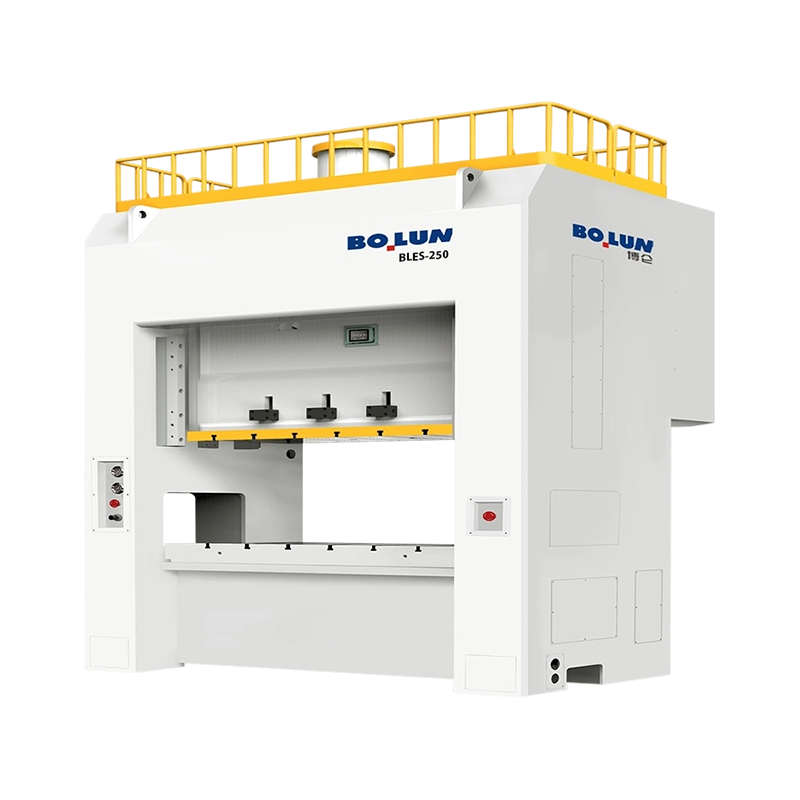
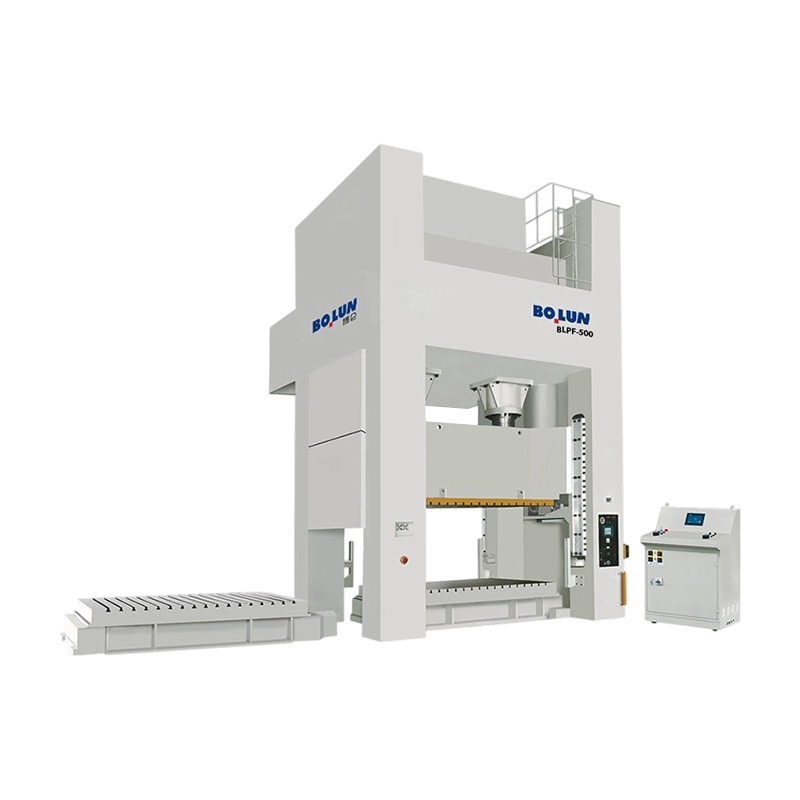
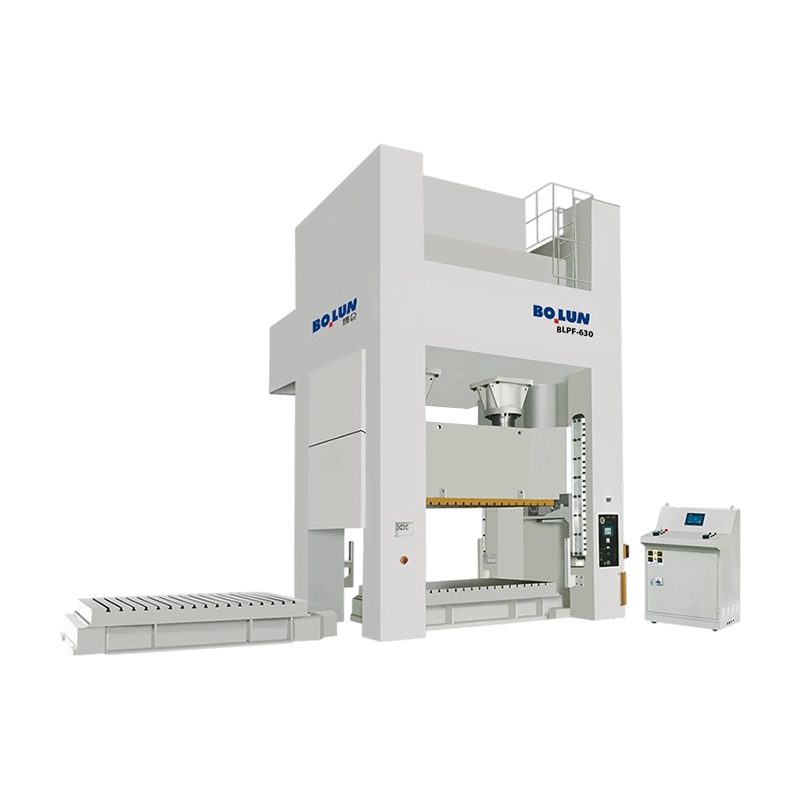
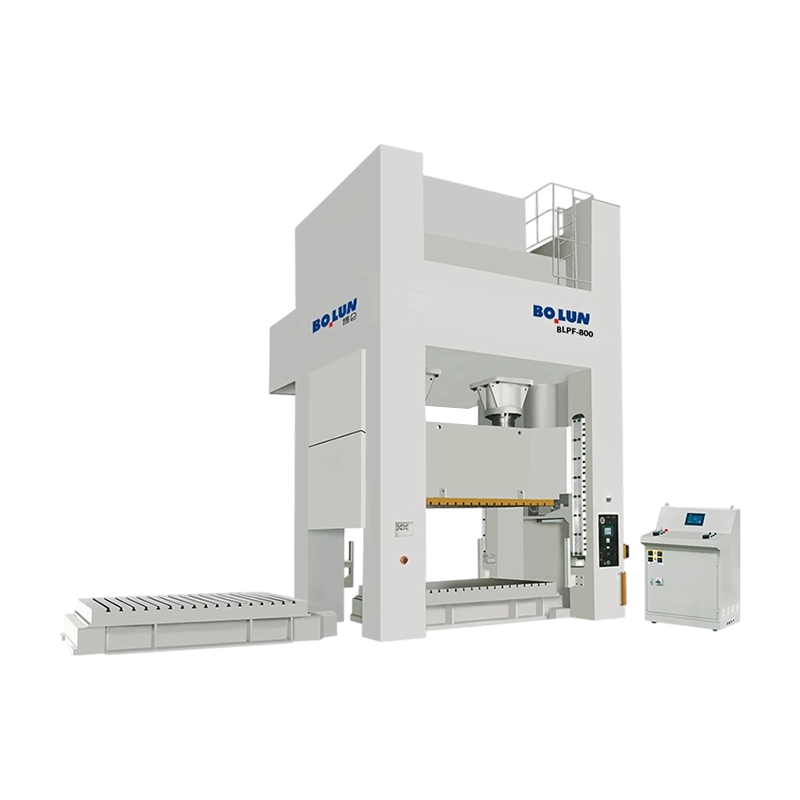
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Поставьте рядом 160-тонный пресс с открытой рамой и 160-тонный пресс с зак...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

