
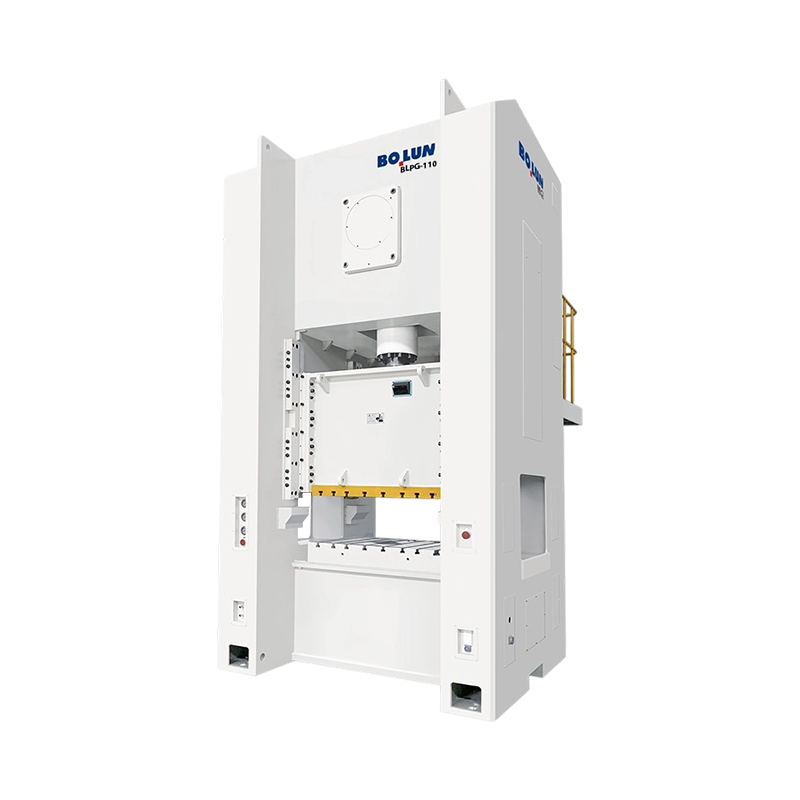


Высокоскоростной прецизионный одноточечный широкодверный пресс закрытого типа BLPG-110 обеспечивает номинал...
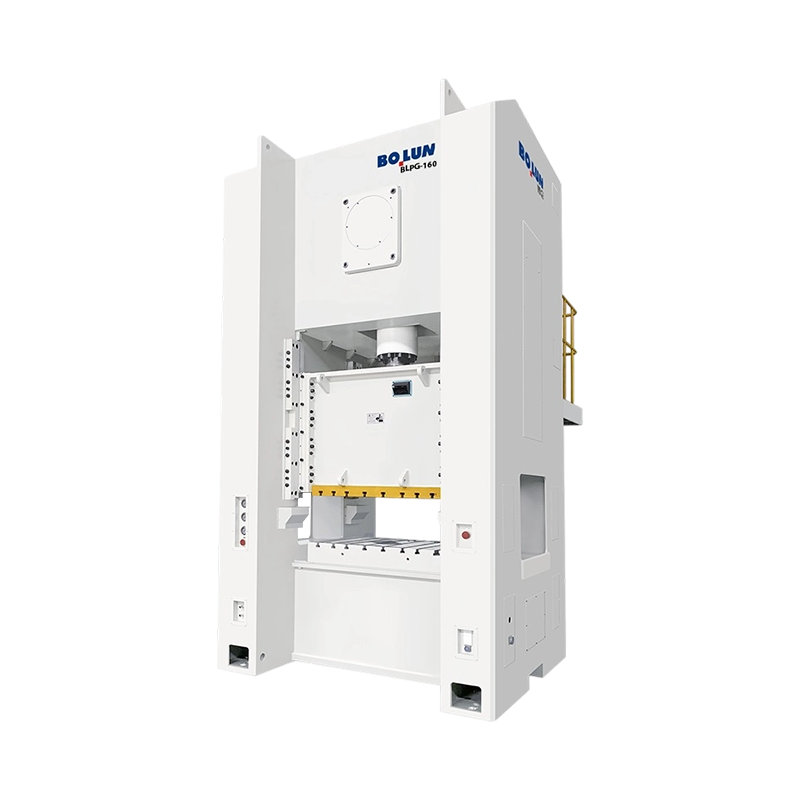
Универсальный одноточечный широкодверный пресс закрытого типа со стабильной рамой подходит для точной штамп...
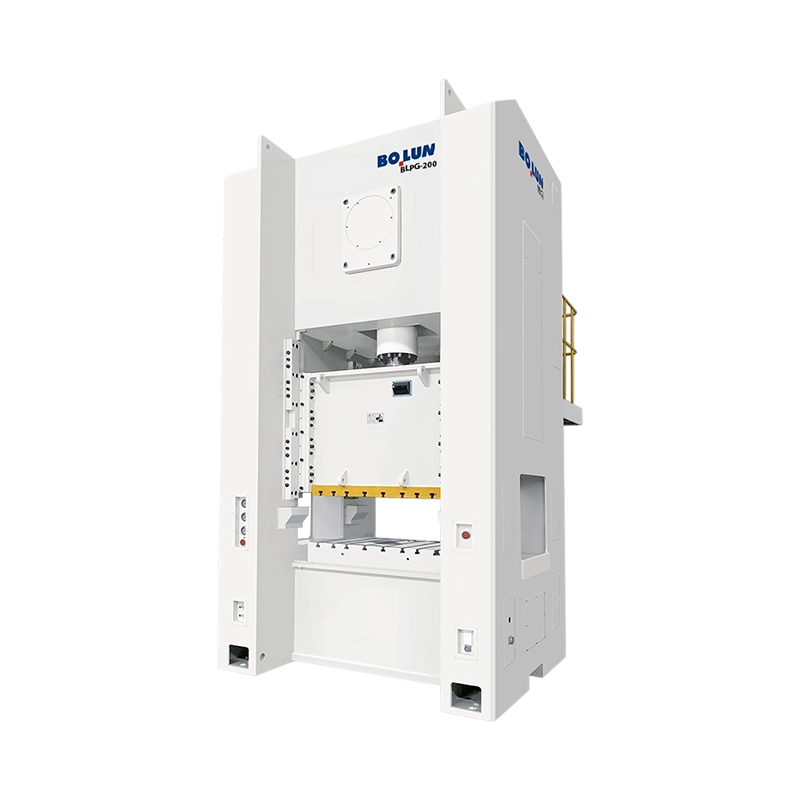
Высокопроизводительный крупноформатный одноточечный широкодверный пресс закрытого типа BLPG-200 предназначе...
Наш одноточечный механический пресс закрытого типа серии BLPA представляет собой вершину точности, надежности и эффективности в современной обработке металлов давлением. Этот станок, специально разработанный для решения сложных задач штамповки, таких как обработка материалов толщиной 3,2 мм, распространенных в автомобильной и бытовой промышленности, станет вашим идеальным партнером в высокопроизводительном производстве.
Структурная целостность высокой жесткости
Машина оснащена высокопрочной сварной рамой из стальных листов, которая подвергается специальной термообработке для снятия напряжений. Это обеспечивает максимальную жесткость конструкции и минимальные прогибы при больших нагрузках, что напрямую приводит к превосходной точности деталей и значительному увеличению срока службы инструмента.
Превосходная трансмиссия и основные компоненты
Сердцем пресса является кованый коленчатый вал из легированной стали 42CrMo, обеспечивающий исключительную усталостную прочность по сравнению с традиционными литыми компонентами. В сочетании с втулками из высококачественной оловянной бронзы CuSn12 наша система трансмиссии обеспечивает плавную передачу мощности и снижение тепловыделения даже при непрерывной работе в три смены.
Расширенное пневматическое управление и безопасность
Оснащенная высокопроизводительной пневматической фрикционной муфтой и тормозным узлом, машина обеспечивает быструю реакцию и высокую точность остановки. Безопасность имеет первостепенное значение; поэтому мы интегрируем двойной электромагнитный предохранительный клапан и гидравлическую защиту от перегрузки, чтобы предотвратить случайные непрерывные ходы и защитить машину от скачков грузоподъемности.
Точное наведение для сложных задач
Удлиненные 6-сторонние (или дополнительные 8-сторонние) длинные направляющие обеспечивают исключительную устойчивость скольжения. Эта высокоточная направляющая сводит к минимуму боковое перемещение, обеспечивая постоянный зазор матрицы даже при смещенной от центра загрузке, что критически важно для сложных операций с прогрессивной матрицей.
Бесшовная интеграция автоматизации
Наш пресс, оснащенный системой управления на базе ПЛК с удобным интерфейсом HMI, полностью оптимизирован для синхронизации с сервоприводами с ЧПУ и роботизированными системами. Независимо от того, производите ли вы архитектурные кронштейны или автомобильные компоненты, наше оборудование предлагает гибкость и возможности «квитирования связи», необходимые для полностью автоматизированного интеллектуального завода.
Выбирайте высокоточное оборудование Bolun, где долговечность сочетается с цифровой автоматизацией.
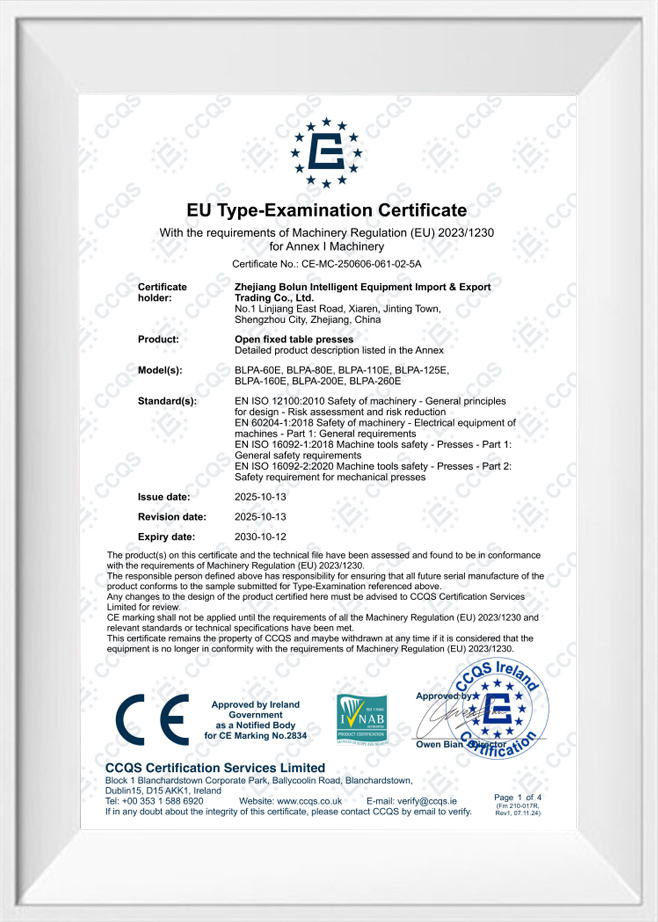
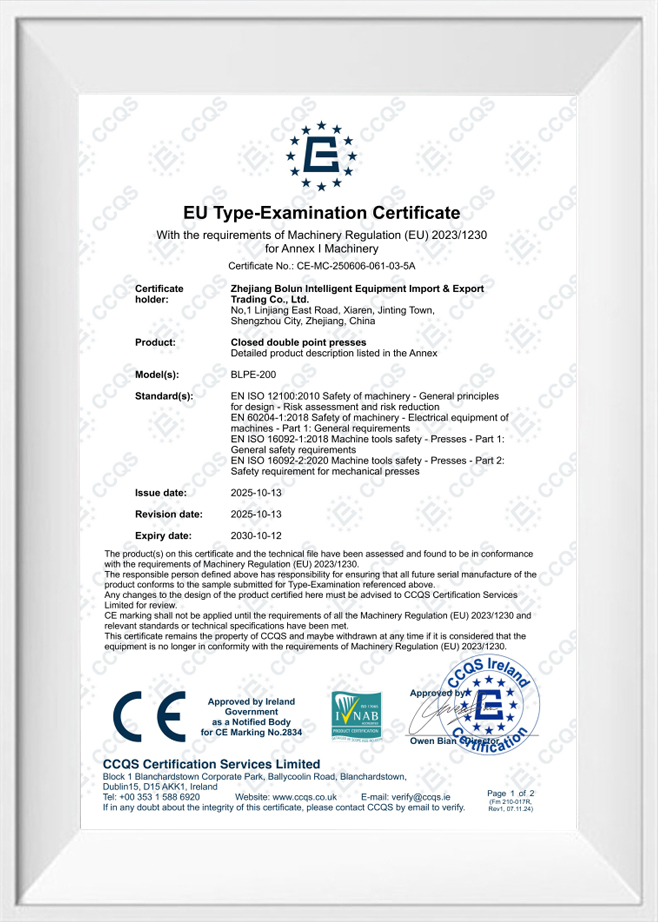
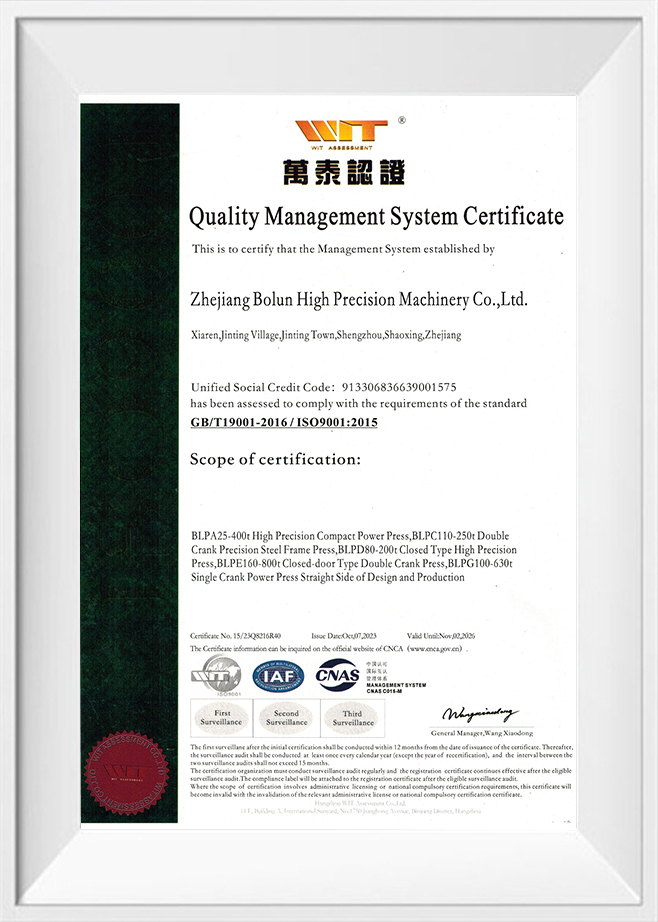
As China Одноточечный пресс закрытого типа Manufacturers and Одноточечный пресс закрытого типа Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. расположена в Чжэцзяне, сердце точного производства Китая. Имея за плечами два десятилетия глубокого опыта работы в машиностроительной отрасли, компания использовала глубокие отраслевые накопления и технические прорывы, чтобы превратиться в современное ведущее предприятие по производству высокоточного формовочного оборудования. Мы интегрируем исследования и разработки, проектирование, производство, продажи и обслуживание. С первых дней упорного преодоления трудностей и нынешнего лидерства в области кузнечно-литейного оборудования компания Bolun Machinery создала профессиональную, зрелую и эффективную систему управления производством. Мы стремимся предоставлять клиентам по всему миру превосходные решения для промышленных станков.
 Подробнее о нас
БОЛУН

0+
годы
Опыт работы в отрасли

0+
Произведено единиц (предыдущий год)

0+
Количество сотрудников

0+
$
Миллион годовой объем производства

Одноточечный дизайн Одно приводное соединение в центре направляющей Двойной точечный дизайн Два приводных соединения разбросаны по направляющим Короткий ответ: одноточечный против двухточечного для открытых прессов ...
Краткий ответ: какой тип рамы подходит для вашей работы Ан механический пресс открытого типа использует C-образную раму или раму с зазором, которая оставляет доступными три стороны рабочей зоны, что упрощает загрузку штампов и подачу деталей, в то время как в механических прессах закрытог...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих машин, определяемое рамой, приводом, точками соединения плунжера и предполагаемым процессом. Вот почему две машины одинакового тоннажа могут вести себя по-разному на одной и той же матрице: одна может держать широкую панель плоско, другая мо...
В условиях высокоскоростного круглосуточного производства поддержание точного положения, в котором ползун достигает своей нижней точки, известной как нижняя мертвая точка или BDC, является основной задачей. В ходе непрерывного производственного графика, работающего круглосуточно и без выходных, одноточечный пресс закрытого типа подвергается повторяющимся механическим циклам, которые создают трение внутри подшипников, шестерен и направляющих скольжения. В результате трения выделяется тепло, которое постепенно передается на главный коленчатый вал, шатуны и саму раму пресса. Поскольку сталь и чугун расширяются при нагревании, это тепловое накопление приводит к удлинению механических связей, толкая ползун немного ниже его калиброванного нулевого положения. Этот медленный вертикальный сдвиг является основной причиной смещения BDC, которое напрямую влияет на глубину проникновения инструмента и может привести к несогласованным размерам детали.
Помимо теплового расширения, на изменения BDC также влияют динамические факторы. При работе на высоких скоростях инерционные силы возвратно-поступательного суппорта и оснастки возрастают. Эта инерция создает временное упругое растяжение рамы и соединительных звеньев во время реверсивной фазы хода. По мере того, как машина ускоряется или замедляется, чтобы приспособиться к изменениям подачи материала, эти динамические нагрузки изменяются, вызывая динамическое смещение BDC. Чтобы предотвратить проблемы с качеством, операторы штамповки должны учитывать как постепенный температурный рост, так и быстрые динамические изменения, которые возникают в ходе длительных производственных циклов.
Чтобы смягчить постепенный термический рост критически важных компонентов привода, современные системы штамповки используют передовые стратегии смазки и управления температурным режимом. Коренные подшипники и эксцентриковый вал одноточечный пресс закрытого типа постоянно снабжаются маслом из централизованной системы смазки. Вместо того, чтобы просто перерабатывать это масло, мощные прессы пропускают смазку через активный теплообменник, оснащенный точными датчиками температуры. Охлаждая масло до стандартной рабочей температуры перед повторной подачей его на поверхности подшипников, система действует как активный радиатор, отводя тепловую энергию, генерируемую высокоскоростным трением, и стабилизируя внутреннюю температуру механической трансмиссии.
Стабилизация температуры смазочного материала сводит к минимуму разницу температур между началом смены и часами непрерывной работы. Компания Zhejiang Bolun Высокий-Precision Machinery Co., Ltd. создает надежные системы термоконтроля, которые контролируют температуру рамы и привода в режиме реального времени. Поддерживая стабильный температурный градиент по всей конструкции машины, скорость физического расширения коленчатого вала и скользящего соединения удерживается в жестких пределах, что позволяет прессу работать непрерывно с минимальным механическим смещением и позволяет избежать необходимости частых ручных остановов для охлаждения компонентов.
Хотя термостабилизация ограничивает скорость роста, высокоточные операции требуют активной коррекции в реальном времени, чтобы полностью исключить дрейф BDC. Современные сети управления прессами включают в себя динамические системы компенсации с замкнутым контуром, в которых используются датчики высокого разрешения, такие как вихретоковые датчики или линейные энкодеры, установленные непосредственно на станине пресса или направляющих колоннах. Эти датчики измеряют точное расстояние между суппортом и опорной пластиной в нижней части каждого хода, передавая эти данные в центральный процессор за микросекунды. Если контроллер обнаруживает, что ползун смещается ниже из-за изменения температуры или нагрузки, он автоматически запускает микрорегулировку механизма высоты ползуна во время нерабочей части хода.
Эта регулировка «на лету» осуществляется с помощью моторизованной системы регулировки с высоким крутящим моментом, встроенной в узел направляющей. Система вносит субмикронные поправки в длину шатуна, компенсируя тепловое удлинение, не прерывая производственный поток. Такая интеграция обратной связи от датчиков и точного управления двигателем гарантирует, что одноточечный пресс закрытого типа поддерживает постоянную глубину формования в течение миллионов последовательных циклов, поддерживая высокоавтоматизированные производственные линии, где необходимо избегать ручного вмешательства.
В таблице ниже представлен обзор различных стратегий подходов, используемых для управления дрейфом BDC во время непрерывных операций, подчеркиваются сложность их реализации и возможности исправления.
| Стратегия управления | Принцип работы | Средний диапазон дрейфа BDC (мм) | Стоимость реализации | Требования к техническому обслуживанию |
|---|---|---|---|---|
| Стандартное воздушное охлаждение | Пассивное рассеивание через поток окружающего воздуха | от 0,080 до 0,150 | Базовый уровень | Низкий (только блоки с чистящими вентиляторами) |
| Активное охлаждение масла | Замкнутое охлаждение масла через внешний теплообменник | от 0,030 до 0,060 | Умеренный | Периодическая замена фильтров и проверка охлаждающей жидкости. |
| Статическая компенсация | Предварительно рассчитанные математические формулы, основанные на времени работы | от 0,025 до 0,045 | Низкий (интегрированное программное обеспечение) | Требуется регулярная повторная калибровка датчика. |
| Замкнутый контур реального времени | Динамический сенсорный мониторинг с моторизованной коррекцией скольжения | от 0,005 до 0,015 | High | Регулярная калибровка датчиков перемещения |
Как указано в сравнительных данных, одних только пассивных методов обычно недостаточно для приложений, требующих допусков на микроуровне. Достижение высочайшего уровня стабильности требует комбинированного подхода, при котором активная стабилизация температуры масла обрабатывает большую часть тепловой энергии, а обратная связь от датчиков в реальном времени управляет оставшимися незначительными изменениями. Внедрение этих двойных систем позволяет производителям соблюдать строгие требования к качеству во время высокоскоростных и непрерывных операций штамповки.
Геометрическая компоновка рамы пресса играет решающую роль в том, как тепловое расширение влияет на общую точность. Асимметричные рамы, такие как стандартные конструкции с открытой спиной, имеют тенденцию неравномерно расширяться под воздействием изменений температуры, что приводит к наклону рамы вперед и смещению пуансона. Одноточечный пресс закрытого типа использует симметричную конфигурацию закрытой рамы, которая равномерно распределяет тепловую нагрузку как по левой, так и по правой вертикальным стойкам. Эта структурная симметрия гарантирует, что любое тепловое расширение происходит равномерно в вертикальном направлении, сохраняя ползунок идеально параллельным станине и предотвращая горизонтальные сдвигающие силы, которые могут повредить инструмент.
Помимо конструктивного проектирования, решающее значение имеет выбор материалов с соответствующими тепловыми свойствами. Bolun Machinery использует стальные пластины высокой плотности, снимающие напряжения, и литые компоненты, которые имеют предсказуемый коэффициент теплового расширения. Перед механической обработкой эти конструкции подвергаются циклам снятия термических напряжений, чтобы гарантировать полную стабилизацию внутренней зернистой структуры металла. Этот производственный процесс предотвращает деформацию или деформацию рамы, поскольку она подвергается термоциклированию, связанному с переходом между активным производственным состоянием и режимом простоя завода, поддерживая долгосрочное геометрическое выравнивание направляющих пресса.
Управление отклонением BDC — это не только функция конструкции печатной машины; это также требует тщательной координации с инструментами и принадлежностями для штампов. В прогрессивных матрицах часто используются цилиндры с азотом для обеспечения постоянного усилия держателя заготовки. Однако во время непрерывной работы в режиме 24/7 эти цилиндры могут нагреваться из-за высокочастотного сжатия, что приводит к изменениям внутреннего давления, которые изменяют общую силу сопротивления, ощущаемую ползуном пресса. Если требования к тоннажу динамически меняются из-за изменения давления в цилиндре, упругое отклонение рамы пресса будет меняться, вызывая незначительные колебания физического положения НМТ.
Чтобы предотвратить эти изменения, производственные линии интегрируют внешние системы азотных коллекторов с клапанами регулирования давления, которые поддерживают постоянное давление в баллонах независимо от изменений температуры. Обеспечение равномерной силы сопротивления помогает стабилизировать общий тоннаж формования, что, в свою очередь, сохраняет упругое отклонение одноточечного пресса закрытого типа постоянным во всех сменах. Сочетая стабильные усилия инструмента, жесткую симметричную конструкцию рамы и быстродействующие системы компенсации с обратной связью, современные заводы могут круглосуточно успешно выполнять операции высокоточной штамповки с стабильным качеством деталей.
Вопрос: Какие меры предусмотрены в вашем одноточечном прессе закрытого типа для стабилизации нижней мертвой точки (НМТ) во время интенсивных круглосуточных тренировок?
Ответ: Тепловое расширение механических соединений контролируется с помощью активной системы охлаждения смазки, которая стабилизирует температуру масла, в сочетании с датчиками смещения с замкнутым контуром, работающими в режиме реального времени. Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. создает эти системы для динамического контроля положения направляющих, выполняя субмикронную регулировку механизма высоты направляющих, чтобы компенсировать любой постепенный температурный дрейф без остановки линии.
Вопрос: Почему одноточечный пресс закрытого типа предпочтительнее альтернативы открытого типа при производстве электрических или автомобильных компонентов с высокими допусками?
Ответ: Симметричная конструкция с закрытой рамой полностью исключает угловое отклонение или эффект раскрытия рамы, который часто встречается в машинах с зазором рамы при больших нагрузках. Направляя все силы реакции по идеально вертикальному пути, закрытая рама обеспечивает высокую точность центровки инструмента, предотвращая неравномерный износ штампа и сохраняя жесткие допуски на детали.
Вопрос: Как привод вашего одноточечного пресса выдерживает сильные механические удары, связанные с обработкой высокопрочных конструкционных материалов?
A: Единственная точка соединения поддерживается высоколегированными коленчатыми валами и прочными маслозаполненными втулками, предназначенными для равномерного распределения тяжелых ударных нагрузок. Эта конструкция опирается на прочную конструкцию рамы Bolun Machinery, которая подвергается тщательному снятию термических напряжений, чтобы поглотить внезапное выделение энергии при разрушении или вырубке металла без микросмещений.
Вопрос: Как ваш пресс защищает дорогостоящие и чувствительные инструменты от повреждений при перегрузках во время высокочастотных производственных циклов?
Ответ: Каждый пресс оснащен высокочувствительной гидравлической системой защиты от перегрузки, расположенной внутри узла направляющих. В случае подачи двух листов или застревания инструмента гидравлическое давление мгновенно падает, останавливая движение суппорта за миллисекунды, чтобы предотвратить структурное повреждение как инструмента, так и самой рамы пресса.
Вопрос: Можно ли изменить профили хода ползуна и регулировку высоты закрытия для соответствия специальным прогрессивным матрицам с различной высотой закрытия?
О: Да, наши комплексные системы проектирования и производства позволяют нам оборудовать эти прессы моторизованными механизмами регулировки салазок и усовершенствованными программируемыми блоками управления. Такая конфигурация обеспечивает быструю, повторяемую настройку инструментов и легкую регулировку для соответствия различной высоте штампа и сложным многоэтапным последовательностям штамповки.
Свяжитесь с нами

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ
