
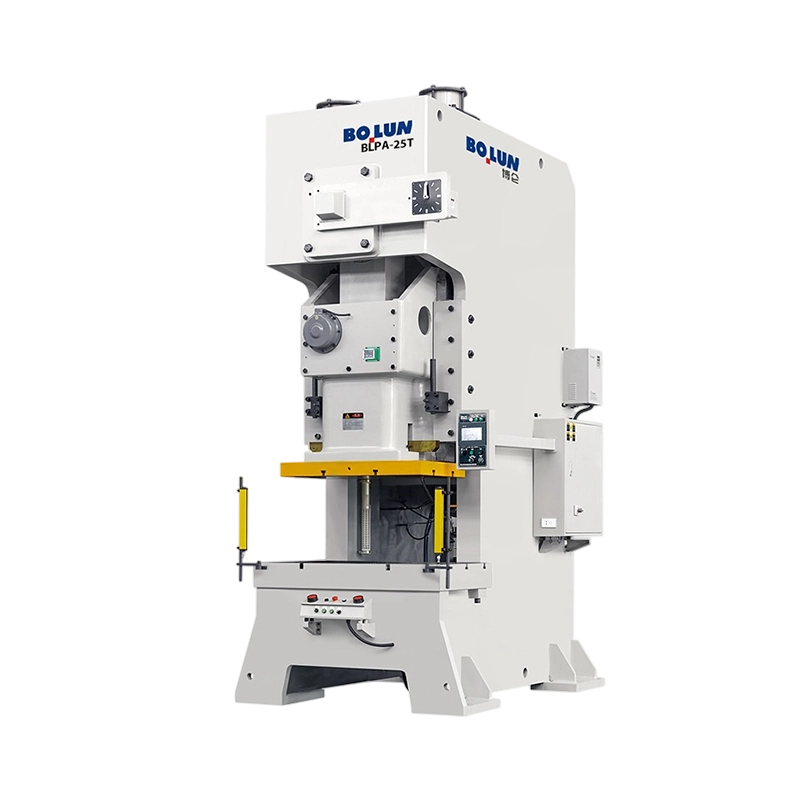
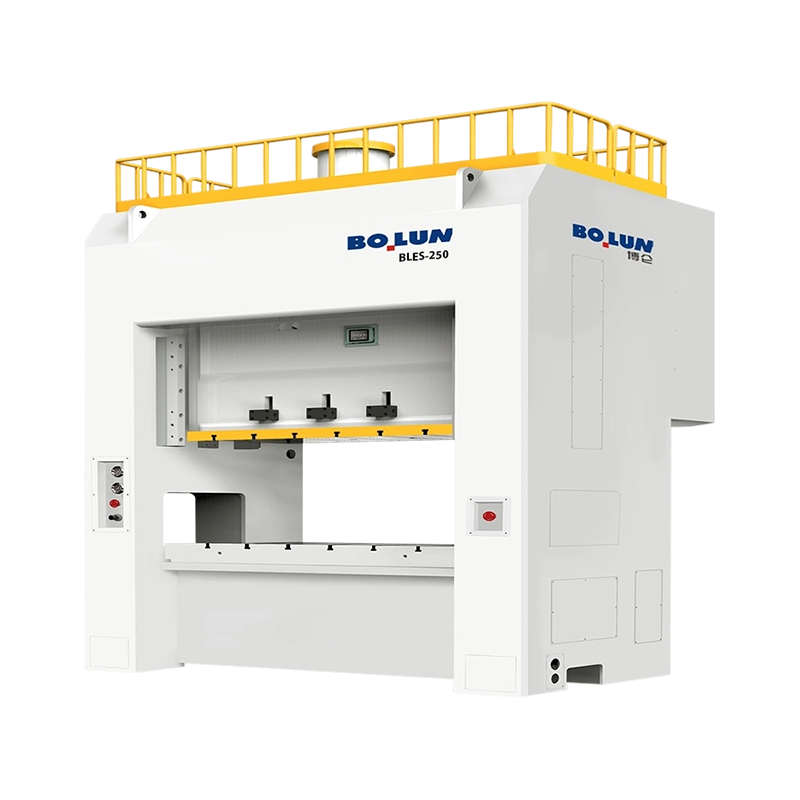
Ан механический пресс открытого типа использует C-образную раму или раму с зазором, которая оставляет доступными три стороны рабочей зоны, что упрощает загрузку штампов и подачу деталей, в то время как в механических прессах закрытого типа используется прямая сторона или рама корпуса, которая ограничивает область матрицы для максимальной жесткости и точности при тяжелых нагрузках. . Открытые прессы обычно подходят для легких и средних работ по вырубке, штамповке и формовке с усилием примерно до 300 тонн, тогда как закрытые прессы выбираются для тяжелой штамповки, глубокой вытяжки и изготовления высокоточных деталей, которые часто оцениваются значительно выше 500 тонн. .
Для руководителей заводов и покупателей, сравнивающих машины, практический вывод заключается в том, что тип рамы должен соответствовать размеру детали, формирующему усилию, требуемой параллельности и частоте замены штампов. Выбор неправильной рамы приводит к потере денег либо из-за преждевременного износа и неточности деталей на открытом прессе меньшего размера, либо из-за ненужных капитальных затрат и площади на слишком большом закрытом прессе.
Три стороны доступны для загрузки и подачи
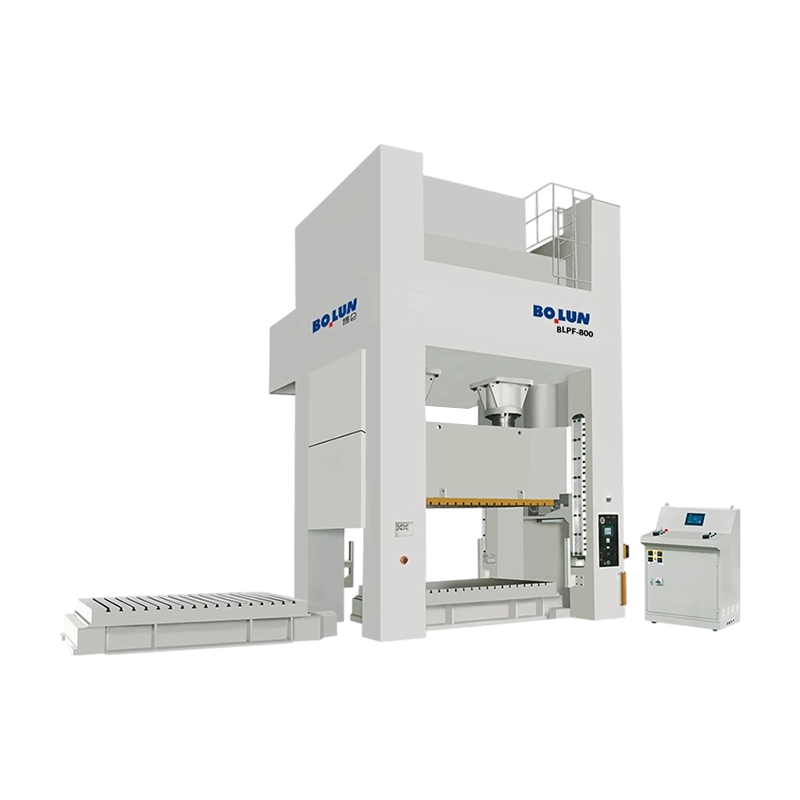
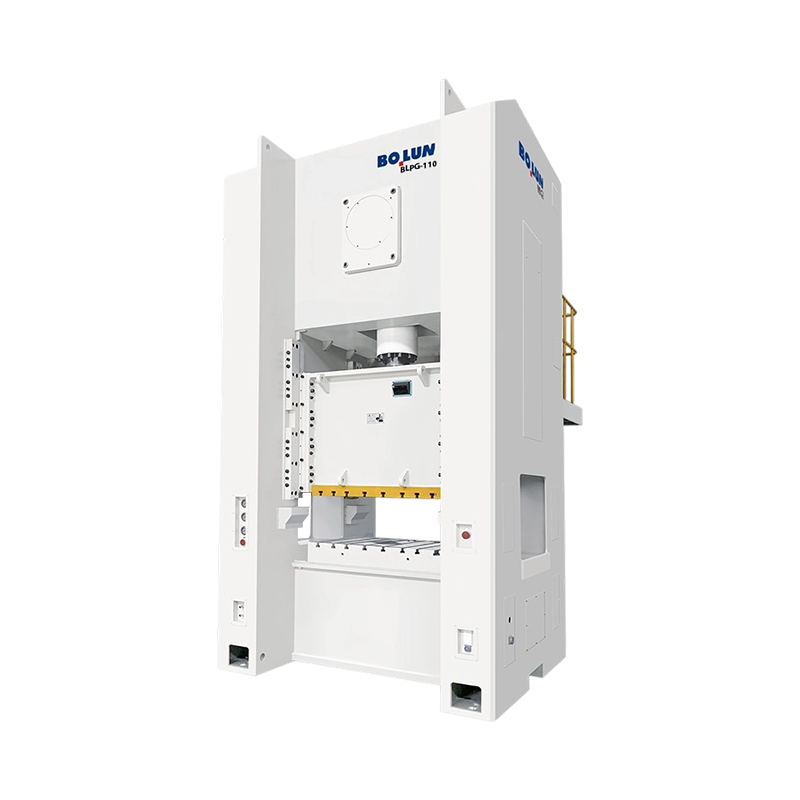
Закрытая рама для жесткости и большой грузоподъемности
Энергия маховика сохраняется и высвобождается при каждом ходе
Прогиб рамы и параллельность под нагрузкой
A механический силовой пресс преобразует вращение электродвигателя в линейное движение ползуна, который приводит матрицу в листовой металл, используя маховик для накопления энергии между ходами, а также сцепление и тормоз для запуска и остановки каждого цикла. . Такой подход к накоплению энергии обеспечивает высокую скорость хода и стабильное производство деталей, поэтому механические прессы остаются рабочей лошадкой на штамповочных заводах с большими объемами.
Двигатель приводит в движение ремень, соединенный с маховиком, который свободно вращается на коленчатом валу до тех пор, пока не сработает сцепление. При включении сцепление передает накопленную энергию коленчатому валу или эксцентрику, который перемещает шатун и скользит вверх и вниз. Тормоз останавливает коленчатый вал в определенной точке цикла, обычно в верхней мертвой точке, поэтому пресс готов к следующему ходу.
механический пресс открытого типа , часто называемый прессом с зазорной рамой или прессом с C-образной рамой, имеет раму в форме буквы C с открытым спереди и с обеих сторон горловиной, чтобы операторы и средства автоматизации могли добраться до матрицы с нескольких направлений. .
Открытое горло упрощает установку заготовок, удаление готовых деталей, а также установку или замену штампов. Бригады наладчиков могут работать спереди и сбоку, а конвейеры или подающее оборудование могут подходить под разными углами. Эта доступность является одной из причин, по которой открытые прессы популярны в мастерских и на предприятиях среднего размера, где часто происходит смена штампов.
Открытые прессы выполняют операции вырубки, прошивки, легкой формовки, чеканки, гибки и сборки таких деталей, как кронштейны, электрические контакты, компоненты приборов и небольшие конструктивные детали. Их грузоподъемность обычно колеблется от 25 до 300 тонн, а частота хода зависит от размера и конструкции привода.
Поскольку рама открыта по бокам, она сильнее прогибается при больших нагрузках при формовке, что может уменьшить параллельность между направляющими и станиной и вызвать неравномерный износ или изменение деталей. . Операторам не следует эксплуатировать открытый пресс с грузоподъемностью, близкой к номинальному, в течение длительного периода времени, и им следует использовать мониторинг тоннажа, где это возможно, чтобы избежать перегрузки.
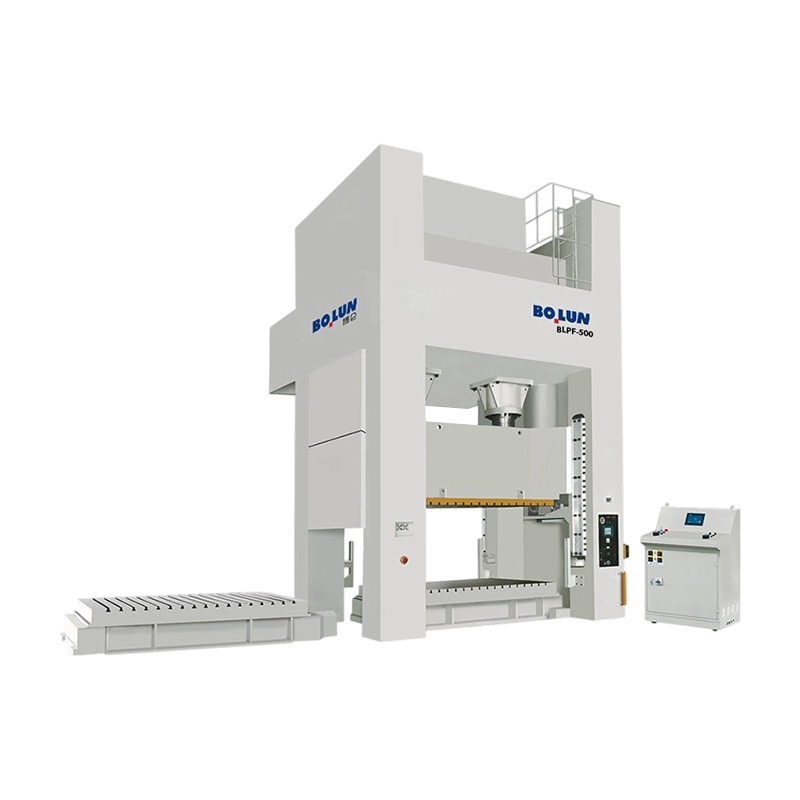
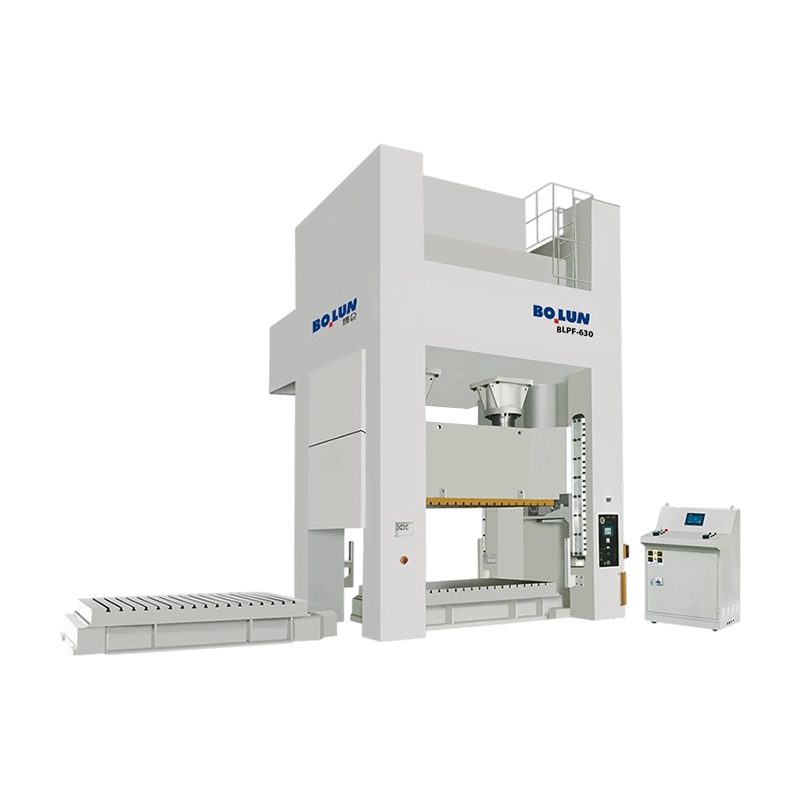
closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Закрытая рама удерживает направляющую и станину параллельно под нагрузкой, что очень важно при формовке глубоких деталей или соблюдении жестких допусков. Постоянная параллельность снижает износ матрицы, продлевает срок службы инструмента и снижает отклонения размеров при длительных производственных циклах. Поэтому закрытые прессы являются стандартным выбором, когда точность и повторяемость важнее доступа.
Закрытые прессы широко используются при изготовлении автомобильных кузовных панелей, корпусов приборов, крупных конструктивных элементов и деталей глубокой вытяжки. Емкости обычно начинаются с сотен тонн и достигают тысяч для очень больших передаточных и тандемных линий. Их жесткая конструкция также поддерживает более крупные опоры и большую площадь матрицы.
Закрытая рама ограничивает доступ, поэтому загрузка и смена штампов могут занять больше времени и часто требуют использования мостовых кранов, автоматических питателей или загрузки роботов. Более высокая масса конструкции и большая занимаемая площадь также увеличивают капитальные затраты, требования к фундаменту и площадь помещения.
Прямое сравнение делает выбор рамы более понятным, поскольку каждая конструкция предлагает разный баланс между доступом, жесткостью, грузоподъемностью и стоимостью. .
| Особенность | Открытый тип Power Press | Закрытый тип Power Press |
|---|---|---|
| Форма рамы | C-образная или щелевая рама | Прямая сторона или рама корпуса |
| Типичный диапазон производительности | Около 25-300 тонн | Обычно от 200 тонн до нескольких тысяч тонн |
| Доступ в зону штампа | Передняя и обе стороны открыты | Ограничено, обычно только спереди и сзади. |
| Жесткость рамы | Ниже, больше прогиба под нагрузкой | Высокий, отличный параллелизм |
| Время смены штампа | Обычно быстрее | Обычно медленнее, часто с помощью крана |
| Типичные применения | Вырубка, прошивка, легкая формовка, сборка | Глубокая вытяжка, тяжелая штамповка, крупные панели. |
| Относительная капитальная стоимость | Ниже для сравнимого использования в легких условиях | Выше, с большим фундаментом и площадью основания |
Один только тоннаж не характеризует пресс, поскольку длина хода, высота закрытия, размер станины и энергоемкость - все это ограничивает то, какие детали могут быть изготовлены безопасно и точно. .
Номинальный тоннаж — это максимальное усилие, которое может создать пресс, но производители указывают его на определенном расстоянии до нижней мертвой точки, обычно в несколько миллиметров. Операции формовки, для которых требуется усилие в другой точке хода, могут превышать то, что пресс может безопасно обеспечить, поэтому номинальную точку необходимо сверить с процессом.
Длина хода определяет, насколько далеко перемещается суппорт, что определяет, насколько глубоко можно вытянуть деталь и сможет ли подающее оборудование очистить матрицу. Высота затвора — это расстояние от станины до ползуна в нижней мертвой точке с отрегулированным ходом, и оно должно соответствовать общей высоте комплектов штампов и работающих деталей.
Станина и валик должны быть достаточно большими, чтобы поддерживать набор штампов, с четкими полями для крепежных болтов и подающего оборудования. Штампы слишком большого размера на станинах меньшего размера вызывают прогиб и неравномерную нагрузку, что приводит к повреждению как инструмента, так и пресса.
| Спецификация | Что он контролирует | Типичное рассмотрение |
|---|---|---|
| Номинальный тоннаж | Максимальная сила формования | Подтвердите рейтинговый балл в ходе удара |
| Длина хода | Глубина вытяжки и зазор подачи | Соответствует самой длинной части и высоте штампа |
| Высота закрытия | Место для наборов штампов | Включите набор штампов и высоту детали. |
| Ударов в минуту | Объем производства | Баланс скорости с ограничениями подачи и безопасности |
| Энергия маховика | Энергия, доступная за удар | Критично для тяжелой вырубки и волочения. |
| Параллелизм | Равномерная нагрузка на поверхность матрицы | Проверка допуска детали |
Выбор следует начинать с деталей, а не из каталога пресса, поскольку сила формовки, размер детали, допуск и объем производства определяют, какая рама будет надежно работать. .
Используйте данные процесса для определения периметра заготовки, толщины материала, прочности на сдвиг и требований к формованию, чтобы оценить необходимое усилие. Добавьте запас прочности, обычно не менее 20 процентов, чтобы учесть изменение материала и износ штампа. Если оценка приближается к номинальной мощности открытого пресса, закрытый пресс часто является более безопасным выбором.
Детали с жесткими допусками, особенно те, которые требуют постоянной плоскостности или глубины, выигрывают от жесткости закрытой рамы. Для вырубки и штамповки с меньшими допусками открытый пресс может обеспечить достаточную точность при меньших затратах при условии проверки и поддержания параллельности.
Заводы с высоким содержанием смеси и частой сменой штампов выигрывают от открытого доступа к прессу с зазорной рамой. Линии, предназначенные для обработки нескольких крупных деталей, могут оправдать использование закрытого пресса с автоматической передачей или роботизированной загрузкой, где ограничения доступа не имеют большого значения.
Для закрытых прессов обычно требуются более тяжелые фундаменты, большие зоны зазора, а иногда и подвесное погрузочно-разгрузочное оборудование. На заводах с ограниченной площадью или слабыми полами открытые прессы проще устанавливать и перемещать.
Последовательные процедуры настройки удерживают детали в пределах допусков, уменьшают количество брака и предотвращают повреждение штампов и самого пресса. .
Перед установкой очистите валик и башмак матрицы и равномерно зажмите матрицу, чтобы избежать неравномерной загрузки. Установите высоту закрытия в соответствии со спецификацией штампа и проверьте ее с помощью щупа или измерителя высоты. Пробные ходы на низкой скорости должны подтвердить, что матрица полностью закрывается и что детали формируются правильно, прежде чем будет применена производственная скорость.
Периодически проверяйте параллельность между направляющей и станиной, используя циферблатные индикаторы или калибры-регулировки. В частности, следует регулярно проверять открытые прессы, поскольку прогиб и износ со временем могут привести к изменению центровки. Записывайте показания, чтобы тенденции стали видны до того, как детали выйдут за пределы допуска.
Гибки направляют затвор, а их зазор влияет как на точность, так и на износ. Избыточный зазор приводит к раскачиванию слайда, а слишком малый – к заеданию и нагреву. Соблюдайте график смазки подшипников, рычагов и коленчатого вала и используйте марки смазочных материалов, указанные производителем.
Фрикционные накладки сцепления и тормозные колодки изнашиваются с каждым циклом, и от их состояния зависит, насколько надежно суппорт останавливается в нужной точке. Измерьте тормозной путь и осмотрите накладки в соответствии с планом технического обслуживания. Изношенные тормоза повышают риск наезда и травм.
Механические прессы могут вызвать серьезные травмы за доли секунды, поэтому средства защиты должны проектироваться, устанавливаться и проверяться как целостная система, а не рассматриваться как дополнительный аксессуар. .
Стационарные ограждения, ограждения с блокировкой, световые завесы и устройства обнаружения присутствия защищают рабочую точку. Выбор зависит от работы, способа кормления и потребностей в доступе. Охранники должны препятствовать проникновению рук во время движения слайда и должны останавливать пресс, если он прерывается.
Для двухручного управления требуется, чтобы обе руки находились на приводах перед перемещением ползуна, удерживая их вдали от матрицы. Устройства аварийной остановки должны находиться в пределах легкой досягаемости и регулярно проверяться. Время остановки и тормозной путь должны измеряться и документироваться для каждого нажатия.
Заводы должны соблюдать стандарты защиты машин, действующие в их стране, например, правила OSHA в США или соответствующие европейские директивы и стандарты по машинному оборудованию. Операторам необходимо пройти обучение по безопасной настройке, обращению со штампом, маркировке блокировки и реагированию на аварийные ситуации. Регулярные проверки подтверждают, что охрана и средства контроля по-прежнему функционируют должным образом.
Программа планового технического обслуживания сокращает время незапланированных простоев и сохраняет точность пресса в соответствии со спецификациями на протяжении многих лет эксплуатации. .
Ежедневные проверки должны охватывать предохранительные устройства, уровень масла, необычные шумы и состояние штампа. Еженедельные проверки могут включать измерение зазора стрелы, натяжение ремня, а также проверку крепежа и крепежных болтов на станине и раме.
Капитальный ремонт обычно включает замену сцепления и тормоза, проверку подшипников, выравнивание коленчатого вала и проверку рамы. Интервалы зависят от рабочего цикла и условий эксплуатации, но многие заводы планируют капитальный ремонт каждые несколько лет для сильно нагруженных прессов.
Первоначальная цена является лишь одним из элементов себестоимости. Потребление энергии, трудозатраты на техническое обслуживание, доступность запасных частей, срок службы матрицы и процент брака — все это влияет на общую стоимость. Хорошо выбранный и хорошо обслуживаемый пресс часто обеспечивает более низкую стоимость детали, чем более дешевая машина, которая плохо работает.
Большинство проблем с печатной машиной проявляются на ранних стадиях, таких как смещение размеров, необычный шум или неравномерный износ, а систематическая проверка обычно выявляет причину до того, как произойдет серьезное повреждение. .
Когда размеры детали постепенно изменяются, проверьте износ штампа, настройки высоты закрытия и параллельность. На открытых прессах прогиб под нагрузкой может привести к изменению результатов по мере увеличения тоннажа, поэтому следите за этой тенденцией во всех производственных циклах.
Если ползун останавливается в неправильном положении или выходит за пределы хода, проверьте тормоз, проверьте подачу воздуха или гидравлики, где это применимо, и проверьте логику управления. Проблемы с остановкой следует устранять до запуска производства, поскольку перерасход создает риски как для безопасности, так и для инструментов.
Стук или дребезжание часто указывают на изношенные направляющие, ослабленные болты или износ подшипников. Вибрация, усиливающаяся с увеличением скорости, может указывать на проблемы с маховиком или приводным ремнем. Раннее расследование позволяет избежать более дорогостоящего повреждения коленчатого вала или рамы в дальнейшем.
Вопрос: В чем основное отличие механического пресса открытого типа от закрытого?
Ан open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
Вопрос: Какой диапазон производительности обычно охватывают открытые печатные машины?
Усилие прессов открытого типа обычно варьируется от 25 до 300 тонн, в зависимости от размера рамы, конструкции привода и предполагаемого применения.
Вопрос: Когда следует выбирать закрытый пресс вместо открытого?
Закрытые прессы подходят для глубокой вытяжки, тяжелой штамповки, больших панелей и работ с жесткими допусками, когда отклонение рамы может поставить под угрозу точность детали. .
Вопрос: Чем маховик помогает механическому прессу?
flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Вопрос: Почему значение номинального тоннажа в ходе хода имеет значение?
Производители оценивают тоннаж на определенном расстоянии до нижней мертвой точки, поэтому операции формовки, требующие полной силы в других положениях хода, могут превышать безопасную мощность. .
Вопрос: Как часто нужно проверять параллельность?
Параллельность следует проверять по графику, установленному заводом, с более частыми проверками на открытых прессах и на прессах, работающих при номинальной нагрузке или производящих детали с жесткими допусками.
Вопрос: Какие предохранительные устройства обычно используются на механических прессах?
Общие устройства включают фиксированные и взаимосвязанные ограждения, световые завесы, системы обнаружения присутствия, два ручных управления и кнопки аварийной остановки. .
Вопрос: Какие компоненты механического пресса изнашиваются быстрее всего?
Фрикционные накладки сцепления, тормозные колодки, клинья и приводные ремни обычно изнашиваются быстрее всего, поэтому их следует регулярно проверять и хранить на складе в качестве запасных частей.
Вопрос: Можно ли использовать открытый пресс для тяжелых формовочных работ?
Открытые прессы могут выдерживать умеренную формовку, если усилие остается в пределах номинальной мощности и поддерживается параллельность, но тяжелая или глубокая формовка обычно требует закрытой рамы.
Вопрос: Как оценить силу, необходимую для операции штамповки?
Оцените силу по периметру разреза, толщине материала и прочности на сдвиг для вырубки, затем добавьте требования к формованию и запас прочности около 20 процентов. .


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Поставьте рядом 160-тонный пресс с открытой рамой и 160-тонный пресс с зак...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

