
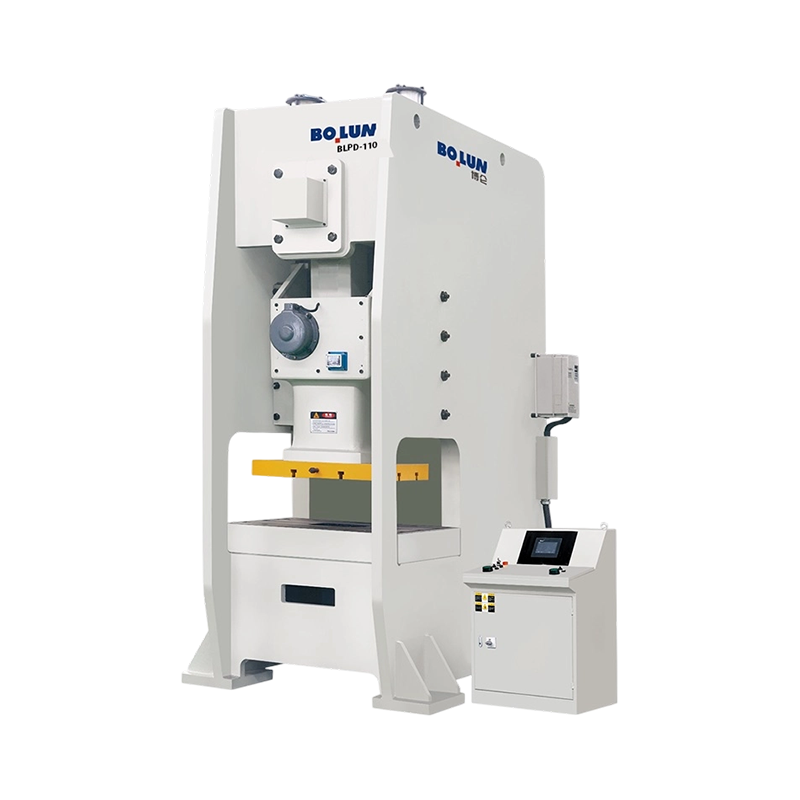


Прецизионный полузакрытый одноточечный силовой пресс BLPD-110 разработан для высокоэффективных операций шта...
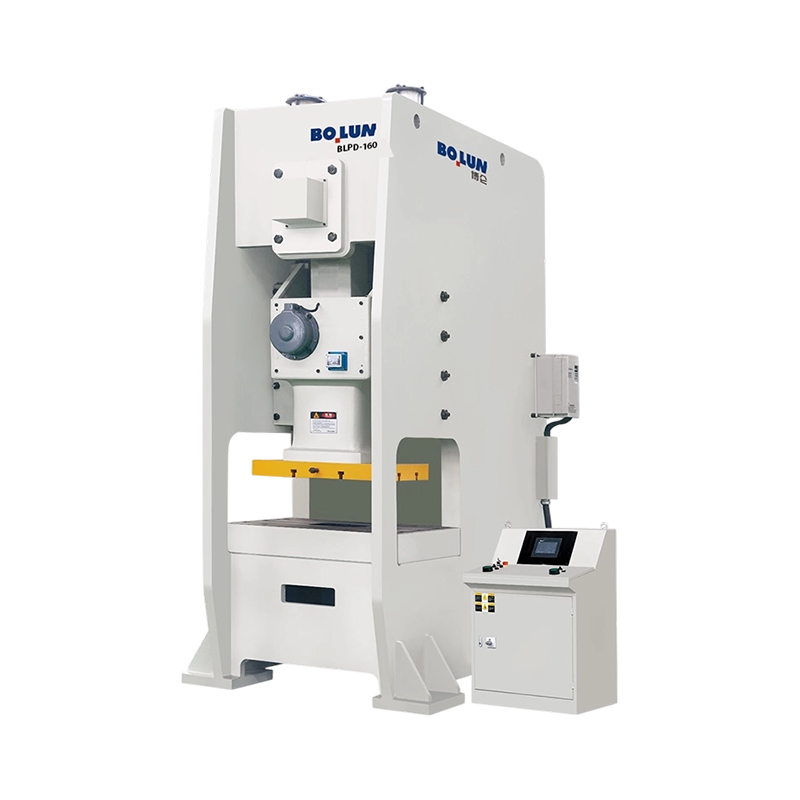
Универсальный одноточечный силовой пресс со сбалансированной стабильностью BLPD-160 имеет номинальную нагру...
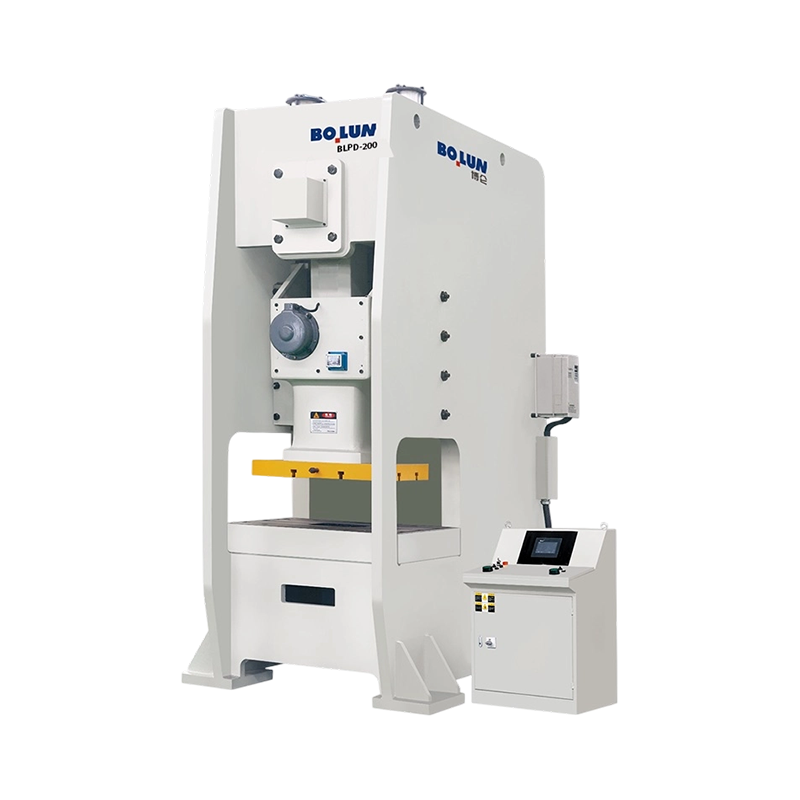
Сверхмощный крупноформатный полузакрытый одноточечный механический пресс BLPD-200 с номинальной нагрузкой 2...
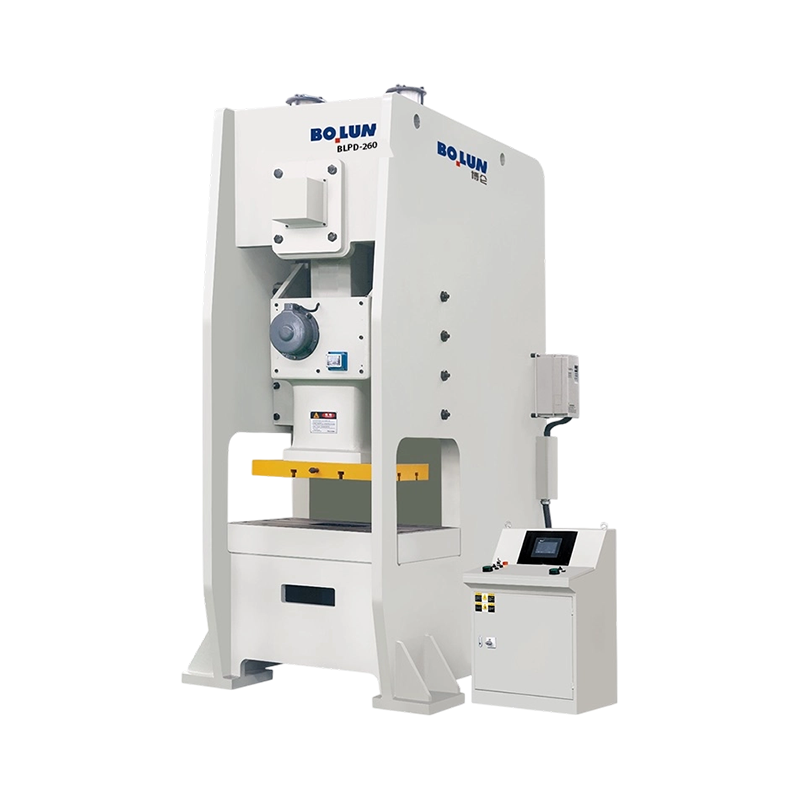
Промышленный полузакрытый одноточечный механический пресс глубокого хода BLPD-260, подходящий для глубокой ...
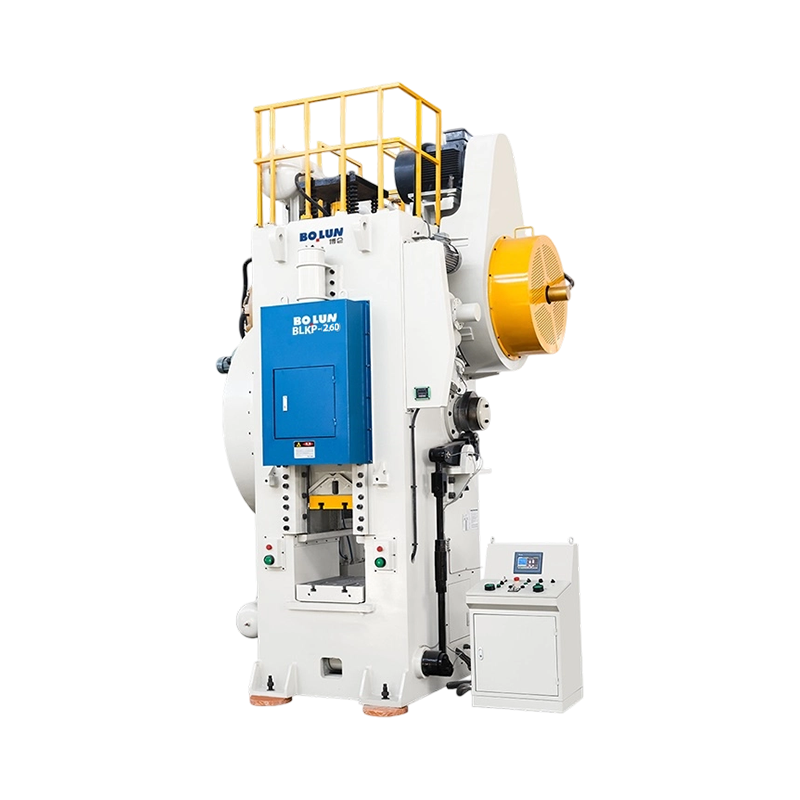
BLKP-260 Agile Precision Cold Forging Power Press с коленно-рычажным механизмом имеет номинальную мощность ...
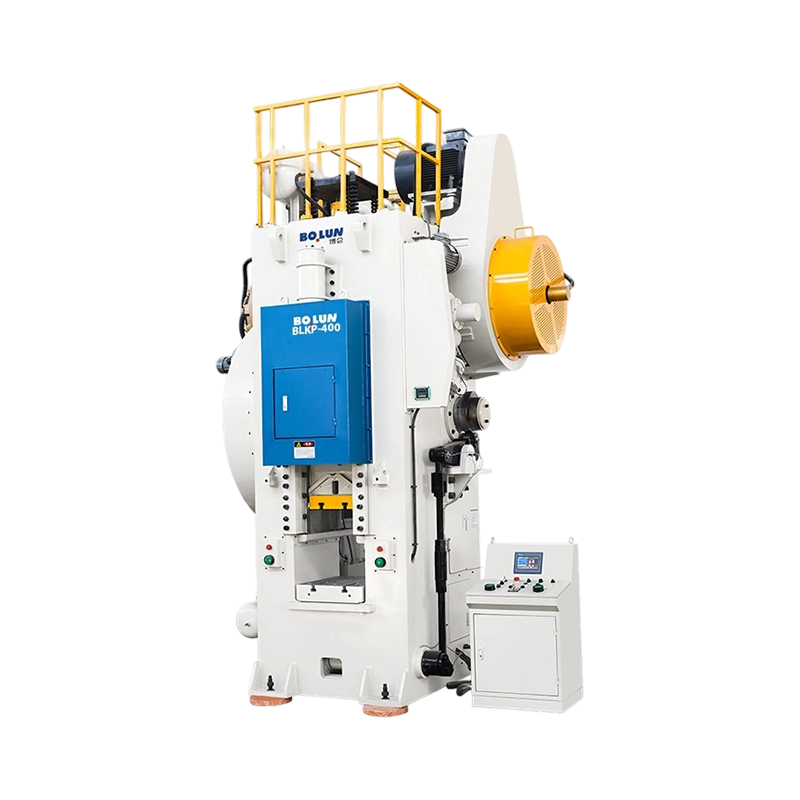
Универсальный силовой пресс коленно-рычажного типа для холодной ковки со сбалансированным ходом BLKP-400 об...
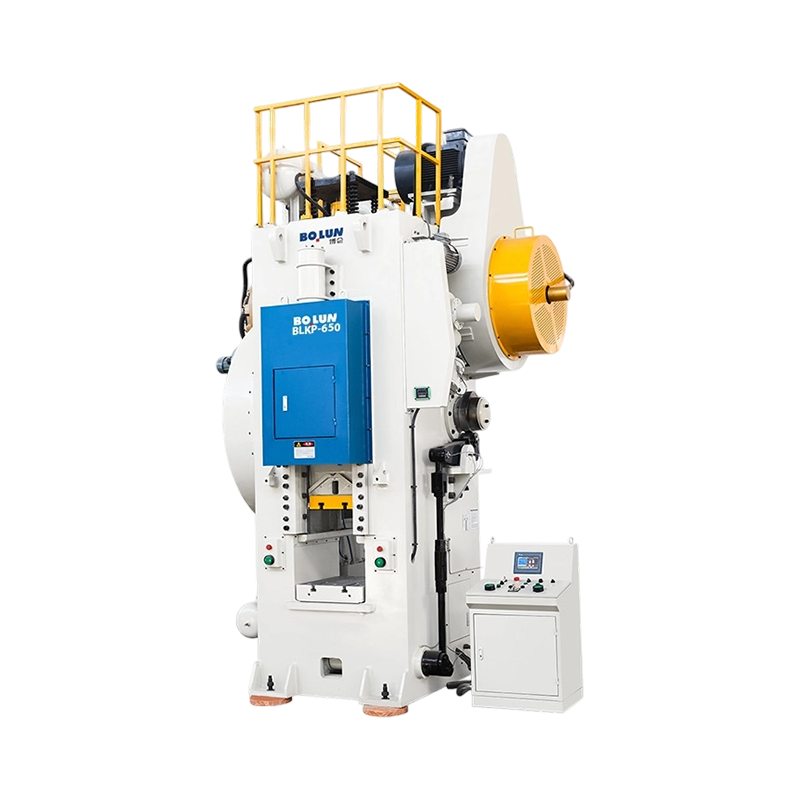
BLKP-650 Прочный коленно-рычажный пресс для холодной ковки с высокой степенью деформации и номинальной нагр...
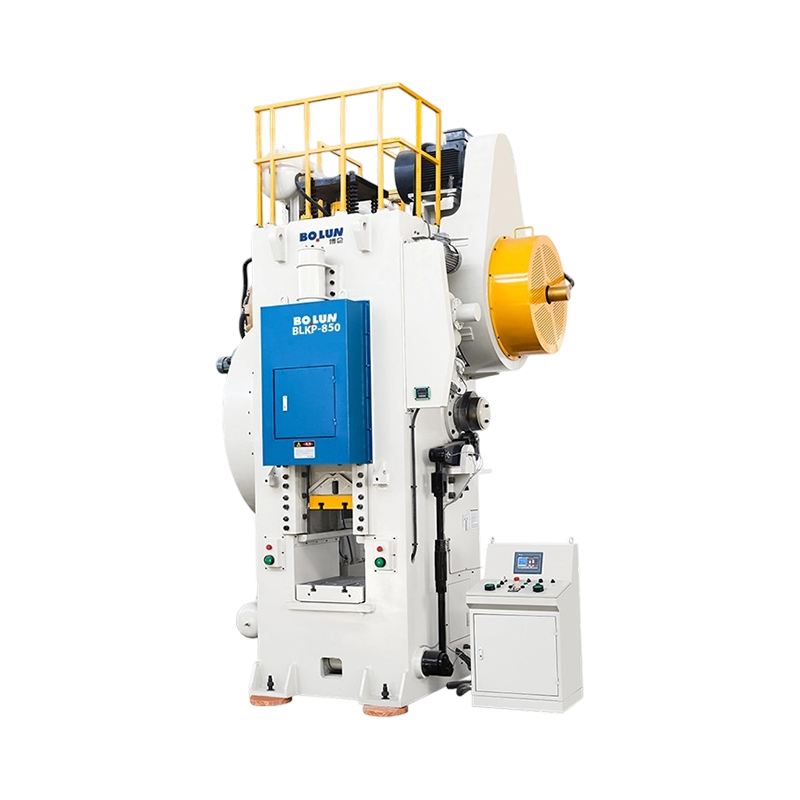
Промышленный мощный пресс коленно-рычажного типа для холодной ковки BLKP-850 имеет номинальную мощность 850...
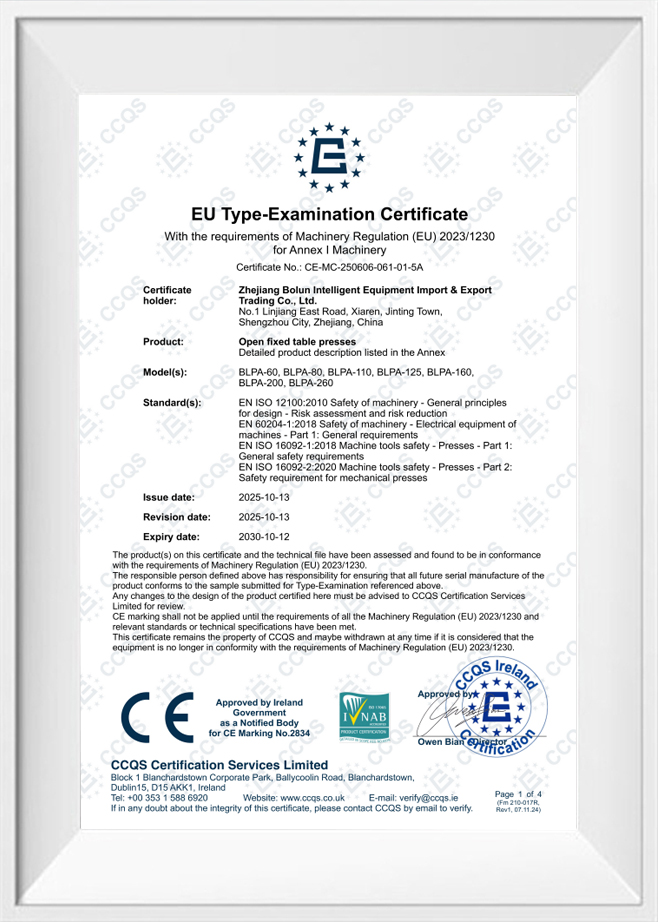
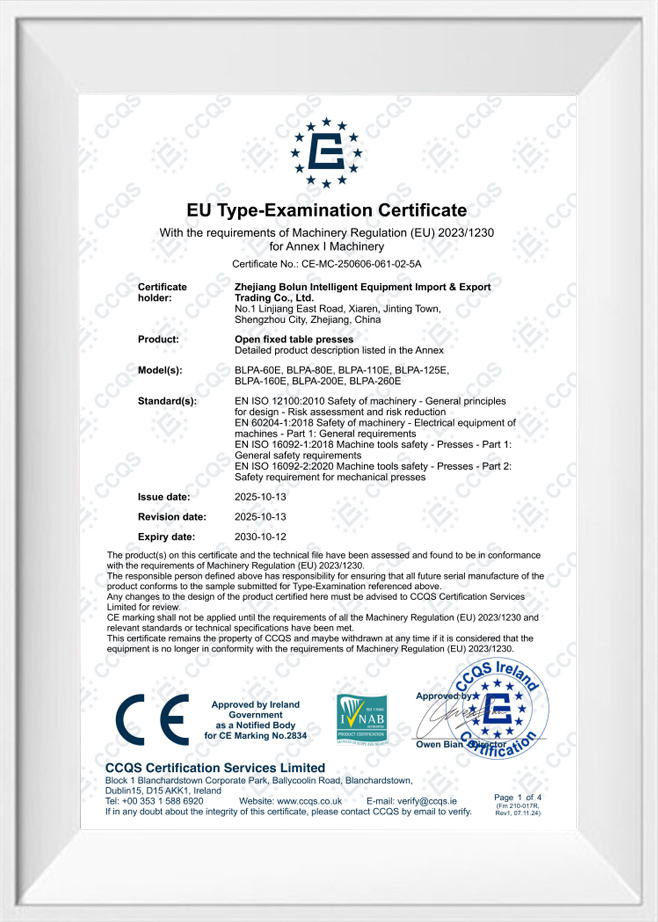
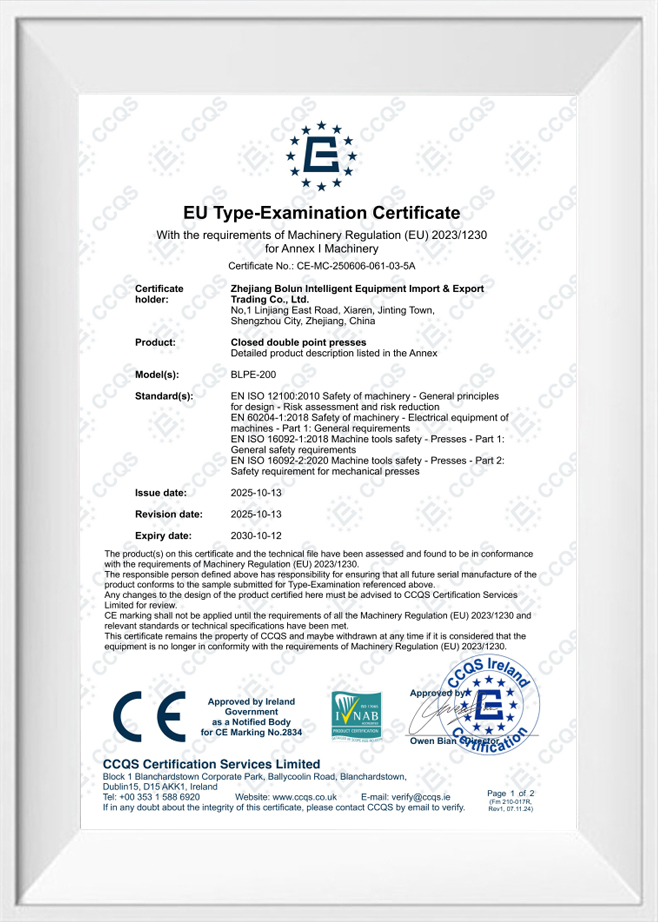
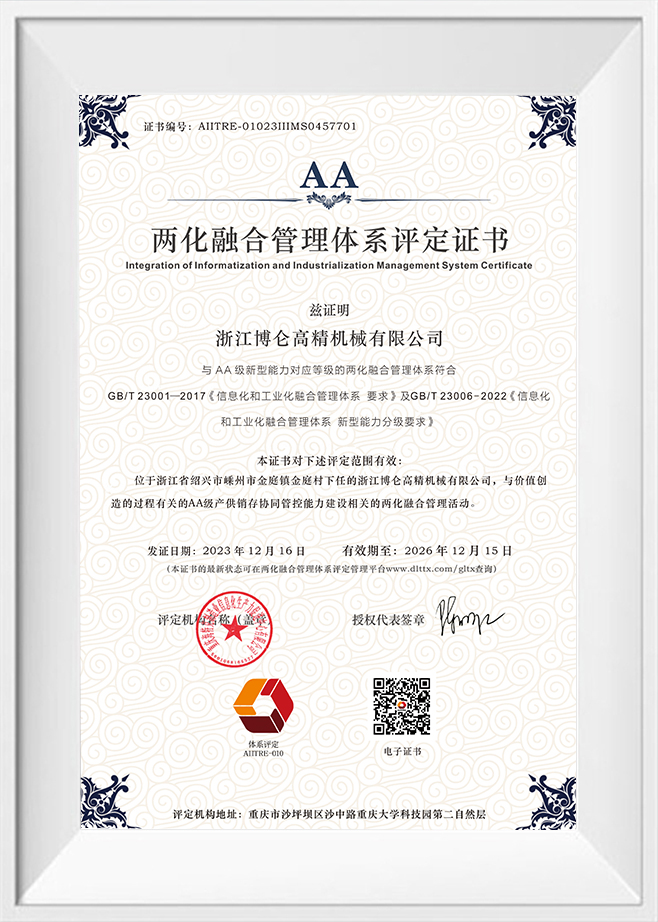
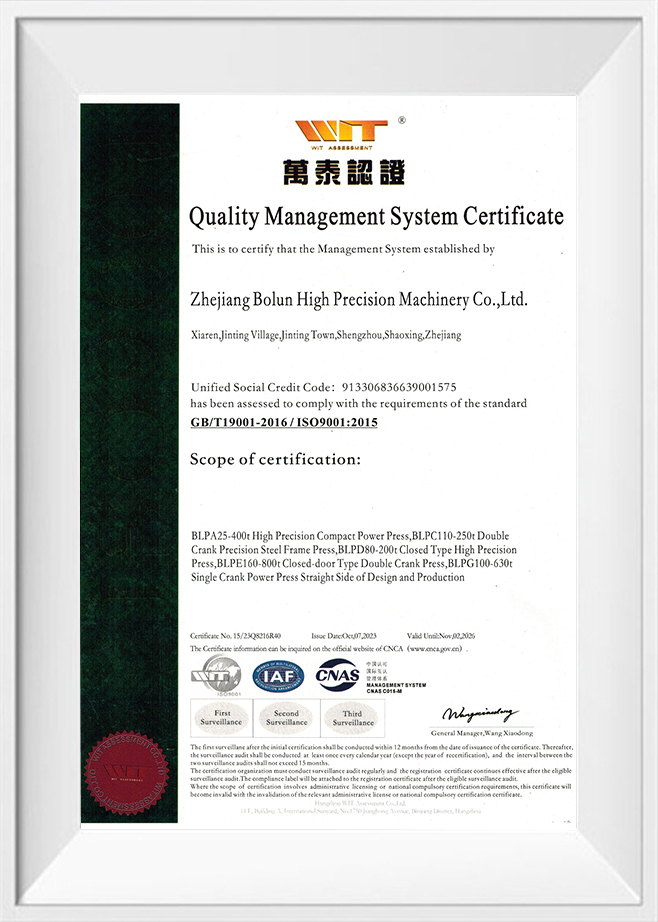
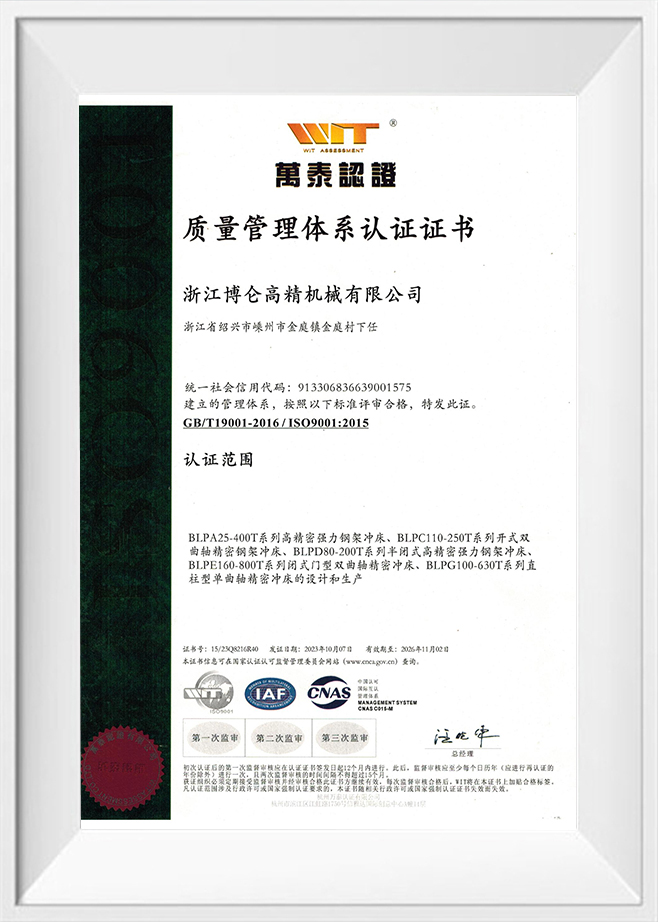
As China Metal Stamping Press Factory and Precision Stamping Press Manufacturers, Zhejiang Bolun High-Precision Machinery Co., Ltd. расположена в Чжэцзяне, сердце точного производства Китая. Имея за плечами два десятилетия глубокого опыта работы в машиностроительной отрасли, компания использовала глубокие отраслевые накопления и технические прорывы, чтобы превратиться в современное ведущее предприятие по производству высокоточного формовочного оборудования. Мы интегрируем исследования и разработки, проектирование, производство, продажи и обслуживание. С первых дней упорного преодоления трудностей и нынешнего лидерства в области кузнечно-литейного оборудования компания Bolun Machinery создала профессиональную, зрелую и эффективную систему управления производством. Мы стремимся предоставлять клиентам по всему миру превосходные решения для промышленных станков.
 Подробнее о нас
БОЛУН

0+
годы
Опыт работы в отрасли

0+
Произведено единиц (предыдущий год)

0+
Количество сотрудников

0+
$
Миллион годовой объем производства

Одноточечный дизайн Одно приводное соединение в центре направляющей Двойной точечный дизайн Два приводных соединения разбросаны по направляющим ...
Краткий ответ: какой тип рамы подходит для вашей работы Ан механический пресс открытого типа использует C-образную раму или раму с зазором, которая оставляет доступными три стороны рабочей зоны, что упрощает з...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих машин, определяемое рамой, приводом, точками соединения плунжера и предполагаемым процессом. Вот почему две машины одинакового тоннажа могут вести себя по-разном...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную линию, часто получает два предложения, которые на бумаге выглядят почти одинаково: один и тот же класс тоннажа, аналогичный размер станины, аналогичная цена. Раз...
В производстве высокочастотной штамповки прецизионный штамповочный пресс часто работает со скоростью, превышающей сотни ударов в минуту. В таких напряженных условиях работы зоны физического контакта внутри главного приводного вала, соединительных звеньев и направляющих рельсов подвергаются постоянному воздействию сил микротрения. Это трение преобразует кинетическую энергию непосредственно в тепловую энергию, вызывая быстрый рост температуры локализованных компонентов машины. Без соответствующего смягчения это накопление тепла вызывает тепловое расширение, которое изменяет механические зазоры скользящих поверхностей. По мере уменьшения зазоров трение увеличивается еще больше, ускоряя износ поверхности и вызывая отклонения размеров готовых деталей. Балансировка этих трибологических характеристик имеет решающее значение для обеспечения структурного выравнивания и долгосрочной долговечности пресса во время длительных производственных циклов.
Чтобы контролировать скорость износа и управлять нагревом, инженеры анализируют режимы смазки несущих компонентов. Когда пресс работает на высоких скоростях, жизненно важно поддерживать непрерывную масляную пленку под давлением между опорными подшипниками и коленчатым валом. Эта пленка предотвращает прямой контакт металла с металлом, смещая профиль износа от абразивного трения к вязкому сдвигу жидкости. Понимая переходные состояния этих граничных смазок, производители могут оптимизировать физические пути скольжения и скорость подачи масла, обеспечивая работу оборудования в безопасных рабочих температурных диапазонах без ущерба для точности штамповки.
Основным методом предотвращения перегрева является внедрение непрерывного контура масляной смазки с регулируемой температурой. Вместо использования статических масляных ванн современный прецизионный штамповочный пресс включает систему принудительной смазки, которая перекачивает отфильтрованное масло непосредственно к точкам трения, подвергающимся высокой нагрузке. Эта система выполняет функции как поставщика смазки, так и теплоотводящей среды. Масло поглощает тепловую энергию от внутренних шестерен, главных эксцентриковых втулок и направляющих поверхностей перед тем, как слиться в центральный резервуар. Оттуда она проходит через внешний теплообменник масляного охлаждения, который снижает температуру жидкости до определенного заданного значения, прежде чем вернуть ее в конструкцию пресса.
Этот процесс стабилизации температуры предотвращает расширение рамы в локализованных горячих зонах и изменение критической высоты закрытия. Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. встраивает в свои прессовые системы высокопроизводительные блоки терморегулирования для поддержания одинаковой температуры машины на протяжении 24-часового производственного цикла. Поддерживая стабильный температурный градиент конструкции, пресс позволяет избежать физического смещения направляющих направляющих, сохраняя микронные зазоры, необходимые для штамповки хрупких соединителей и высокодопусковых пластин двигателя.
Выбор материалов подшипников и конфигурации конструкции напрямую определяет коэффициент трения и скорость тепловыделения в главной передаче. В таблице ниже приведены эксплуатационные характеристики различных подшипниковых систем, используемых в высокоскоростных приложениях.
| Тип конфигурации подшипника | Максимальная практическая скорость (об/мин) | Диапазон коэффициента трения | Коэффициент тепловыделения (кВт) | Типичный срок эксплуатации (часы) |
|---|---|---|---|---|
| Стандартная бронзовая втулка | от 300 до 500 | от 0,05 до 0,08 | от 1,2 до 2,5 | от 12 000 до 18 000 |
| Гидростатический опорный подшипник | от 600 до 1200 | от 0,001 до 0,005 | от 4,5 до 8,0 | Более 35 000 |
| Гибридный керамический шарикоподшипник | от 1000 до 1800 | от 0,0015 до 0,003 | от 3,2 до 5,5 | от 25 000 до 30 000 |
| Гидродинамический подшипник скольжения | от 500 до 800 | от 0,005 до 0,012 | от 2,8 до 4,5 | от 20 000 до 28 000 |
Данные показывают, что конфигурации гидростатических подшипников обеспечивают самые низкие коэффициенты трения и самые высокие показатели рассеивания энергии при постоянных нагрузках. Поддерживая вращающийся вал на масляной подушке под давлением, эти системы исключают механический контакт во время вращения, сохраняя скорость износа близкой к нулю и существенно снижая тепловыделение при высокоскоростных и длительных операциях.
Механическая точность хода ползуна вниз поддерживается удлиненными направляющими, установленными на прочных вертикальных стойках рамы пресса. Когда прецизионный штамповочный пресс обрабатывает смещенные от центра нагрузки, на ползунок действуют боковые силы, которые прижимают его к направляющим. Чтобы предотвратить локальный нагрев и износ в этих контактных зонах, в высокоскоростных прессах используются восьми- или двенадцатигранные игольчатые ролики или направляющие с композитной поверхностью. Эти направляющие распределяют боковые силы по большой площади поверхности, предотвращая возникновение высоких концентраций давления, которые могут привести к разрыву смазочной пленки.
Эти направляющие конструкции предварительно нагружены, чтобы минимизировать внутренние зазоры и свести наклон направляющих к минимуму. Чтобы управлять теплом трения, образующимся на этих длинных путях скольжения, в сами направляющие могут быть встроены внутренние каналы охлаждения. Это гарантирует, что тепло от скольжения не передается на колонны основной рамы, что в противном случае могло бы вызвать асимметричный термический изгиб и смещение штамповочного пуансона. Bolun Machinery подчеркивает эту сбалансированную геометрию направляющих, чтобы гарантировать, что параллельность суппорта и балки остается в пределах строгих допусков во время быстрых и непрерывных циклов.
Для поддержания точности на микроуровне в течение миллионов ударных циклов требуется структурно стабильная рама пресса, противостоящая внутреннему смещению материала. Сварные конструкции рамы высокоскоростного пресса изготавливаются из толстых листов высокопрочной стали. После сварки весь каркас конструкции подвергается процессу снятия термических напряжений, при котором сборка нагревается в печи для снятия локализованных внутренних напряжений, возникающих во время резки и сварки листов. Такая термическая обработка предотвращает медленную деформацию металла в течение многих лет промышленного использования, гарантируя, что критические зазоры между ползуном и станиной остаются неизменными.
Стабильная рама со снятыми напряжениями гарантирует, что направляющие остаются параллельными и прямыми, предотвращая сильное точечное трение, вызывающее локальный износ. Эта стабилизация материала жизненно важна для сохранения соосности прогрессивного инструмента, поскольку даже незначительное отклонение в геометрии рамы может вызвать износ инструмента и снизить качество штампованных деталей. Обеспечивая структурное расслабление всех рамных конструкций перед прецизионной обработкой, пресс сохраняет геометрическое выравнивание в условиях динамических напряжений непрерывного высокоскоростного производства.
Вопрос: Как ваша конструкция защищает штамповочный пресс от длительной усталости при непрерывных высокоскоростных ударных нагрузках?
Ответ: Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. производит сверхпрочные сварные конструкции коробчатого типа с использованием высокопрочных стальных пластин. После изготовления вся конструкция подвергается тщательному термическому отжигу для устранения внутренних напряжений материала, предотвращения физического коробления и усталости конструкции даже при десятилетиях непрерывных динамических воздействий.
Вопрос: Какие системы терморегулирования интегрированы для предотвращения смещения скользящего зазора в штамповочном прессе с высокой скоростью вращения?
Ответ: В наших конструкциях прессов используется централизованная система смазки под давлением, которая постоянно циркулирует масло с регулируемой температурой ко всем важным подшипникам и направляющим. Направляя масло через внешний активный охладитель, система стабилизирует внутренний температурный градиент машины, предотвращая смещение зазоров салазок при тепловом расширении во время непрерывной работы.
Вопрос: Как ваши системы направляющих обеспечивают параллельность направляющих и балок при обработке смещенных от центра нагрузок?
Ответ: Для противодействия боковым силам штамповочный пресс по металлу модели оснащены полноразмерными регулируемыми восьмиточечными направляющими. Эти направляющие предварительно нагружены до минимальных зазоров и постоянно смазываются, обеспечивая движение каретки по строго вертикальной траектории и защищая прогрессивные матрицы от неравномерного износа инструмента.
Вопрос: Какой механизм используется для смягчения сильного обратного удара или прощелкивания во время крупнотоннажной вырубки листового металла?
A: Пресс оснащен пневматическими уравновешивающими цилиндрами, которые создают постоянное натяжение вверх на направляющую. Эта направленная вверх сила предварительно нагружает трансмиссию и устраняет люфт в подшипниках и шестернях, поглощая высвобождение энергии при рывке и защищая как компоненты привода, так и инструмент.
Вопрос: Как встроенная гидравлическая защита от перегрузки защищает дорогие многоступенчатые прогрессивные матрицы от внезапного повреждения?
Ответ: Быстродействующая гидравлическая система защиты от перегрузки под высоким давлением встроена непосредственно в направляющую. Если давление формования превышает порог безопасности из-за подачи двух листов или застревания, клапан сброса давления открывается за миллисекунды, чтобы мгновенно остановить движение ползуна, предотвращая катастрофическое повреждение рамы пресса и инструментов.
Свяжитесь с нами

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ
