
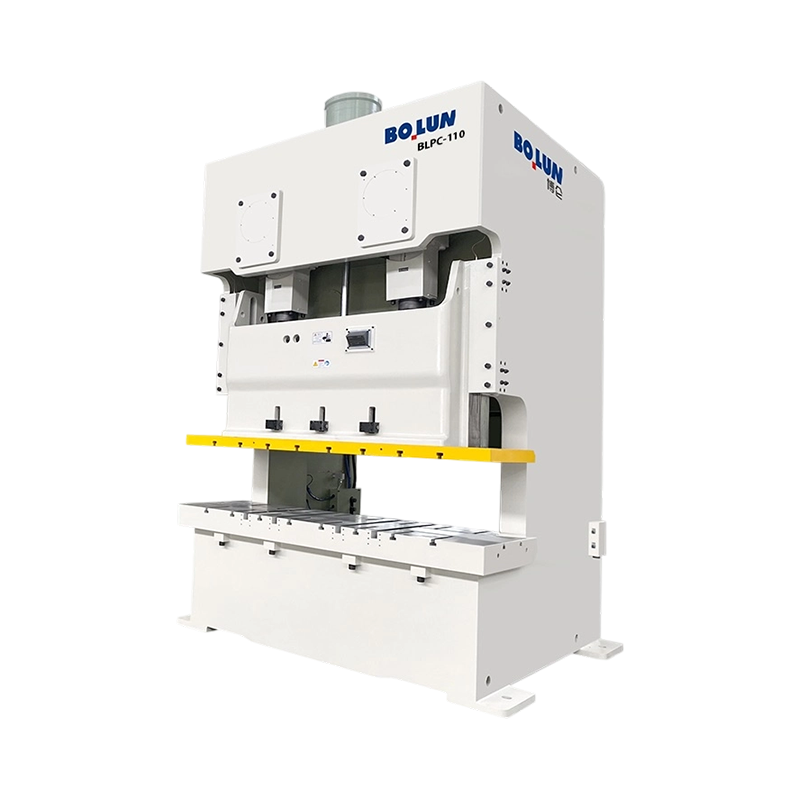


Высокоэффективный маневренный двухточечный механический пресс открытого типа BLPC-110 — самая маневренная м...
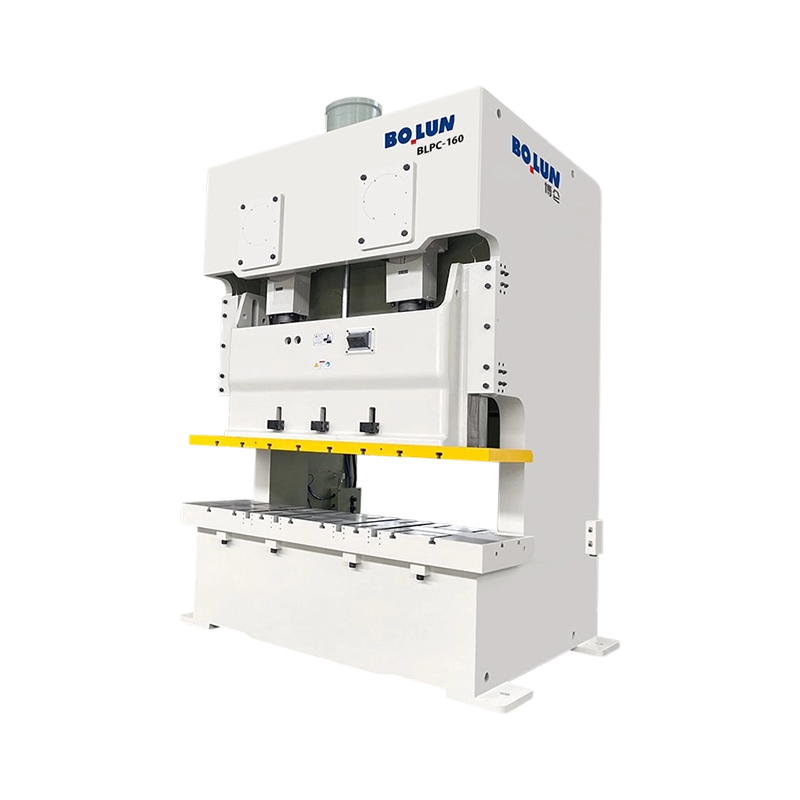
Универсальный прецизионный двухточечный механический пресс открытого типа BLPC-160 имеет номинальную мощнос...
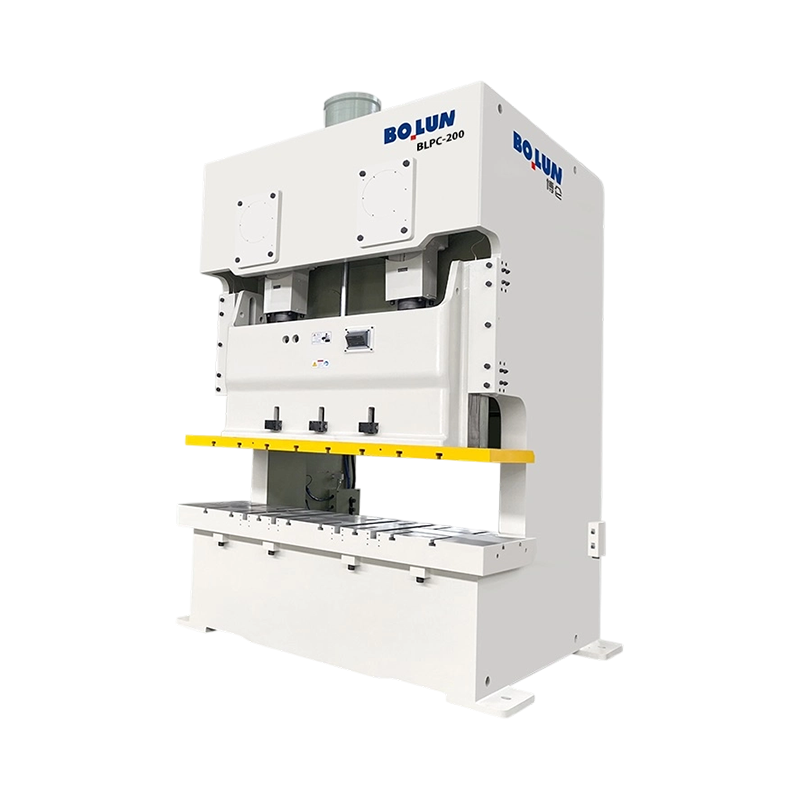
Двухточечный механический пресс открытого типа с очень широкой станиной BLPC-200 представляет собой мощный ...
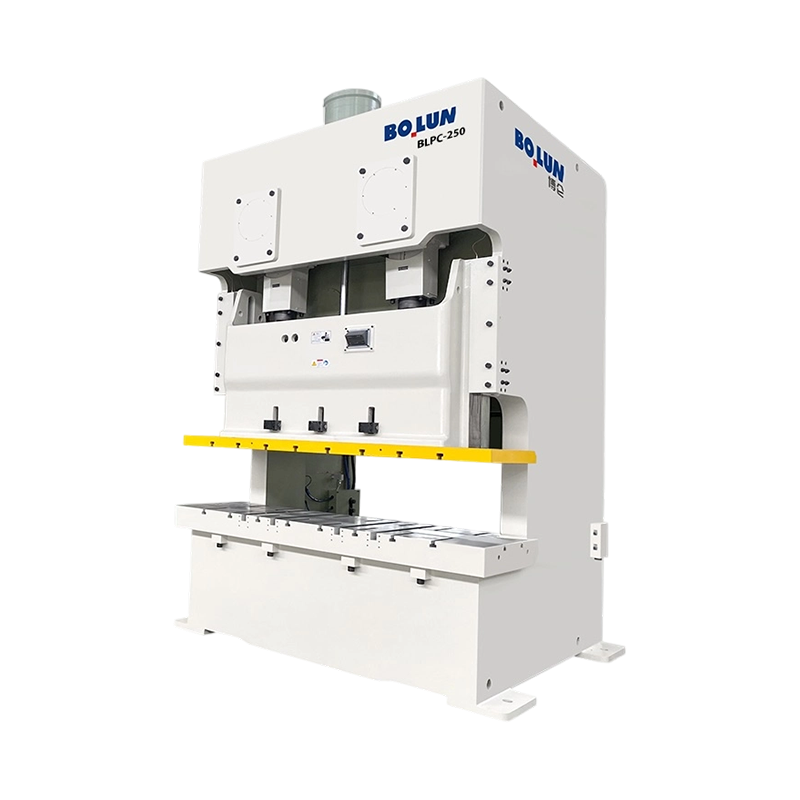
BLPC-250 Прочный двухточечный силовой пресс открытого типа для тяжелых условий эксплуатации, обеспечивающий...
Серия Bolun для тяжелых условий эксплуатации, включающая модели BLPC и BLPE, представляет собой идеальное решение для высокоточной и крупнотоннажной штамповки. Эти машины, рассчитанные на долговечность и интеграцию с цифровыми технологиями, созданы для того, чтобы превосходно работать там, где стандартное оборудование не справляется.
Серия BLPC: Высокопроизводительный двухточечный прецизионный пресс
Серия BLPC специально разработана для работы с широкими столами и сложной многостанционной оснастки.
Превосходная антиэксцентричная нагрузка. Благодаря двухточечному приводному механизму серия BLPC обеспечивает исключительную устойчивость к эксцентричным (нецентральным) нагрузкам. Это гарантирует, что каретка остается идеально горизонтальной даже при использовании широких или несбалансированных прогрессивных штампов, что значительно снижает износ инструмента и обеспечивает стабильное качество деталей по всей площади суппорта.
Универсальность в больших масштабах: расширенная площадь станины оптимизирована для больших автомобильных панелей и корпусов бытовой техники, что позволяет выполнять более сложную геометрию деталей и интегрировать процессы штамповки за одну установку.
Гашение вибраций: прочная двухточечная архитектура естественным образом гасит гармонические вибрации, защищая хрупкие компоненты штампа и обеспечивая стабильную и бесшумную производственную среду.
Серия BLPE: сверхжесткий прецизионный пресс закрытого типа (H-образная рама)
Серия BLPE является «золотым стандартом» для вырубки в тяжелых условиях и прецизионного формования, где нулевой прогиб является обязательным.
Конструкция H-образной рамы с нулевым прогибом: симметричная конструкция H-образной рамы закрытого типа практически исключает «угловое отверстие», обычное для прессов открытого типа. Это обеспечивает идеальное вертикальное выравнивание пуансона и матрицы, что имеет решающее значение при обработке высокопрочных сплавов или материалов толщиной более 3,2 мм.
Повторяемость на микронном уровне: сверхжесткая основа обеспечивает стабильность, необходимую для высокоскоростных автоматизированных линий, сохраняя исключительную точность даже при максимальном тоннаже.
Долгосрочная надежность: серия BLPE, предназначенная для тяжелой вырубки и глубокой вытяжки, легко выдерживает большие ударные нагрузки, что делает ее предпочтительным выбором для высокочастотного производства в 3 смены.
Инженерное совершенство и автоматизация
Обе серии оснащены коваными коленчатыми валами из легированной стали 42CrMo и втулками из оловянной бронзы CuSn12 для максимального срока службы. Интегрированные с интеллектуальным управлением на базе ПЛК, они обеспечивают плавное «квитирование связи» с сервопитателями с ЧПУ и роботизированными системами, обеспечивая комплексное решение «умной фабрики» для современных производителей.
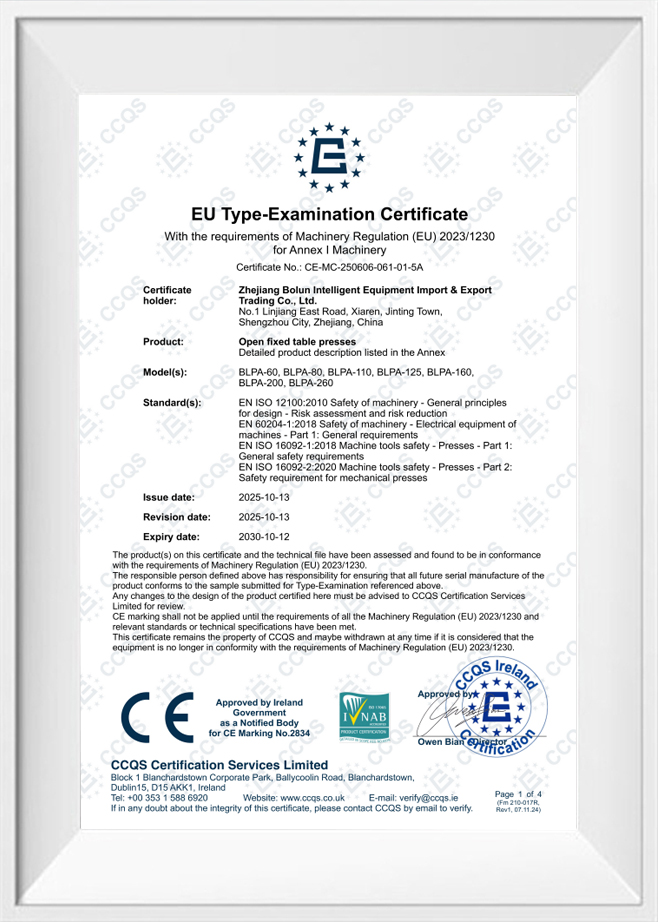
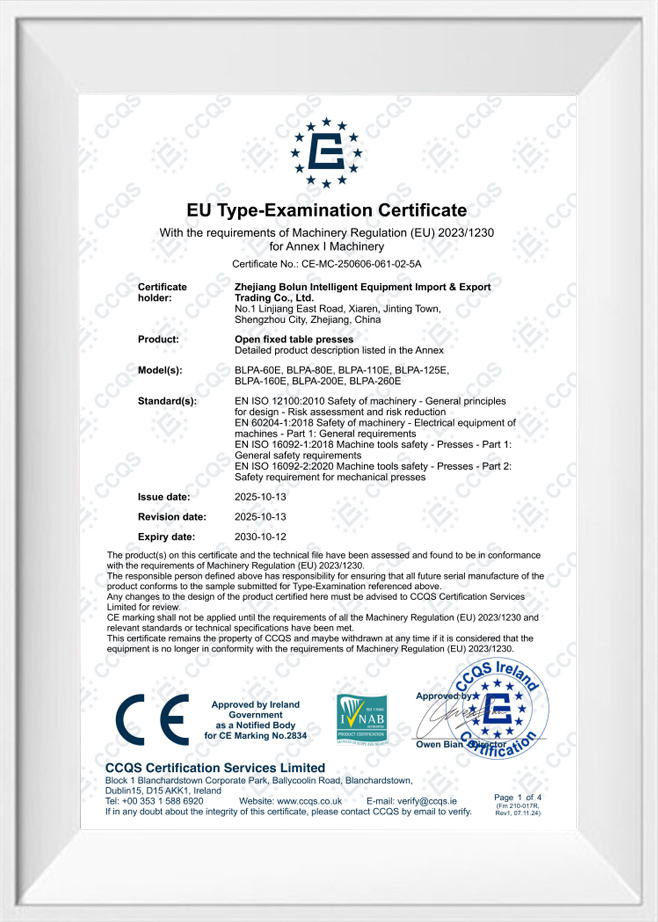
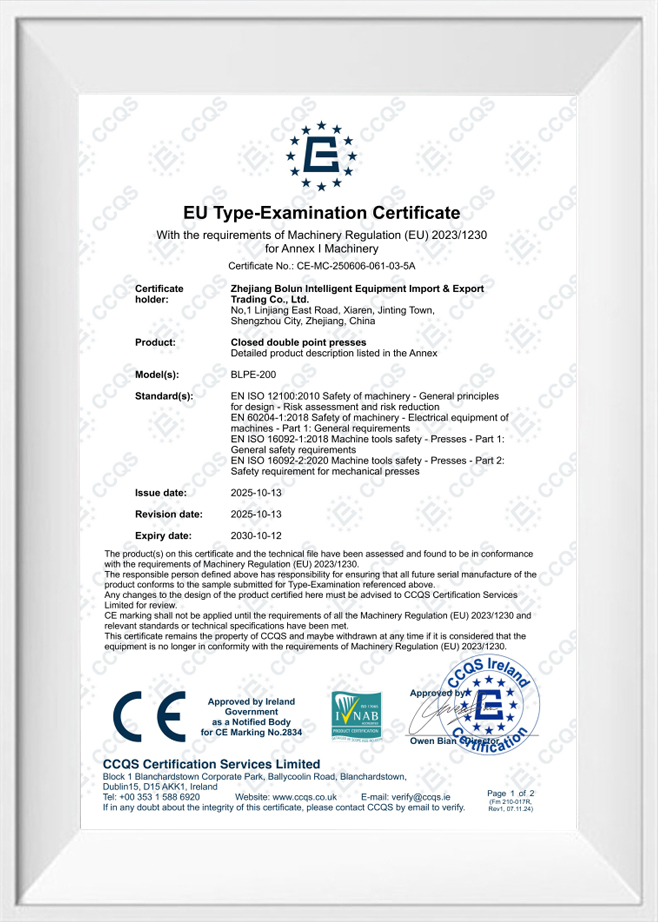
As China Двухточечный силовой пресс открытого типа Manufacturers and Двухточечный силовой пресс открытого типа Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. расположена в Чжэцзяне, сердце точного производства Китая. Имея за плечами два десятилетия глубокого опыта работы в машиностроительной отрасли, компания использовала глубокие отраслевые накопления и технические прорывы, чтобы превратиться в современное ведущее предприятие по производству высокоточного формовочного оборудования. Мы интегрируем исследования и разработки, проектирование, производство, продажи и обслуживание. С первых дней упорного преодоления трудностей и нынешнего лидерства в области кузнечно-литейного оборудования компания Bolun Machinery создала профессиональную, зрелую и эффективную систему управления производством. Мы стремимся предоставлять клиентам по всему миру превосходные решения для промышленных станков.
 Подробнее о нас
БОЛУН

0+
годы
Опыт работы в отрасли

0+
Произведено единиц (предыдущий год)

0+
Количество сотрудников

0+
$
Миллион годовой объем производства

Одноточечный дизайн Одно приводное соединение в центре направляющей Двойной точечный дизайн Два приводных соединения разбросаны по направляющим Короткий ответ: одноточечный против двухточечного для открытых прессов ...
Краткий ответ: какой тип рамы подходит для вашей работы Ан механический пресс открытого типа использует C-образную раму или раму с зазором, которая оставляет доступными три стороны рабочей зоны, что упрощает загрузку штампов и подачу деталей, в то время как в механических прессах закрытог...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих машин, определяемое рамой, приводом, точками соединения плунжера и предполагаемым процессом. Вот почему две машины одинакового тоннажа могут вести себя по-разному на одной и той же матрице: одна может держать широкую панель плоско, другая мо...
Ан двухточечный механический пресс открытого типа распределяет усилие по двум различным точкам соединения на направляющей, что позволяет расширить площадь станины и повысить устойчивость к смещенной от центра нагрузке. Движение этой техники регулируется мощным пневматическим сцеплением и тормозным блоком. При работе пресса сжатый воздух подается в поршень сцепления, который входит в зацепление приводного вала с маховиком. В то же время давление воздуха преодолевает силу тяжелых механических пружин и отпускает тормоз. При подаче команды остановки вручную или через автоматические датчики система управления должна немедленно выпустить сжатый воздух. Это действие позволяет механическим пружинам сжимать тормозные пластины вместе, останавливая движение направляющих. Время физического срабатывания напрямую зависит от скорости пневмовыпускного клапана и массы двухточечного золотника. Поскольку ползун в двухточечном прессе шире и тяжелее, чем в одноточечном прессе, управление инерционными силами во время последовательностей остановок требует структурированного определения размера воздушного канала и точной калибровки пружины, чтобы гарантировать, что ползун останавливается в заданных пределах.
Синхронизация между выключением сцепления и включением тормоза имеет решающее значение. Если происходит перекрытие, при котором обе системы частично задействованы, фрикционные диски будут испытывать высокие термические нагрузки и быстрый износ. И наоборот, если есть зазор, в котором ни одна из систем не задействована, направляющая может смещаться под собственным весом, особенно при переноске тяжелого инструмента. Современные принципы проектирования решают эту проблему за счет использования комбинированного узла сцепления и тормоза, в котором используется один поршень для физического предотвращения одновременного включения. Такая конфигурация гарантирует, что при падении давления воздуха переход от движения к торможению происходит механически и предсказуемо, сводя к минимуму время, необходимое для начала замедления во время остановок безопасности.
Во время аварийной остановки каждая миллисекунда определяет общее расстояние, которое проходит слайд перед полной остановкой. Путь сигнала начинается, когда оператор нажимает аварийную кнопку или когда прерывается световая завеса безопасности. Этот электрический сигнал поступает непосредственно в двухканальный ПЛК безопасности, который обрабатывает входные данные в течение небольшого окна, обычно менее пятнадцати миллисекунд. После обработки контроллер отключает питание двойных предохранительных электромагнитных клапанов. Эти резервные клапаны предназначены для выпуска сжатого воздуха из камеры сцепления и тормоза. Физический сброс давления воздуха и последующее включение фрикционных тормозных дисков представляют собой часть механической задержки цикла реагирования. Для двухточечного силового пресса открытого типа, работающего под нормальной нагрузкой, общее время от начального сигнала до полного прекращения движения ползуна обычно составляет от ста до двухсот пятидесяти миллисекунд. Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. анализирует эти параметры последовательности на этапах испытаний, чтобы гарантировать, что тормозной путь соответствует международным стандартам для станков.
Скорость слайда в момент сигнала остановки также влияет на общее время остановки. На более высоких рабочих скоростях кинетическая энергия вращения коленчатого вала и вертикальный импульс ползуна больше, что требует большего рассеивания энергии от тормозных накладок. Следовательно, зоны безопасности и расстояния между световыми завесами должны рассчитываться на основе максимальной скорости печатной машины, а не средней рабочей скорости. Конструкторы используют расчеты замедления, которые учитывают время отклика клапана, натяжение тормозной пружины и коэффициент трения тормозной накладки, чтобы установить безопасный рабочий периметр вокруг области скольжения.
Поступательный режим, также известный как толчковый режим, является важным рабочим режимом, используемым во время процедур настройки и выравнивания пресс-формы. В этом режиме ползун перемещается вниз с небольшими приращениями за счет быстрых и повторяющихся включений механизма сцепления-тормоза. Время реакции во время медленного хода характеризуется тем, насколько быстро сцепление может создать давление для перемещения ползуна и насколько быстро тормоз может снова включиться, чтобы остановить его до того, как ползун уйдет слишком далеко. Поскольку двигатель работает непрерывно, пневматические регулирующие клапаны должны реагировать с высокой повторяемостью. Если время отклика непостоянно, ползун может выйти за пределы желаемой высоты регулировки, что может привести к повреждению пресс-формы или перекосу систем подачи. Пневматический контур должен быть спроектирован так, чтобы справляться с такими быстрыми колебаниями давления, не страдая от перепадов давления или структурных задержек. Типичный сигнал медленного перемещения требует реакции клапана менее шестидесяти миллисекунд, чтобы гарантировать, что оператор может точно контролировать опускание ползуна во время критических этапов настройки формы.
Во время медленного цикла пресс не достигает полной рабочей скорости, а это означает, что кинетическая энергия ниже, чем при непрерывной работе. Однако частота включений значительно выше, что может привести к перегреву узла сцепления-тормоза. Чтобы поддерживать постоянное время отклика во время длительных последовательностей настройки, система использует принудительную вентиляцию или охлаждающие каналы для рассеивания этой тепловой энергии. Поддержание трущихся поверхностей в стабильном температурном диапазоне гарантирует, что коэффициент трения остается постоянным, предотвращая смещение скольжения или задержку остановки во время этих точных микрорегулировок.
Физический размер рамы машины и масса суппорта напрямую влияют на скорость замедления и общее время, необходимое для остановки движения суппорта. В следующей таблице представлены типичные показатели производительности, наблюдаемые при различной грузоподъемности этих двухточечных конфигураций во время последовательностей аварийной остановки и медленного перемещения в стандартных условиях эксплуатации.
| Производительность пресса (тонны) | Средняя реакция аварийного клапана (мс) | Включение механического тормоза (мс) | Общее время остановки слайда (мс) | Постепенная импульсная характеристика (мс) |
|---|---|---|---|---|
| 110 тонн | с 12 до 18 | от 85 до 110 | от 100 до 130 | от 45 до 60 |
| 160 тонн | с 14 до 20 | от 95 до 125 | от 115 до 150 | от 50 до 65 |
| 250 тонн | с 16 до 22 | от 110 до 145 | от 130 до 175 | от 55 до 75 |
| 400 тонн | с 18 до 25 | от 130 до 170 | от 155 до 205 | от 65 до 85 |
В течение длительного периода непрерывного производства фрикционные накладки на дисках сцепления и тормоза подвергаются естественному постепенному износу. Этот износ увеличивает зазор между трущимися поверхностями, что, в свою очередь, увеличивает объем воздуха, необходимого для взаимодействия с системой, и увеличивает время механического срабатывания. Чтобы этот износ не ставил под угрозу безопасность оператора, современные двухточечные механические прессы открытого типа оснащены автоматическими системами контроля тормозов. Эти мониторы измеряют угол коленчатого вала в момент подачи сигнала остановки и сравнивают его с углом фактической остановки ползуна. Если измеренное время или угол остановки превышает заданный порог безопасности, система блокирует дальнейшие операции, предлагая обслуживающему персоналу отрегулировать тормозной зазор или заменить фрикционные колодки. Bolun Machinery интегрирует эти системы мониторинга, чтобы гарантировать соответствие машины установленным стандартам безопасности на протяжении всего срока службы, предотвращая неожиданные перерасходы во время ежедневных операций штамповки.
Интеграция этих электронных мониторов также помогает в профилактическом обслуживании. Регистрируя тенденцию времени остановок на протяжении тысяч циклов, управляющее программное обеспечение может прогнозировать, когда тормозные накладки потребуют обслуживания, прежде чем будет достигнут критический предел безопасности. Такой подход, основанный на данных, сводит к минимуму незапланированные простои и гарантирует, что машина всегда работает в пределах сертифицированных параметров безопасности, защищая как инструмент, так и оператора от потенциальных опасностей.
Физическое расположение пневматических трубопроводов внутри рамы пресса является еще одним важным фактором, определяющим время отклика двухточечного механического пресса открытого типа. Длинные воздухопроводы между предохранительным клапаном и блоком сцепления-тормоза создают сопротивление потоку воздуха и задержки объема, что может замедлить цикл выпуска. Чтобы добиться быстрого реагирования, инженеры расположили двойные предохранительные клапаны как можно ближе к корпусу сцепления и тормоза, насколько это физически возможно. Использование трубопроводов большого диаметра и глушителей с высоким расходом позволяет воздуху под давлением выходить в атмосферу с минимальными ограничениями. Это конструктивное соображение жизненно важно для поддержания времени остановки в требуемых пределах, особенно при выполнении высокоскоростных операций штамповки, когда окно для предотвращения столкновения инструмента или травм оператора невелико.
Помимо длины трубопроводов необходимо регулировать качество подачи воздуха. Влага или загрязнения в сжатом воздухе могут привести к заклиниванию или медленному срабатыванию предохранительных клапанов, что напрямую увеличивает время остановки. Специальный блок подготовки воздуха, состоящий из фильтров, регуляторов и лубрикаторов, установлен перед предохранительными клапанами, чтобы обеспечить подачу чистого, сухого и постоянного воздуха. Эта поддерживаемая стабильность давления необходима для обеспечения работы пневматических приводов на заданных скоростях как во время аварийных остановок, так и при высокочастотных процессах медленного перемещения.
Вопрос: Какие конструктивные преимущества предлагает двухточечный механический пресс открытого типа по сравнению с одноточечными моделями при работе с более широкими штампами?
Ответ: Благодаря использованию двух отдельных точек соединения на направляющей эта конфигурация распределяет формовочную силу по гораздо более широкой площади поверхности. Компания Zhejiang Bolun High-Precision Machinery Co., Ltd. разрабатывает эти прессы так, чтобы обеспечить исключительную устойчивость к смещению от центра нагрузки, предотвратить наклон ползуна и обеспечить очень равномерное распределение давления при работе с большими или асимметричными прогрессивными штампами.
Вопрос: Как системы безопасности прессов Bolun Machinery обеспечивают быстрое замедление ползуна во время аварийной остановки?
Ответ: Наши модели двухточечных механических прессов открытого типа оснащены двойными предохранительными электромагнитными клапанами с высоким расходом, расположенными в непосредственной близости от комбинированного узла сцепления и тормоза. Такая компоновка сводит к минимуму сопротивление пневматической магистрали, позволяя воздуху под давлением выходить за миллисекунды, что немедленно приводит в действие мощные механические тормозные пружины, быстро останавливая движение салазок.
Вопрос: Как механизму привода этого пресса удается сохранять высокую точность и низкий уровень вибрации во время быстрых операций перемещения?
Ответ: Пресс оснащен динамически сбалансированным коленчатым валом и системой салазок, поддерживаемой автоматической системой принудительной смазки под высоким давлением. Эта сплошная масляная пленка предотвращает механический люфт или люфт внутри двойных шатунов, обеспечивая высокую скорость реагирования и повторяемость микрорегулировок в процессе установки формы.
Вопрос: Какие меры принимаются для мониторинга и компенсации износа тормозов в ходе длительных производственных циклов?
Ответ: Встроенная электронная система контроля угла поворота коленчатого вала постоянно измеряет угол остановки и время во время работы. Если фрикционные накладки подвергаются естественному износу и превышают установленный порог безопасности, система управления активирует блокировку, предупреждая об обслуживании, гарантируя, что оборудование всегда работает в пределах сертифицированных параметров безопасности.
Вопрос: Можно ли отрегулировать пневматическое балансировочное давление на этих двухточечных прессах для работы с тяжелыми комплектами верхних штампов?
О: Да, наши прессы оснащены регулируемыми пневматическими балансировочными цилиндрами, которые можно откалибровать в соответствии с удельным весом различных верхних инструментов. Это уравновешивающее действие компенсирует вертикальную инерцию узла направляющей, снижая нагрузку на приводные шестерни и сохраняя точную вертикальность направляющей во время высокоскоростной штамповки.
Свяжитесь с нами

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ
