
Производитель крепежных изделий среднего размера недавно столкнулся со знакомой проблемой: его токарные станки с ЧПУ пережевывали пруток в соотношении почти три килограмма стали, потребляемого на каждый килограмм отгруженных болтов. Завод заменил свой самый популярный болт с шестигранной головкой М6 на машину холодной высадки, и экономика быстро изменилась. Использование материала превысило 95 процентов, производительность возросла с десяти деталей в минуту до нескольких сотен, а готовые болты стали прочнее, поскольку в результате холодной штамповки головка и хвостовик упрочнились.
Это основной аргумент в пользу использования машины для холодной высадки: она изменяет форму металла, а не разрезает его, и делает это без нагрева, на высокой скорости и с превосходной повторяемостью. Машины для холодной высадки производят винты, болты, заклепки, штифты, клеммы и широкий спектр мелких инженерных компонентов для рынков автомобилей, электротехники, бытовой техники и строительства. Если вы оцениваете, подходит ли такая машина для вашего завода, в этом руководстве рассматриваются основы процесса, конфигурации машины, важные решения по спецификациям и подводные камни закупок, которые определяют, действительно ли инвестиции окупятся.
Машина холодной высадки — это штамповочный пресс, который формирует катанку в твердые детали при комнатной температуре. Машина вытягивает проволоку из катушки, выпрямляет ее, подает точную длину, отрезает заготовку, а затем загоняет заготовку в матрицы одним или несколькими пуансонами. Каждая штамповочная станция рассаживает или экструдирует материал до тех пор, пока заготовка не достигнет своей окончательной геометрии. Слово «заголовок» происходит от оригинального применения: выдавливание конца гвоздя или заготовки шурупа для формирования шляпки. Современные станки по-прежнему делают это, но они также обрезают, чеканят, выдавливают внутренние гнезда, уменьшают хвостовики и создают сложные детали на нескольких станциях за один цикл.
Холодная высадка — подкатегория холодной ковки. Холодная ковка охватывает любую пластическую деформацию металла ниже температуры его рекристаллизации; Холодная высадка относится конкретно к высокоскоростной многостанционной формовке проволоки или стержня на небольшие, в основном осесимметричные детали. С практической точки зрения, машина для холодной высадки является для твердых деталей тем же, чем штамповочный пресс для листового металла: это специализированный высокоэффективный производственный инструмент для этой работы.
Машины делятся на два больших семейства. Горизонтальные холодные головки, знакомые по производству гвоздей и шурупов, подают проволоку вдоль горизонтальной оси и работают очень быстро. Вертикальные прессы холодной штамповки, часто построенные как прессы с коленно-рычажным приводом, обрабатывают более тяжелую проволоку, более крупные заготовки и детали, требующие больше энергии для формовки. Оба семейства деформируют материал механическим давлением и основаны на одних и тех же металлургических принципах.
Независимо от марки или конфигурации, каждая операция холодной высадки выполняется в одной и той же последовательности:
Типичный винт с шестигранной головкой размера M6 начинается с проволоки диаметром 5,5 мм. Заготовка обрезается по длине, затем осаживается в трех штампах: первый предварительно формирует головку, второй увеличивает ее ближе к конечному диаметру, а третий чеканит шестигранник и фаску, в то время как пуансон формирует внутреннее гнездо путем обратной экструзии. Вся последовательность занимает несколько десятых секунды. Современные машины производят от 100 до 700 деталей в минуту, причем более легкие детали работают на более высоком уровне.
Ограничивающим фактором является деформация, а не время цикла. Каждая станция может увеличивать площадь поперечного сечения заготовки лишь до тех пор, пока материал не начнет коробиться или не упрочнится, превысив свою пластичность. Вот почему выбор машины больше зависит от общей требуемой деформации и усилия формовки, чем от заявленной максимальной скорости.
Холодная высадка основана на двух механизмах деформации, которые часто действуют вместе в одной и той же детали.
расстраивает compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Экструзия moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Усиление работы определяет, насколько далеко может зайти этот процесс. Каждое увеличение пластической деформации повышает предел текучести и твердость металла. В низкоуглеродистой стали общее сокращение может достигать 75–80 процентов, прежде чем потребуется отжиг. В случае нержавеющей стали или высоколегированного материала предел намного ниже. Хорошая практика холодной высадки удерживает деформацию на станции ниже доступной пластичности материала, а окончательную наклепанную твердость рассматривают как конструктивную особенность, а не случайность. Для резьбовых застежек такая дополнительная прочность часто является именно тем, что требуется для печати.
Физическая компоновка машины холодной высадки определяет диапазон деталей, которые она может эксплуатировать экономично.
Горизонтальные жатки — это классические машины для производства крепежных изделий. Траектория проволоки прямая и горизонтальная, направляющий плунжер движется горизонтально, а механизмы отсечки и передачи работают с очень высокими скоростями. Они превосходно справляются с мелкими деталями: гвоздями, шурупами, заклепками, короткими штифтами и другими геометрическими деталями. Их ограничением является размер и масса детали, поскольку на скорости большие заготовки становится трудно направлять и перемещать в горизонтальном направлении.
Вертикальные прессы обрабатывают более тяжелую проволоку и более крупные детали. Ползун движется вертикально и имеет ту же геометрию, что и обычный пресс. Поскольку рама симметрично поглощает силы реакции, вертикальные станки обеспечивают лучшее выравнивание пуансона и штампа и их легче интегрировать с роботами, автоматическими податчиками и тяжелыми инструментами. Конструкция с закрытой рамой, иногда называемая О-образной рамой, сопротивляется прогибу лучше, чем открытая С-образная рама, и предпочтительна для крупнотоннажных работ по холодной штамповке.
Система привода имеет такое же значение, как и компоновка. Машины с кривошипным приводом просты, быстры и эффективны, их скорость скольжения следует синусоидальной кривой и достигает пика ближе к середине хода. В машинах с коленно-рычажным приводом используется связь, которая умножает усилие по мере приближения ползуна к нижней мертвой точке. коленно-рычажный пресс создает огромную силу при низкой скорости перемещения в зоне формования, что улучшает заполнение матрицы и снижает ударные нагрузки. Вот почему коленно-рычажные прессы доминируют при вертикальной холодной штамповке: их кривая усилия-хода соответствует требованиям холодной штамповки с высокой деформацией и высокой энергией.
В прессах с сервоприводом маховик и сцепление заменены серводвигателями с прямым приводом. Движение ползуна становится программируемым, поэтому машина может останавливаться внизу, изменять скорость в середине хода и следовать индивидуальной кривой формования. Сервотехнология распространяется на холодную штамповку, поскольку она сокращает время цикла изготовления многоэтапных деталей и защищает дорогие штампы от ударных нагрузок.
Вы можете прочитать больше о что такое пресс для холодной ковки в наших отраслевых заметках. Среди промышленных прессов для холодной ковки серия BLKP коленно-рычажного типа для холодной ковки использует коленно-рычажную передачу для сбалансированного хода и высокой способности к деформации, конструкция, которая подходит для деталей, требующих постоянного усилия на большом расстоянии штамповки.
 Пресс коленно-штамповочный для холодной ковки БЛКП-400 усилием 4000 кН Этот шарнирный пресс с усилием 4000 кН предлагает варианты хода 160 или 180 мм и электрическую регулировку салазок с гидравлической блокировкой, что делает его пригодным для высадки, чеканки и калибровки там, где важно сбалансированное усилие на больших расстояниях формования. Посмотреть продукт →
Выбор материала — это первое, что нужно сделать правильно в проекте холодной высадки, поскольку он определяет формовочные нагрузки, срок службы инструмента, а также то, будут ли детали трескаться или сгибаться.
Большинство деталей холодной штамповки изготавливаются из низкоуглеродистой стальной проволоки таких марок, как SAE 1008, 1010 и 1018. Эти марки имеют низкое напряжение текучести, высокую пластичность и их легко формовать в многостанционных матрицах. Среднеуглеродистые марки, такие как 1035 и 1045, повышают прочность готовых деталей, но требуют заметно более высоких усилий формовки. Легированные стали, в том числе 4037 и обработанные бором марки 10В21 и 10В33, используются там, где требуются крепежные детали классов прочности 8,8, 9,8 или 10,9. Нержавеющие стали, такие как 304, 316 и 410, хорошо формуются, но подвергаются агрессивному упрочнению, поэтому им требуется больше формовочных станций и более надежная смазка. Проволока из цветных металлов, в том числе алюминиевые сплавы 6061 и 5056, латунь, медь и бериллиевая медь, обычно используется для электрических компонентов, клемм и коррозионностойкого оборудования.
Свойства материала также определяют размер машины. По мере увеличения содержания углерода, содержания сплавов или общей деформации требуемая формовочная сила быстро возрастает. Если вы планируете использовать несколько семейств материалов на одной машине, выбирайте машину с учетом самого прочного и твердого материала в смеси, а не только текущего производственного графика.
Почему производители инвестируют в станки для холодной высадки, если у них уже есть токарные станки и обрабатывающие центры? Пять измеримых преимуществ объясняют этот выбор.
Во-первых, коэффициент использования материала чрезвычайно высок. Формовка вытесняет материал, а не разрезает его, поэтому крепеж, который когда-то потреблял в несколько раз больше своего готового веса в прутковой заготовке, теперь может быть изготовлен с менее чем пятью процентами технологических потерь на рулоне. При миллионах деталей экономия на необработанной стали оправдывает использование оборудования.
Во-вторых, скорость вывода не имеет себе равных для твердых деталей. Производительность одновыдувных агрегатов значительно превышает 400 деталей в минуту, а многостанционные машины по-прежнему производят сотни деталей в минуту для многих семейств продукции. Ни один процесс изготовления чипов не может сравниться с такой скоростью для твердого металлического компонента.
В-третьих, наклеп улучшает механические свойства. Материал наиболее прочный именно там, где он растекся больше всего, то есть там, где крепежу требуется сопротивление: в галтеле головки, стенке раструба и хвостовике. Холодная штамповка часто позволяет производителям использовать более дешевую марку стали, поскольку холодная обработка увеличивает прочность, которая в противном случае потребовала бы термической обработки.
В-четвертых, постоянство размеров достигается за счет жесткого станка и повторяемых инструментов. После того, как штампы настроены, партии из сотен тысяч деталей сохраняют точные размеры с небольшим дрейфом и очень небольшим количеством брака.
В-пятых, качество поверхности хорошее. Полость штампа обеспечивает гладкую поверхность детали, часто устраняя операции вторичного шлифования и полировки. Компромиссом является первоначальная стоимость штампов и установки; этот процесс становится экономичным только тогда, когда объемы достаточно высоки, чтобы амортизировать этот инструмент.
Механическая обработка является наиболее распространенной альтернативой для небольших цельных деталей, поэтому покупатели первыми сравнивают этот процесс с холодной высадкой. У каждого есть четкая экономическая зона.
| Критерий | Машина холодной высадки | обработка с ЧПУ |
|---|---|---|
| Использование материала | 90-98 процентов | 40-70 процентов обычно |
| Время цикла | От 0,1 до 10 секунд на часть | от 5 секунд до нескольких минут |
| Прочность детали | Увеличивается закалкой | Зависит от запаса слитков; поверхности разреза не укреплены |
| Типичный допуск | /- 0,05 мм на формованных элементах | /- 0,01 мм или лучше |
| Стоимость установки и оснастки | Высокий; штампы изготавливаются по индивидуальному заказу и зависят от детали | Умеренный; изменения программы происходят быстро |
| Гибкость | Низкий; специальный инструмент для каждой детали | Высокий; легкие изменения дизайна |
| Экономический объем | Обычно более 100 000 штук в год. | Экономичность от разового использования и выше |
Механическая обработка выигрывает, когда количество деталей небольшое, геометрия часто меняется или допуски очень жесткие. Холодная высадка выигрывает, когда деталь имеет стабильную конструкцию, большой годовой объем и достаточную симметрию для формовки в штампах. Многие заводы используют и то, и другое: холодную высадку для основного продукта и станки с ЧПУ для специальных, прототипов и мелкосерийных вариантов.
Распространенным гибридным методом является холодная высадка с последующей накаткой резьбы, а затем легкая операция нарезания или снятия фаски. Точки резьбы и элементы привода зачастую легче контролировать с помощью быстрого вторичного прохода, чем формируя их отдельно, и такая комбинация по-прежнему обходится гораздо дешевле в расчете на деталь, чем полная механическая обработка.
Горячая ковка нагревает металл, чтобы уменьшить напряжение его течения, что позволяет изготавливать крупные детали и подвергать их серьезной деформации на машинах небольшого тоннажа. Холодная высадка заменяет печь силой: машина должна преодолевать полный предел текучести материала при комнатной температуре при каждом ходе.
Для мелких деталей холодная высадка имеет решающие преимущества. Нет окалины, нет потерь от окисления, нет термической усадки и нет энергии печи. Допуски более жесткие, поскольку матрица определяет окончательную форму без припусков на усадку, а поверхность достаточно гладкая, чтобы ее можно было использовать непосредственно при накатывании резьбы. Поскольку холодная обработка укрепляет материал, многие детали достигают своих механических свойств при пониженной термической обработке или вообще без нее.
Горячая ковка остается лучшим выбором, когда деталь большая, когда общая деформация превышает то, что материал может поглотить холод, или когда требуются очень высокопрочные стали с низкой пластичностью при комнатной температуре. Он также предпочтителен для деталей с толстыми сечениями, для которых потребуется непрактично большой холодный пресс. Приблизительно, детали весом более одного килограмма обычно подвергаются горячей или теплой ковке, а не холодной высадке, хотя точка пересечения зависит от геометрии, материала и объема.
Штамповка форм листового металла; Холодная высадка формирует проволоку. Эти два процесса скорее дополняют друг друга, чем конкурируют. Корпус аккумулятора, например, представляет собой штампованную и глубокотянутую листовую деталь, а клеммы аккумулятора и контактные выводы внутри него обычно холоднокатаные.
Штамповкой изготавливают из плоского листа тонкостенные, фланцевые и открытые формы. Холодной высадкой производятся твердые тела, головки, хвостовики и полости внутренней формы из круглой проволоки. Когда деталь осесимметрична и прочна, холодная высадка выполняется быстрее и с большей эффективностью использования материала. Если деталь представляет собой пластину, кронштейн или оболочку, штамповка является естественным процессом.
Многие сборки продукта содержат оба типа деталей. Крепеж с фланцевой головкой изготавливается оголовком; фиксатор рядом с ним проштампован. Вот почему производители прессов, в том числе те, которые специализируются на оборудовании для холодной ковки, обычно предлагают оба семейства прессов, чтобы заводы могли покрыть всю номенклатуру материалов.
Литье создает детали путем затвердевания жидкого металла в форме, что обеспечивает сложную внутреннюю геометрию, но создает риск пористости, изменчивость механических свойств и необходимость существенной механической обработки функциональных поверхностей. Холодная высадка — твердотельный процесс: сохраняется первоначальная зернистая структура проволоки, а поток зерна повторяет контур детали.
В результате деталь, изготовленная методом холодной штамповки, имеет более высокую прочность, вязкость и усталостную прочность по сравнению с отлитой деталью из того же материала и размера. Компромисс — геометрическая свобода. Отливки могут быть извилистыми, полыми и очень детализированными. Детали с головкой, по сути, являются вариациями цилиндра: головки, хвостовики, гнезда, фланцы и формы привода. Для небольших крупносерийных деталей, таких как клеммы, штыри, вставки и розетки, холодная высадка почти всегда превосходит литье по стоимости за штуку, консистенции и механическим характеристикам.
Машины холодной высадки производят подавляющее большинство крепежных изделий в мире, а также длинный список инженерных компонентов, которые большинство потребителей никогда не видят.
Более крупные автомобильные и промышленные детали, такие как сверхпрочные шпильки, анкерные болты и трубопроводная арматура, изготавливаются на вертикальных коленно-рычажных прессах холодной ковки, которые обеспечивают жесткость и тоннаж, необходимые для обратной экструзии и сильной высадки. Если ваш ассортимент продукции включает в себя как мелкие крепежные детали, так и более крупные фасонные детали, то обычно несколько машин работают параллельно, а не проталкивают все детали через одну линию негабаритного размера. 400-тонный коленно-рычажный пресс может производить подвесные болты утром и тяжелые клеммные заготовки во второй половине дня, но только тогда, когда пространство штампа, ход и окно подачи охватывают оба семейства.
 BLKP-850 Мощный коленно-рычажный пресс для высоконагруженной холодной ковки Эта машина, рассчитанная на нагрузку 8500 кН, со сверхжесткой рамой и балкой толщиной 180 мм, сохраняет стабильную производительность при непрерывной работе в тяжелых условиях и идеально подходит для компонентов автомобилей и тяжелого машиностроения, требующих обратной экструзии и сильной высадки. Посмотреть продукт →
Выбор подходящего станка — это баланс между требуемой силой, геометрией детали, материалом, скоростью и бюджетом. Начните с семейства деталей, а не с брошюры, и ответьте на следующие вопросы:
Структура кадра также является фактором принятия решения. Прессы открытого типа с С-образной рамой доступны и доступны по цене для более легких работ. Прессы закрытого типа с О-образной рамой имеют жесткую, симметричную конструкцию, устойчивую к прогибам и опрокидыванию, что важно для высокой производительности и высокой точности холодной штамповки. При очень высокой деформации закрытый двухточечный или эксцентриковый привод равномерно распределяет усилие по направляющим и защищает как инструмент, так и раму от эксцентрических нагрузок.
Крупные проекты также требуют длительного подхода. Если деталь необходимо извлечь из глубоких штампов или если длина экструзии большая, ограничивающими факторами становятся диапазон хода и высота закрытия. Не оценивайте машину только по тоннажу; убедитесь, что пространство штампа, ход ползуна и окно подачи соответствуют всему семейству деталей, включая будущие варианты.
Тоннаж — это наиболее часто упоминаемая цифра для машин холодной высадки, однако она также чаще всего применяется неправильно. Требуемая формирующая сила представляет собой произведение прогнозируемой площади деформации и напряжения течения материала, модифицированного трением и геометрической избыточностью.
Для осадки головки низкоуглеродистой стали напряжение течения при умеренной деформации находится в пределах от 800 до 1200 МПа. Для обратной экструзии или для легированной стали оно может превышать 1800 МПа. В качестве простого примера: при высадке головки диаметром 20 мм из проволоки диаметром 10 мм конечная площадь головки составляет около 314 квадратных миллиметров. При напряжении течения 1000 МПа для этого потребуется усилие примерно 314 кН, или около 32 метрических тонн. Та же самая головка с глубоким гнездом, образованным методом обратной экструзии или изготовленная из легированной стали, может потребовать в два-три раза большего усилия.
В таблице ниже приведены ориентировочные диапазоны диаметров проволоки в зависимости от класса машины для углеродистых сталей; Фактические значения зависят от сложности детали, состояния материала и смазки.
| Класс машины | Типичный диапазон диаметров проволоки | Типичное применение |
|---|---|---|
| 25-60 т | 1-6 мм | Гвозди, маленькие шурупы, заклепки |
| 60-160 т | 4-12 мм | Машинные винты, болты, штифты |
| 160-400 т | 8-20 мм | Сверхпрочные болты, шпильки, автомобильные компоненты |
| 400-850 т | 15-35 мм | Крупный крепеж, кованые заготовки, высокодеформированные работы. |
Для вертикального пресса холодной ковки среднего размера тип BLKP650 с усилием 6500 кН является распространенным выбором, когда глубина штамповки большая и ход должен оставаться сбалансированным при большой нагрузке. Выбор размера, превышающего ваши текущие потребности, обычно является разумным, поскольку семейства продуктов имеют тенденцию со временем расширяться в сторону большего диаметра проволоки.
 Перекидной пресс BLKP-650 для глубокой холодной ковки и стабильного хода Этот пресс с усилием 6500 кН и ходом давления 8 мм обеспечивает контролируемую формовку толстостенных деталей, оснащен встроенной эжекторной системой и системой определения нагрузки для надежной работы при глубоком сжатии. Посмотреть продукт →
Оснастка определяет реальную стоимость детали в холодной высадке. В комплект матрицы входят вставки, пуансоны, корпуса гильз, штифты и съемники. Для крупногабаритных заготовок стали стандартным выбором являются вставки из карбида вольфрама, закрепленные в стальных термоусадочных корпусах. Твердосплавные вставки обычно служат от 500 000 до 2 000 000 деталей на полость между заточками для деталей из низкоуглеродистой стали. Пуансоны изнашиваются быстрее, особенно при обратной экструзии, где контактное давление очень велико; многие пуансоны имеют титановое или керамическое покрытие для продления срока службы.
Смазка не является обязательной. Отраслевым стандартом для стали является конверсионное покрытие из фосфата цинка, за которым следует стеаратная смазка. Обычные масляные пленки не могут выдержать контактного давления при холодной экструзии, а результатом недостаточной смазки является истирание и налипание на матрицах в течение нескольких минут. Для нержавеющей стали требуется оксалатное или подобное конверсионное покрытие, а для алюминия и латуни можно использовать более легкие масла.
Все эти неисправности связаны с центровкой и жесткостью машины. Пуансон и матрица должны оставаться концентрическими с точностью до нескольких микрон, а ползун не должен наклоняться под нагрузкой. Жесткая рама, точные гибки и хорошо продуманная система смены штампов соответствуют номинальному тоннажу.
Поскольку машина холодной высадки работает на высокой скорости, контроль качества должен быть непрерывным и автоматическим. Ожидание результатов автономной выборки может привести к появлению десятков тысяч дефектных деталей еще до того, как проблема будет обнаружена.
Первой линией защиты является система контроля нагрузки машины. Современные прессы холодной штамповки отслеживают нагрузку на салазки при каждом ходе с помощью тензодатчиков, установленных на раме. Когда кривая нагрузки выходит за пределы определенного окна, машина автоматически останавливается. Это позволяет обнаружить отсутствующий пуансон, застрявшую проволоку или сломанную матрицу за один или два цикла, что предотвращает каскад отходов.
Проверка размеров выполняется как в автономном режиме, так и в режиме реального времени. В автономном режиме инспекторы измеряют диаметр головки, высоту головки, длину хвостовика, глубину гнезда и биение резьбы на выборочной основе. Линейные оптические измерительные системы могут проверять 100 процентов деталей со скоростью несколько сотен деталей в минуту, отбраковывая детали, выходящие за пределы допуска, без замедления линии.
Проверка твердости важна для деталей, окончательная прочность которых зависит от наклепа. Зоны холодной штамповки должны соответствовать минимальным требованиям по твердости и растяжению, и план испытаний должен быть ориентирован именно на эти зоны. Для автомобильной и регулируемой промышленности ожидаются исследования возможностей процесса с использованием Cp и Cpk. Холодная высадка обеспечивает высокую производительность, когда штампы свежие и машина стабильна, но производительность снижается по мере износа штампов, поэтому интервалы замены инструмента должны основываться на измеренном смещении, а не на привычке.
Экологичность при обработке металлов давлением обычно обсуждается с точки зрения энергопотребления печи и выбросов парниковых газов. Холодная высадка позволяет полностью избежать нагрева, что является его самым сильным экологическим преимуществом.
Холодная высадка каждой детали потребляет только механическую энергию пресса, то есть часть энергии, необходимой для нагрева заготовки при горячей ковке или для вращения обрабатывающего шпинделя в течение нескольких минут. Эффективность использования материалов добавляет еще одно измерение: за счет вытеснения металла, а не его резки, холодная высадка снижает как выбросы покупного сырья, так и затраты на обработку и переработку стружки.
Завод, который переводит крупносерийный крепеж с механической обработки на холодную высадку, обычно получает следующие результаты:
Эти выгоды реальны и измеримы, но они вытекают из правильного выбора процесса, а не из маркетинговых заявлений. Для производителя с большим объемом крепежа или компонентов машина холодной высадки является одним из наиболее энергоэффективных доступных вариантов обработки металла.
Капитальные затраты — это лишь видимая часть инвестиций в холодную высадку. Общая стоимость владения включает в себя машину, оснастку, установку, коммунальные услуги, техническое обслуживание, время переналадки и стоимость ошибок качества. Реалистичная бюджетная модель охватывает все из них.
Инструменты — это постоянные затраты, которые зависят от объема и твердости материала. Разумно закладывать от 5 до 15 процентов стоимости станка в год на пластины, пуансоны и перешлифовку, при этом верхний предел этого диапазона связан с деталями из нержавеющей стали или сильно экструдированными деталями. Техническое обслуживание скромное, но не незначительное: системы смазки, фильтры, направляющие и уплотнения требуют регулярного внимания, а пресс, работающий двадцать четыре часа в сутки на высокой скорости, ежегодно потребляет изнашиваемые детали.
Расчет окупаемости обычно фокусируется на себестоимости единицы продукции. Рассмотрим болт, производство которого механической обработкой обходится в 0,05 доллара, а на линии холодной высадки — 0,02 доллара. При десяти миллионах штук в год ежегодная экономия в 300 000 долларов окупает покупку машины среднего размера в течение нескольких лет. Если ассортимент продукции включает в себя несколько типоразмеров машин, коэффициент использования становится определяющим фактором результата. Машину, которая работает только в одну смену при тридцатипроцентной загрузке, труднее оправдать, чем машину, которая работает в три смены при восьмидесятипроцентной загрузке.
Стоимость перехода — наименее заметная позиция. Замена штампа, занимающая два часа на машине, совершающей сотни ударов в минуту, обходится дорого из-за потери производительности. Машины, предназначенные для быстрой смены матрицы, с гидравлическим зажимом и предустановленными инструментальными картриджами, быстро восстанавливают свою производительность при небольших размерах партий.
Машина хороша настолько, насколько хороша компания, которая ее проектирует, производит и поддерживает. Техническая комплексная проверка должна охватывать четыре области, прежде чем вы подпишете заказ.
Компания Zhejiang Bolun High-Precision Machinery, например, потратила два десятилетия на создание оборудования для обработки металлов давлением и осуществляет полную производственную цепочку от проектирования и обработки основных компонентов до окончательной сборки. Компания публикует свой полная линейка продуктов открыто, а названия продуктов описывают предполагаемое применение, а не скрывают его. Прозрачный машиностроитель покажет вам свой завод, протоколы испытаний и систему качества, даже если вас об этом не спросят.
Несколько тенденций меняют то, что сегодня покупатели должны ожидать от машин холодной высадки.
Формовка с сервоприводом — самое большое изменение. В сервопрессе не используются маховик и сцепление; вместо этого серводвигатели приводят в движение направляющую напрямую или через рычажное соединение с движением, управляемым программным обеспечением. Программа формования может включать медленный контакт, быстрый подход, задержку в нижней мертвой точке и контролируемое извлечение. При многоэтапной холодной штамповке это снижает вибрацию, продлевает срок службы штампа и сокращает время отсутствия формовки. Некоторые производители прессов теперь комбинируют сервопривод с коленно-рычажным механизмом, чтобы получить как программируемость, так и высокое усилие вблизи нижней мертвой точки, необходимое для холодной ковки.
Цифровой мониторинг распространяется от штамповки к холодной формовке. Машины создают полную кривую хода нагрузки для каждой детали, а программное обеспечение изучает нормальную кривую, а затем отмечает отклонения в режиме реального времени. Эта возможность становится стандартным механизмом обеспечения качества на автоматических высокоскоростных линиях, поскольку она улавливает износ инструментов до того, как продукция выйдет за пределы допуска.
Автоматизация развивается на уровне обработки материалов. Загрузчики рулонов, выпрямители проволоки с замкнутым контуром, автоматические устройства смены матриц и упаковочные устройства на конце линии обычно интегрируются в комплектные ячейки. Робот теперь может без участия оператора переносить теплые или холодные заготовки между тяжелым ковочным прессом и обрезным прессом.
Практический вывод для покупателей заключается в том, что новая машина холодной высадки должна быть готова к использованию цифровых технологий. Мониторинг нагрузки, удаленная диагностика и сохраненные наборы параметров напрямую приводят к уменьшению количества дефектов, более быстрой перенастройке и снижению эксплуатационных затрат на протяжении всего срока службы машины.
Машина холодной высадки является одним из наиболее эффективных производственных инструментов на производстве. Он превращает спиральную проволоку в готовые крепежные детали и конструктивные детали на высокой скорости, с минимальными отходами, повышенной прочностью и превосходной повторяемостью. Но его экономика зависит от объема, правильного определения тоннажа, подходящего инструмента и умелого производителя оборудования.
Прежде чем покупать, точно определите семейство деталей, рассчитайте необходимые силы формовки, запланируйте расходы на оснастку как текущие расходы и посетите производителя, чтобы увидеть контроль качества на практике. Правильно выбранная машина холодной высадки работает десятилетиями и становится самой дешевой станцией на вашем производстве. Плохо выбранный вариант — дорогое напоминание о пропущенной спецификации. Разница в подготовке.
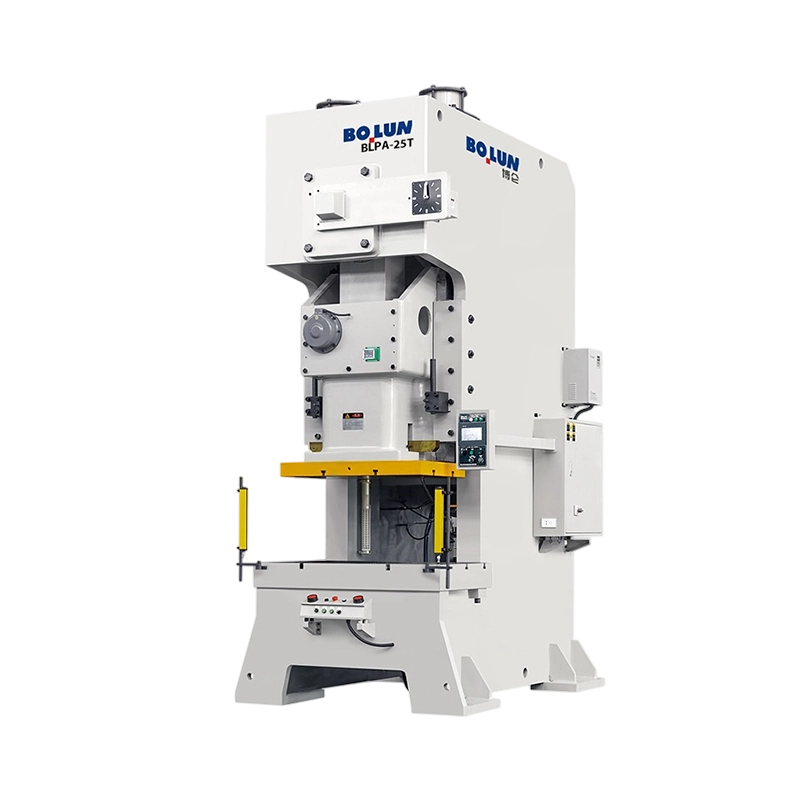


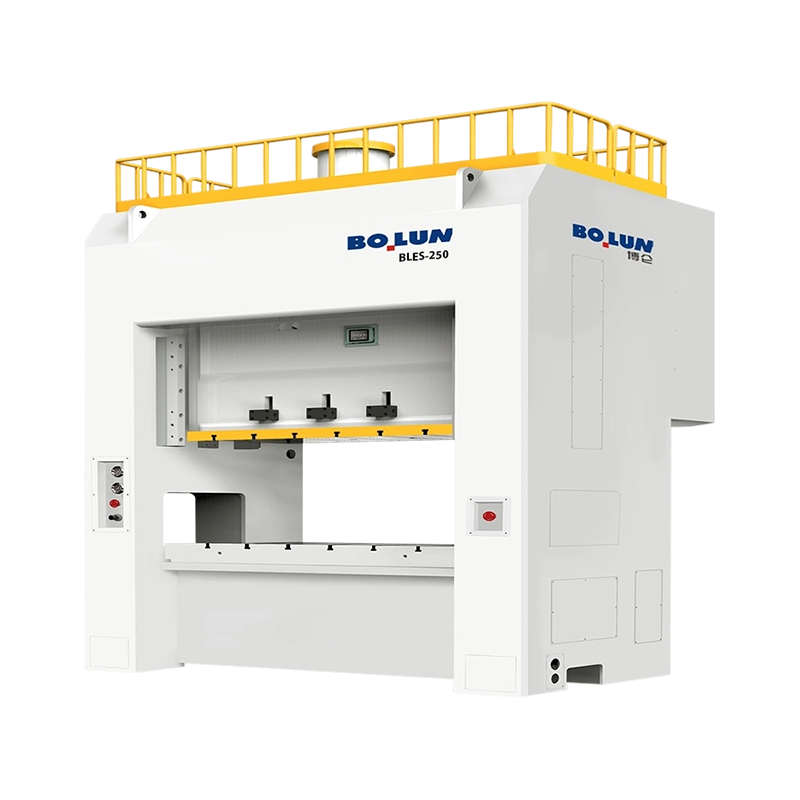
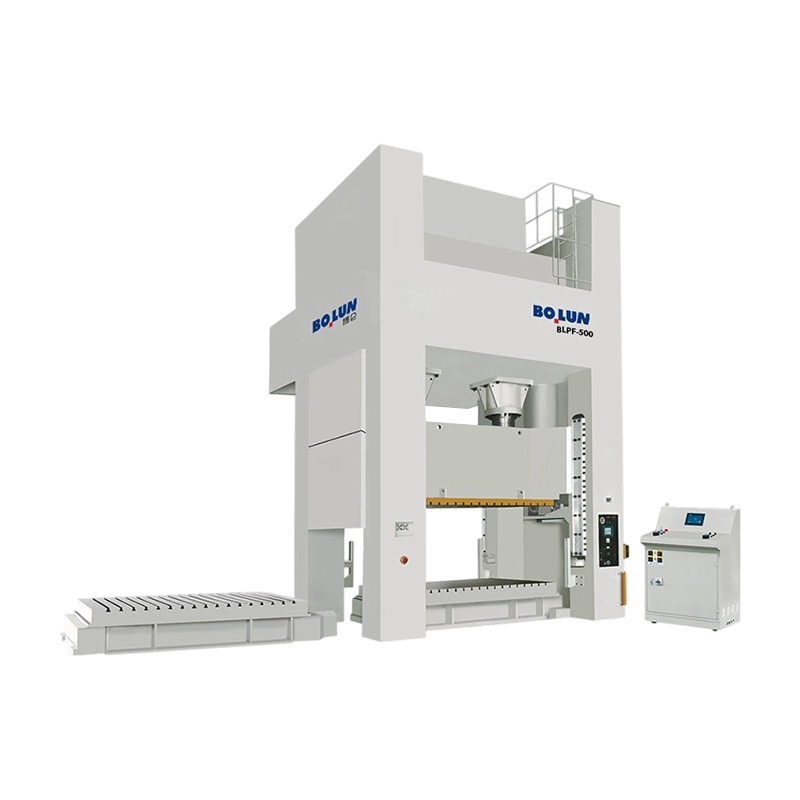
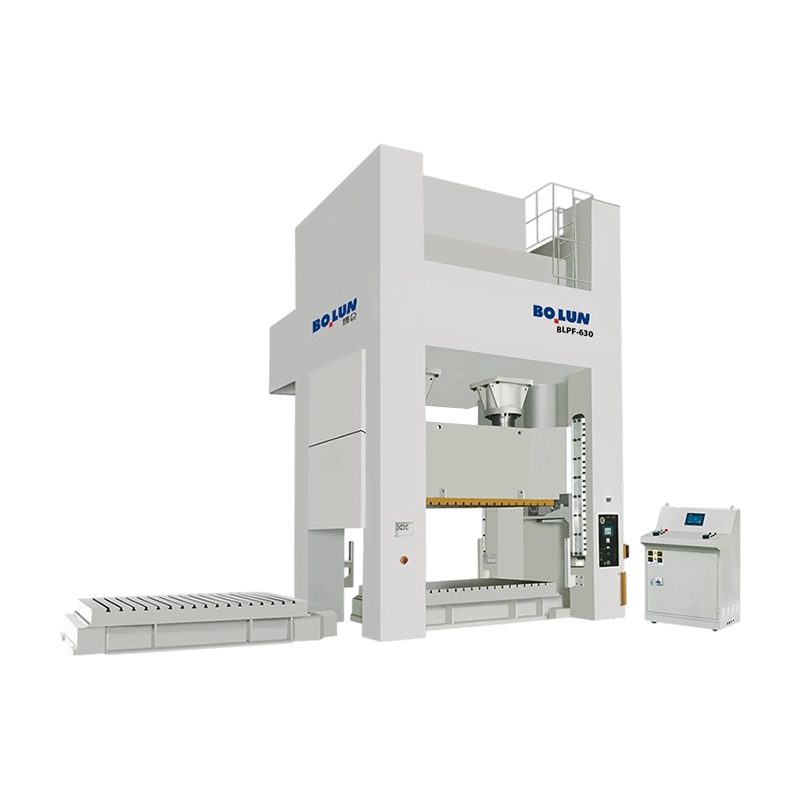
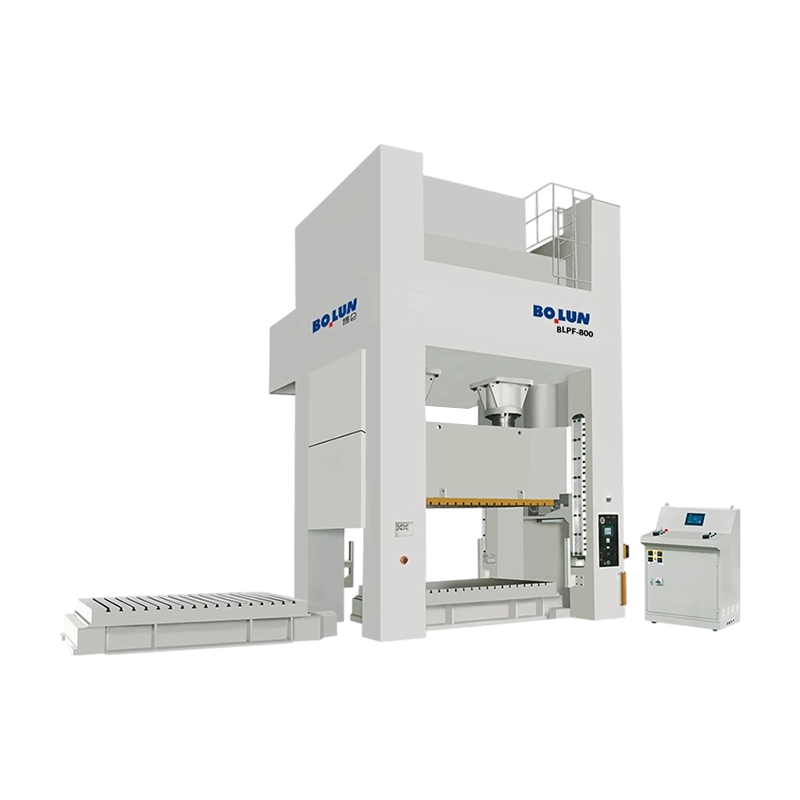
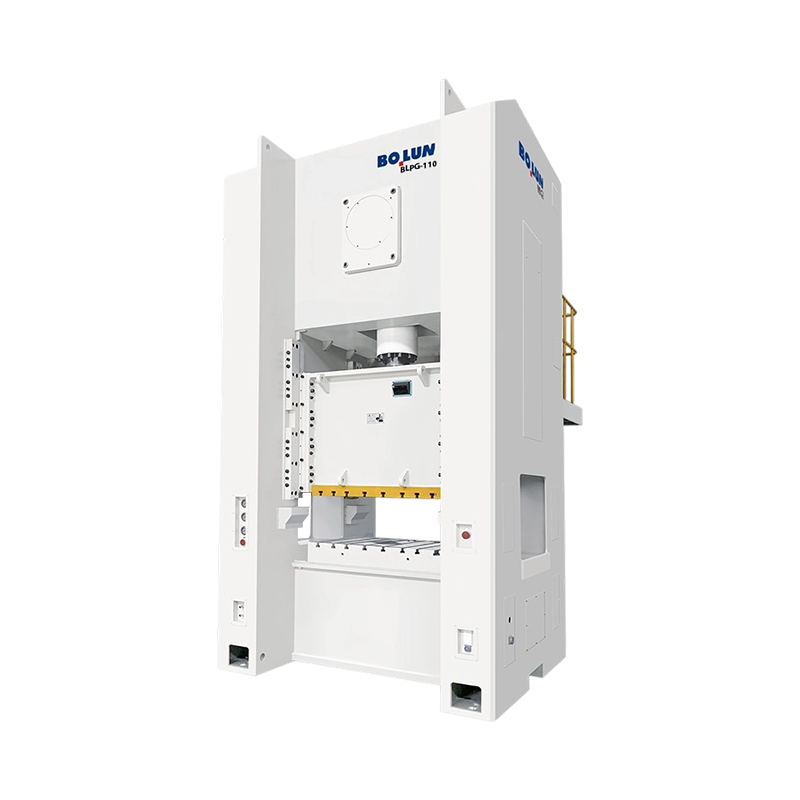
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

