
Завод крепежных изделий в Тайчжоу получает запрос от поставщика автомобильной продукции первого уровня: 8 миллионов винтов с головкой под торцевой ключ класса 10.9, поставленных в течение четырнадцати месяцев. Маршрут обработки на заводе слишком медленный, потери материала слишком велики, а свойства текучести нарезанной резьбы не удовлетворяют требованиям усталости. Через неделю завод подписывает заказ на оснастку для пресса холодной штамповки.
Эта последовательность повторяется тысячи раз по всей отрасли. Когда объемы производства растут, а соотношение стоимости материалов к трудозатратам велико, ответом является холодная штамповка, и машина, которая ее выполняет, пресс для холодной штамповки, оказывается семейством прессов с очень специфическими механическими характеристиками, а не единой общей конструкцией.
Вкратце: пресс для холодной штамповки — это машина для формовки металлов, которая формирует заготовки или проволоку при комнатной температуре с использованием набора штампов и высокой сжимающей силы, а его наиболее эффективной конфигурацией для тяжелых работ является пресс с коленно-рычажным приводом, который увеличивает усилие в нижней части хода. В оставшейся части статьи объясняется, что это значит, каковы распространенные варианты, как их сравнивать и как подобрать размер для реальной детали.
Пресс для холодной штамповки — это пресс-машина, которая применяет сжимающую силу к металлу при температуре окружающей среды, заставляя материал пластически течь в полость штампа. Этот процесс не приводит к образованию сколов, не требует нагрева заготовки и при сильной деформации классифицируется как холодная ковка. Экструзия, высадка, чеканка и глажка — все это типичные операции. Термин «пресс холодной штамповки» используется как взаимозаменяемый термин «пресс холодной штамповки» во многих каталогах оборудования.
Вывод на первом месте: если ваша деталь представляет собой болт, заготовку гайки, обойму подшипника, шаровую шпильку, электрический разъем или любой симметричный компонент, производимый в объемах более 50 000 штук в год, холодная штамповка почти всегда будет производить ее быстрее, с меньшими затратами материала и с лучшими механическими свойствами, чем механическая обработка. Пресса является основой этой экономической логики.
Три факта определяют экономическое обоснование. Во-первых, выход материала: при холодной ковке используется на 20–40 процентов меньше материала, чем при механической обработке той же готовой детали, поскольку металл смещается, а не удаляется. Во-вторых, производительность: один пресс холодной штамповки производит детали со скоростью от 20 до 200 ходов в минуту, в зависимости от размера детали и типа машины. В-третьих, прочность: поскольку поток зерна непрерывен вдоль контура детали, а не разрезается, усталостные характеристики улучшаются в заметной степени, часто на 20–30 процентов при испытаниях на усталость по сравнению с деталями, обработанными механической обработкой.
Есть еще граничные условия. Холодная штамповка требует, чтобы материал был достаточно пластичным, чтобы деформироваться при комнатной температуре. В практическом списке доминируют низко- и среднеуглеродистые стали, легированные стали, пригодные для отжига, нержавеющие стали серии 300, алюминиевые сплавы до средней прочности и медные сплавы. Высокоуглеродистые или хрупкие материалы не являются кандидатами. Усилие прессования также должно быть высоким по сравнению с штамповочным прессом того же размера, а конструкция машины должна быть соответственно жесткой. Вот почему покупатель воспринимает «пресс холодной штамповки» как специальную категорию оборудования, а не как обычный пресс. Для более глубокого взгляда на взаимосвязь между процессами см. нашу отраслевую заметку по адресу: что делает пресс для холодной ковки прежде чем сравнивать модели, ведь тот же производитель, что производит штамповочные прессы, может построить отдельную коленно-рычажную линию для холодной обработки.
Принцип работы механического пресса для холодной штамповки по своей сути прост. Маховик запасает энергию вращения. Сцепление передает эту энергию зубчатой передаче, а шестерни приводят в действие механизм, который преобразует вращение в возвратно-поступательное движение салазок. Слайд несет в себе удар; матрица крепится на подставке или станине. Во время цикла пресса пуансон входит в полость матрицы и заставляет заготовку принять желаемую форму.
Отличительной переменной является механизм, который преобразует вращение в движение скольжения. В стандартном кривошипном прессе используется коленчатый вал: ползун движется быстрее в середине хода и замедляется вблизи нижней мертвой точки, а доступное усилие постепенно возрастает до максимума очень близко к нижней точке. В коленно-рычажном прессе используется набор звеньев, расположенных таким образом, что при вращении кривошипа звенья почти выпрямляются в нижней части хода. На этом заключительном этапе механическое преимущество становится огромным: относительно небольшая сила зубчатой передачи умножается на очень большую силу на ползуне.
Такое механическое устройство обеспечивает именно ту кривую силы, которая необходима для холодной штамповки. Высадка, выдавливание вперед и чеканка требуют максимального усилия на последних нескольких миллиметрах хода, после того как материал заполнил матрицу и затвердел. коленно-рычажный пресс обеспечивает высокую нагрузку на заключительном участке хода, сохраняя при этом низкую скорость салазок в точке контакта. Низкая скорость при контакте означает более длительный срок службы матрицы и больше времени для течения материала вместо разрушения.
Вторым преимуществом является характеристика «сбалансированного хода», о которой часто упоминается в технических характеристиках коленно-рычажных прессов. Поскольку геометрия коленно-рычажного механизма равномерно распределяет контактную скорость и ускорение по рабочей зоне, пресс не врезается в заготовку так резко, как кривошипный пресс того же тоннажа. Это уменьшает удары по раме и часто коррелирует с лучшей стабильностью размеров всей партии.
Есть еще энергетический аспект. Размер маховика рассчитан на передачу энергии формовки без чрезмерного падения скорости. При непрерывной работе двигатель повторно ускоряет маховик между ходами. Если двигатель не может восстановить достаточно энергии за отведенное время, пресс останавливается при номинальном тоннаже ниже номинального значения, указанного на паспортной табличке. Именно по этой причине линия холодной ковки должна оценивать энергоемкость в джоулях за ход, а не только в тоннаже, к чему мы вернемся в разделе технических характеристик.
Многие цеха начинают с кривошипного пресса общего назначения, пытаются выполнить операцию холодной экструзии и сообщают о поломке штампа, ударах рамы или недостаточном усилии в конце хода. Различия не являются тонкими.
Кривошипный пресс развивает силу, примерно равную синусу угла кривошипа. Ползун достигает максимальной скорости в середине хода и максимального усилия только примерно за 15–30 градусов до нижней мертвой точки. Рабочая энергия передается в течение короткого окна. В коленно-рычажном прессе, напротив, используются выпрямляющие звенья для создания высокой силы на протяжении всей нижней части хода, обычно от 40 до 60 градусов поворота кривошипа. Полезная зона формования длиннее, и сила доступна там, где фактически происходит работа.
На практике это меняет каждое технологическое решение: в конструкции инструмента можно использовать более медленную скорость потока материала при высоком давлении; матрица нагружена более равномерно; Пресс может выдерживать непрерывные сильные удары с более высокой частотой хода без того же уровня вибрации. В таблице ниже приведены различия, которые инженер-технолог должен проверить перед выбором пресса для холодной обработки.
| Критерии | Кривошипный пресс | Переключить нажатие | Гидравлический пресс |
|---|---|---|---|
| Усилие вблизи нижней мертвой точки | Высокий только в последних 15-30 градусах. | Высоко над более длинным нижним сегментом хода | Полная сила в любом положении слайда |
| Скорость скольжения при контакте с матрицей | Относительно высокий | Низкий и контролируемый | Регулируемый, обычно низкий |
| Частота ударов | Высокая (от 60 до 200 изображений в минуту для небольших рамок) | Средне-высокая (от 30 до 80 изображений в минуту для тяжелых рамок) | Низкая (от 5 до 30 шт./мин для формовки) |
| Доставка энергии | Маховик, умеренный | Маховик, высокоэффективный в нижней мертвой точке | Поток насоса непрерывный, но медленнее |
| Лучше всего подходит для | Заготовка, гибка, неглубокая вытяжка | Высадка, экструзия, чеканка, тяжелая холодная ковка. | Глубокие компоненты, короткие отрезки, переменные профили усилий |
Холодная штамповка — это семейство процессов, поэтому семейство машин также разнообразно. Выбор правильного типа обычно зависит от скорости производства, размера детали и профиля силы. Четыре приведенные ниже конфигурации охватывают подавляющее большинство промышленных установок.
Механический коленно-рычажный пресс используется по умолчанию для изготовления компонентов автомобильной промышленности и производства крепежных изделий: шариковых шпилек, фиксаторов клапанных пружин, заготовок шестерен и конструкционных крепежных деталей. Он сочетает в себе скорость механического пресса с высокими характеристиками нижнего усилия, описанными выше. Диапазон усилий, охватывающий большинство деталей, составляет от 100 до 1000 тонн с длиной хода от 50 до 200 мм. Для деталей большого объема один коленно-рычажный пресс чрезвычайно эффективен, поскольку время цикла короткое, а процесс полностью автоматический после подачи деталей.
Гидравлические прессы имеют другое преимущество: они не ограничены фиксированной кривой движения ползуна. Скорость скольжения и время задержки можно запрограммировать для всего хода, а полное усилие доступно в любом положении, а не только вблизи нижней мертвой точки. Это важно для длинных вытяжек вперед и для компонентов с глубокими деталями, где деформация начинается на ранних стадиях хода. Цена — скорость и энергоэффективность. Гидравлические прессы работают со скоростью, составляющей долю ходов в минуту, чем коленно-рычажный пресс, а насосная система постоянно потребляет электроэнергию, даже когда пресс простаивает между производственными циклами.
Эмпирическое правило из реальной практики ценообразования: если деталь может быть изготовлена с рабочим ходом 50 мм, а годовой объем превышает примерно 100 000 штук, механический коленно-рычажный пресс обеспечит наименьшую стоимость детали. Гидравлические машины имеют экономический смысл, когда размеры партий небольшие, детали длинные или инструменты нуждаются в гибкости для работы с разными штампами с разными уровнями силы на одном станке.
Сервопрессы заменяют маховик и сцепление одним или несколькими большими серводвигателями, подключенными к трансмиссии. Программное обеспечение управляет движением слайда; пользователь может запрограммировать быстрый подход, медленное нажатие, задержку в нижней мертвой точке и быстрый возврат. При холодной штамповке сервоуправление снижает скорость контакта почти до нуля, увеличивая срок службы штампа и допуск детали еще на один шаг к улучшению. Сервопрессы изначально стоят дороже, а электрическая система должна справляться с пиками энергии как на входе, так и на выходе двигателя. Для прецизионных компонентов коленно-рычажные прессы с сервоприводом являются наиболее эффективным вариантом, и тот же завод, который производит стандартные механические прессы, часто предлагает версию с сервоприводом для всей своей линейки продукции. Принцип привода также упрощает настройку штампа, поскольку ползун можно перемещать и позиционировать без необходимости циклического выполнения полного хода.
Для крепежа предпочтительной машиной является вовсе не одностанционный пресс, а многопозиционный станок холодного формования, часто называемый холодным прессом. Проволока подается из катушки, выпрямляется, обрезается до нужной длины, проходит через две-шесть матриц и на нескольких станциях высаживается в заготовку для болта, винта, гайки или специальной формы. Скорость производства мелких крепежных изделий достигает нескольких сотен деталей в минуту. Усилие формовки на станцию ниже, чем при одной тяжелой операции высадки, поэтому высокий годовой объем может оправдать использование этой машины даже при относительно небольшом тоннаже на станцию.
Логику выбора можно сформулировать одним предложением: однопозиционные коленно-рычажные прессы обрабатывают крупные или сложные детали; производители многостанционных формовочных машин владеют миром небольших и объемных крепежных изделий; гидравлические прессы охватывают длинноходовую или короткосерийную работу; сервопрессы улучшают условия оснастки и стабильность процесса всех предыдущих типов.
Когда на стол попадает цитата для прессы, в ней указаны заводская табличка с указанием тоннажа, хода, скорости хода, площади стола и высоты закрытия. Для пресса холодной штамповки покупатель должен проверить второй набор параметров, которые определяют, будет ли машина действительно формировать деталь изо дня в день.
Табличка тоннажа не является единым универсальным числом. Большинство механических прессов оценивают тоннаж по положению выше нижней мертвой точки, обычно 5 мм для прессов меньшего размера и от 10 до 13 мм для более крупных промышленных рам, в соответствии с общими соглашениями, используемыми в JIS и других стандартах прессов. Усилие вблизи нижней мертвой точки превышает номинальное значение, но только в пределах рабочего хода. Сравнивая предложения разных поставщиков, попросите кривую силы: полезный тоннаж на высоте закрытия вашей матрицы имеет большее значение, чем максимальный вес в мертвой точке.
Операции холодной штамповки делятся по требованию к ходу. Для высадки и чеканки необходим короткий ход, часто от 30 до 60 мм, поскольку деформация концентрируется в последних миллиметрах. Преимущества экструзии вперед заключаются в более длинном ходе, от 100 до 200 мм, что позволяет учесть длину детали и ход пуансона. Частота хода указывает максимальное количество непрерывных циклов в минуту. Тяжелый коленно-рычажный пресс с усилием от 260 до 400 тонн обычно обеспечивает скорость от 25 до 40 стежков в минуту; Пресс от 60 до 110 тонн для более мелких компонентов может работать со скоростью от 40 до 70 стежков в минуту. Проверьте скорость при фактической длине хода, поскольку в некоторых спецификациях указаны значения только при минимальном ходе.
Усилие холодной штамповки является постоянным и сильным, в отличие от вырубки, при которой нагрузка разрушается при разрушении материала. Рама должна противостоять прогибу в двух направлениях: вертикальному сжатию и угловому опрокидыванию при нецентральных нагрузках. Прессы с закрытой рамой обладают естественно высокой жесткостью; Прессы с открытой рамой заметно прогибаются и рекомендуются только тогда, когда формовочная нагрузка невелика или сосредоточена. Обычным эталоном качества является угловое отклонение менее 1/10000 рад при номинальной центральной нагрузке, измеренной на поверхности скольжения. Если в таблице данных это значение не указано, справедливо спросить.
Встроенные восьмигранные направляющие являются обычным решением для прецизионных прессов; В некоторых тяжелых коленно-рычажных прессах используются направляющие пластины с бронзовой облицовкой, которые можно регулировать для игры. Более плотная направляющая удерживает пуансон на одном уровне с матрицей при каждом ходе и становится более важной, когда детали имеют длинные зоны экструзии или требуют выталкивания пуансона с противоположной стороны. Регулируемая высота штампа не менее важна: штампы для холодной штамповки изнашиваются, и вам потребуется увеличить высоту закрытия при доработке инструмента.
Энергия маховика, доступная за один ход, во многих случаях является характеристикой, определяющей пресс перед тоннажем. Энергию деформации холоднокованой детали можно рассчитать по площади под кривой силы-перемещения. Для типичного компонента среднего размера это значение составляет от 5 до 30 кДж за ход. Пресс должен подавать как минимум это количество с запасом хода около 30 процентов, а двигатель должен повторно ускорять маховик почти до полной скорости между ходами. Простой метод – подтвердить три цифры: номинальную энергию за ход в кН·м, что равно кДж; требуемая работа с вашей стороны; и фактическая частота непрерывного хода.
Инструменты для холодной штамповки могут заклинить, если отсутствует заготовка или треснула вставка матрицы. Гидравлическая защита от перегрузки на направляющих останавливает пресс до того, как повреждение достигнет рамы. На стороне основания должна быть указана сила выбивания или выталкивания готовой детали; компонент, полученный холодной штамповкой, может застрять в штампе с силой, эквивалентной 10–20 процентам усилия формовки, и без мощного выталкивателя этап извлечения становится узким местом.
Прессы холодной штамповки — это производственные машины, и лучший способ понять, соответствует ли они планированию, — это посмотреть на детали, которые на них изготавливаются. Общим знаменателем является форма посредством пластического течения: внешняя форма определяется полостью штампа, внутренняя — пуансоном.
Автомобильный и коммерческий транспорт являются крупнейшими потребителями. Шаровые шпильки, наконечники рулевых тяг, фиксаторы клапанных пружин, фиксаторы ступиц колес, компоненты ремней безопасности, кольца подшипников, заготовки шестерен и многие высокопрочные крепежные детали в моторном отсеке изготовлены методом холодной ковки. Причина не только в материалах; это усталость. Холоднокованый шаровой палец со сплошным потоком зерна реже выходит из строя при циклическом нагружении, чем механически обработанный из той же марки.
Электронная и электротехническая промышленность появилась в списке совсем недавно. Соединители аккумуляторных батарей, шины, гнездовые контакты, сердечники реле и заготовки шестерен запирающих механизмов изготавливаются на коленно-рычажных или гидравлических прессах. Применение формования корпусов аккумуляторов представляет собой особый вариант: цилиндрические корпуса корпусов аккумуляторов вытягиваются и гладится на высокотоннажных прессах, при этом различия в точности проявляются в однородности толщины стенок.
Крепежи остаются наиболее заметным сегментом. Болты от M4 до M36, винты с головкой под торцевой ключ, шестигранные гайки, фланцевые гайки, заклепки, винты для дерева и пластика, а также детали с индивидуальной резьбой изготавливаются в многопозиционных головках для небольших размеров и на одиночных коленно-рычажных прессах для размеров, превышающих стандартные. В таблице ниже перечислены типичные окна силы, с которыми сталкивается цех при предложении компонентов, полученных холодной штамповкой.
| Категория детали | Типичный материал | Прибл. Диапазон усилий (тонны) | Типичный тип машины |
|---|---|---|---|
| Малый крепеж от M4 до M10. | 1022, 10Б21, 304 | от 10 до 60 | Многостанционный заголовок |
| Болты и гайки от M12 до M24. | 1035, 1045, 4140 | от 60 до 250 | Переключить или заголовок |
| Шаровые шпильки и детали рулевого управления | САЭ 1541, 4140 | от 100 до 400 | Переключить нажатие |
| Обоймы подшипников и заготовки шестерен | 52100, 8620 | от 200 до 600 | Переключить нажатие |
| Корпуса аккумуляторов, толстостенные трубки | Алюминиевая, стальная полоса | от 250 до 800 | Гидравлический или рычаг с закрытой рамой |
Ни один производитель не будет выбирать пресс только по таблице, но первая оценка позволяет сохранить честность разговора. Отправной точкой является расстраивающая модель. Для простой операции высадки требуемая сила равна примерно площади готовой головки, умноженной на напряжение течения материала в конце деформации, умноженное на коэффициент, учитывающий трение и форму. Коэффициент обычно составляет от двух до четырех для холодной обработки.
Вот пример реальной цитаты. Заказчик формирует шестигранную головку шириной под лыской 20 мм на заготовке диаметром 12 мм из стали AISI 1045, отожженной. Площадь шестиугольника около 346 мм². Напряжение течения 1045 после умеренной холодной обработки составляет около 800 МПа. Консервативный коэффициент 2,5 дает формирующую силу 346 мм², умноженную на 800 МПа, умноженную на 2,5, что равняется примерно 690 кН. Это 70 тонн в нижней мертвой точке. Если добавить 30-процентный запас прочности и учесть трение матрицы, рекомендуемый размер пресса составит от 100 до 110 тонн. 110-тонный коленно-рычажный пресс с открытой рамой — удобный выбор; 60-тонный пресс покажет незначительную производительность.
Прямое выдавливание оценивается по-разному. Сила зависит от степени уменьшения. Пруток диаметром 25 мм, экструдированный до диаметра 18 мм, дает уменьшение площади примерно на 48 процентов. Эквивалентная деформация рассчитывается по соотношению площадей, а для среднеуглеродистой стали давление на пуансоне, включая трение, составляет от 1200 до 1800 МПа. Умножение давления пуансона на исходную площадь поперечного сечения 491 мм² дает от 590 до 880 кН, или от 60 до 90 тонн. С учетом запаса разумным первым выбором будет машина грузоподъемностью от 130 до 160 тонн. Если выдавливание длинное, длину хода и номинальную энергию необходимо проверить отдельно.
Детали высочайшей точности добавляют второе ограничение. Когда допуск детали составляет менее 0,05 мм, жесткость пресса, направляющие салазок и температурная стабильность машины становятся более важными, чем расчет тоннажа. Закрытая рама с малым отклонением и восьмисторонней направляющей стоит дороже, но сохраняет допуск гораздо дольше в течение срока службы инструмента.
Практическим правилом цитирования является соблюдение следующей последовательности:
Если полученный тоннаж находится в пределах 20 процентов от номинала модели пресса, переходите к следующей модели. Пресс для холодной штамповки, работающий на 95 процентов своей полезной мощности, потеряет запас энергии, и в разгар дневного производственного цикла возникнут проблемы с остановками.
К тому времени, как будет ясна спецификация пресса, остается вопрос, кто его производит и в какой конфигурации. Следующие моменты основаны на сравнении нескольких предложений и на проблемах, возникающих после установки.
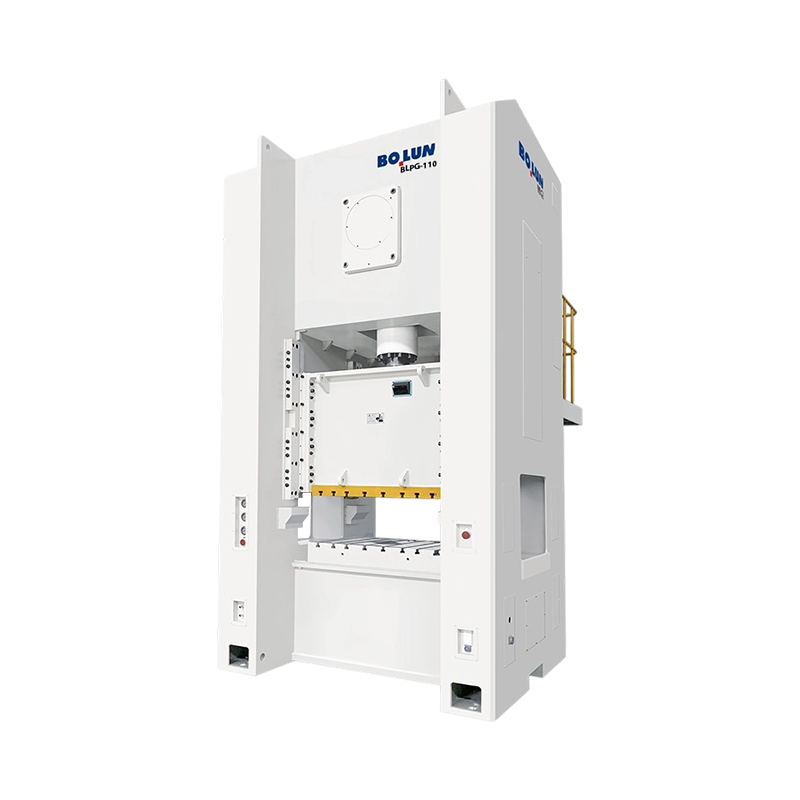
Для любой нагрузки холодной штамповки более 100 тонн отдайте предпочтение конструкции с закрытым каркасом, если позволяет бюджет. Закрытые рамы стабильны по размерам при боковых нагрузках и со временем обеспечивают более высокую точность. Если для доступа к инструментам требуется открытая рама, убедитесь, что рама снята с напряжений и что станина и направляющая обработаны одновременно, чтобы сохранить ориентировочное выравнивание. Поинтересуйтесь, продает ли поставщик одинаковую конструкцию рамы в варианте стандартной штамповки и варианте холодной ковки; разница часто заключается в более длинной направляющей, более тяжелых направляющих и усиленной станине.
Холодная штамповка оказывает сильное воздействие на привод. Мокрое многодисковое сцепление обеспечивает большую теплоемкость и является распространенным выбором при длительной высокой нагрузке; сухое сцепление приемлемо для прессов меньшего размера и коротких тиражей. Убедитесь, что пресс может непрерывно производить номинальный тоннаж с той частотой хода, которую вы планируете использовать, а не только в испытаниях с одним ходом.
Современные покупатели печатных машин ожидают программируемый логический контроллер с цветным сенсорным экраном, хранилищем для параметров настройки матрицы и монитором нагрузки, который записывает фактический тоннаж при каждом ходе. Устройство контроля нагрузки – это не роскошь: оно защищает инструмент и сообщает оператору, когда матрица изнашивается. Также убедитесь, что контроллер поддерживает тип системы подачи, будь то устройство подачи рулонов, устройство подачи прутка, систему передачи или роботизированную ячейку захвата и размещения, и что поставщик может интегрировать интерфейс автоматизации во время ввода в эксплуатацию.
Во время простоя при холодной штамповке преобладают замены штампов. Система быстрой смены матрицы, хорошо спроектированный эжектор и станина пресса с достаточным количеством Т-образных пазов значительно сокращают время наладки. Если деталь изготавливается с использованием масла или водорастворимой смазки, пресс должен иметь дренаж, поддон и дополнительное соединение для удаления тумана, необходимое для чистой компоновки ячеек.
Для машины, которая будет работать в две смены в течение многих лет, поставщик имеет такое же значение, как и технические характеристики. Ищите производителя с комплексным производством: литье каркаса дома, механическая обработка, сборочные линии и сервисная команда, которая отвечает на технические вопросы во время предпродажной подготовки. Полезной проверкой на месте является проверка того, контролирует ли поставщик прецизионную обработку суппорта и станины на одних и тех же станках, поскольку это определяет допуски параллельности, действующие на весь срок службы пресса. Компетентный поставщик также документирует свою систему управления производством и сертификаты качества, поэтому во время переговоров попросите как сертификат, так и последний аудиторский отчет.
Прессы для холодной штамповки работают тяжело, и разница между хорошо обслуживаемым и заброшенным оборудованием проявляется в сроке службы штампов и стабильности деталей в течение шести месяцев.
Ежедневные проверки касаются системы смазки: уровня масла, давления циркуляции и состояния фильтра. Тяги коленно-рычажного механизма подвергаются чрезвычайно высокому давлению на штифты, и перерыв в смазке на несколько минут может привести к необратимым повреждениям поверхностей штифтов звеньев. Практический календарь технического обслуживания выглядит следующим образом:
Наиболее распространенной поломкой при холодной штамповке является не поломка рамы, а температурный дрейф. Длительные производственные циклы выделяют тепло в коленно-рычажных подшипниках, что приводит к расширению рамы и изменению высоты закрытия. Машины, предназначенные для продолжительной холодной работы, компенсируют это автоматическим потоком смазки, который также отводит тепло, а система управления контролирует температуру рамы. Перед покупкой обсудите термическую стабильность с производителем, особенно если в цехе не поддерживается температурный режим.
Безопасность является частью эксплуатации: двуручное управление, предотвращающее повторение, световая завеса или фиксированное ограждение, а также механическая блокировка тормоза являются базовыми требованиями. Штампы для холодной штамповки выбрасывают материал с высокой скоростью, а сколы не означают отсутствие стружки; защита от летящих кусков проволоки или тумана смазки относится к той же концепции безопасности, что и сама направляющая.
Первый ответ на вопрос стоимости: прессы холодной штамповки при том же номинальном тоннаже стоят дороже, чем обычные штамповочные прессы, поскольку рама, направляющая и привод тяжелее. Второй ответ заключается в том, что экономика обычно определяется материалом и скоростью, а не ценой печатной машины.
Типичный среднетоннажный коленно-рычажный пресс для холодной штамповки в диапазоне от 160 до 400 тонн требует первоначальных капитальных затрат того же порядка, что и другие промышленные прессы этого класса, а расчет окупаемости должен включать оснастку, установку, обучение и первый комплект запасных частей. Однако эксплуатационные расходы на деталь резко падают с увеличением объема, поскольку использование материала возрастает с 40–60 процентов при механической обработке до 75–95 процентов при холодной штамповке.
Простая модель: обработанная деталь теряет 50 процентов исходного прутка в виде стружки. Если стоимость стали составляет значительную часть продажной цены, а завод производит 500 000 штук в год, то только восстановленный материал может оправдать разницу в прессе в течение двух лет, не считая времени цикла. В условиях цеха решение также включает в себя встраивание пресса в существующую производственную линию. Поэтому ответственный анализ затрат всегда основан на конкретной части, а не на общем утверждении.
При планировании капитального бюджета и пространства также следует учитывать подающее оборудование: опору для рулонов, правильную машину, устройство подачи, конвейер для лома и систему обработки деталей. На эти периферийные системы часто приходится от 20 до 35 процентов инвестиций в прессу, и они невидимы на этапе ценообразования. Покупатели, которые пропускают этот шаг, в конечном итоге получают печатную машину, работающую в одну смену, потому что операторы не могут обеспечить ее питанием.
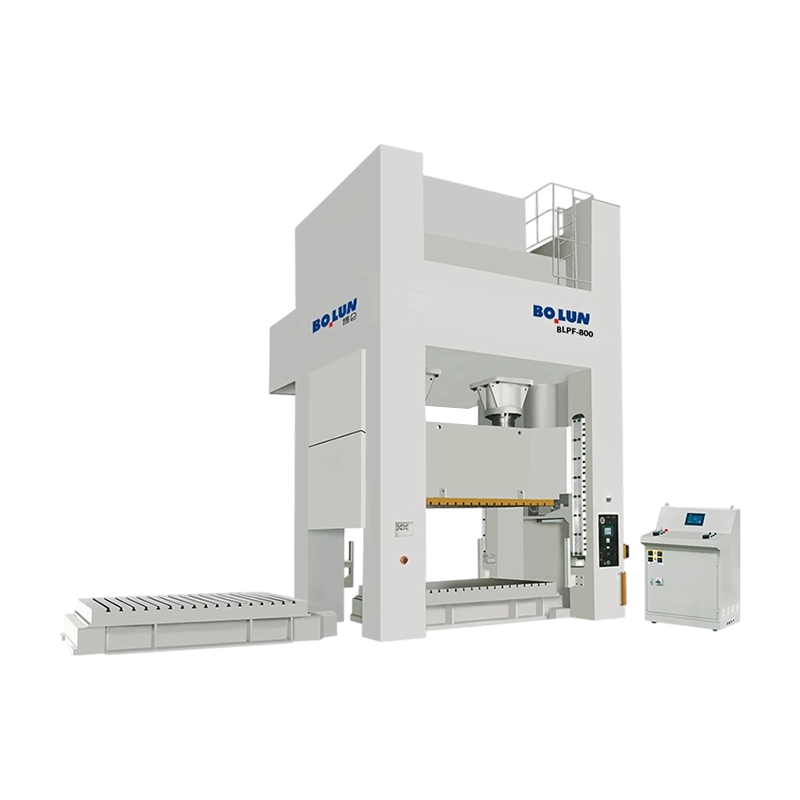
Практический способ обосновать дискуссию — рассмотреть реальное семейство продуктов, созданное специально для холодной ковки. Bolun High-Precision Machinery производит серию BLKP силовых прессов коленно-рычажного типа для холодной ковки номинальной мощностью 260, 400, 650 и 850 тонн. Эта серия является прямым примером описанных выше приоритетов проектирования: коленно-рычажный привод для высокой силы деформации, сбалансированный ход для контролируемого движения салазок и прочная конструкция рамы для непрерывной промышленной эксплуатации.
BLKP260 — модель начального уровня в тяжелой линейке. Он предназначен для операций по высадке и мелкой экструзии, где его высокая точность и стабильность коленно-рычажной системы позволяют строго контролировать размеры крупногабаритных компонентов. Заводы, производящие средние заготовки для крепежа, небольшие кольца подшипников и детали электрических соединений, обычно запускают линию холодной ковки с такой производительностью.
 BLKP-260 Прецизионный коленно-рычажный пресс для холодной ковки Этот коленно-рычажный пресс с усилием 2600 кН подходит для высокоскоростной точной формовки мелких деталей. Его пониженная скорость скольжения вблизи нижней мертвой точки обеспечивает контролируемую деформацию, что идеально подходит для описанных здесь работ по высадке и небольшой экструзии. Посмотреть продукт →
BLKP400 обеспечивает сбалансированный ход, что важно, когда материал должен проходить через более длинную полость матрицы: сила скольжения остается на детали во всей зоне формования, поэтому матрица заполняется полностью, не растрескивая углы. Это обычный выбор для шаровых шпилек, наконечников рулевых тяг, а также компонентов автомобильных тормозов и рулевого управления.
 BLKP-400 коленно-рычажный пресс для холодной ковки со сбалансированным ходом Благодаря усилию 4000 кН и шарнирному механизму эта модель улучшает подачу материала при высадке, чеканке и калибровке. Его сбалансированный ход помогает полностью заполнить более длинные полости матрицы, что является ключевым преимуществом для шаровых шпилек и компонентов рулевого управления. Посмотреть продукт →
На верхнем уровне BLKP650 и BLKP850 представляют собой машины промышленного назначения для крупногабаритных экструзионных изделий, тяжелых заготовок зубчатых колес и толстостенных формованных деталей. Высокая способность к деформации и усиленная рама поглощают повторяющиеся нагрузки, связанные с большим уменьшением поперечного сечения при постоянной скорости хода. Полная серия BLKP описана на страницах продукции Bolun, и команда инженеров по продажам может сопоставить вашу конкретную деталь с моделью после просмотра чертежа.
 BLKP-650 Сверхмощный пресс для холодной штамповки высокой деформации Эта машина с усилием 6500 кН выдерживает тяжелое сжатие и глубокую холодную ковку с ходом давления 8 мм и встроенным эжектором. Его усиленная рама и система безопасности определения нагрузки подходят для крупногабаритных профилей и толстостенных деталей в промышленных условиях. Посмотреть продукт →
Опыт Болуна подтверждает это утверждение: компания производит оборудование для обработки металлов давлением более двух десятилетий, управляет полной производственной цепочкой от проектирования и обработки основных компонентов до окончательной сборки, а также поддерживает широкий каталог прессов открытого, закрытого типа и специального назначения. Полный каталог, доступный на сайте компании, важен для покупателя, поскольку один и тот же завод может поставить не только пресс холодной ковки, но и штамповочные прессы и сервопрессы для смежных операций на одном заводе.
Пресс для холодной штамповки — это не нишевая машина; это наиболее экономичный процесс производства широкого перечня компонентов, форма которых симметрична, объемы велики и материалы достаточно пластичны. Техническим ядром является механизм переключения: он распределяет нагрузку именно там, где происходит формовка, защищает штампы, замедляя скольжение при контакте, и дает разработчику инструмента предсказуемое окно усилий. Процесс выбора начинается с оценки усилия, переходит к прозрачному сравнению определений тоннажа, хода, жесткости, энергии и направления и заканчивается партнерством с производителем, производство рамы и систему качества которого вы проверили.
Серия Bolun BLKP показывает, как выглядит современный коленно-рычажный пресс для холодной штамповки в диапазоне от 260 до 850 тонн, а более широкий каталог компании охватывает штамповочные, сервоприводы и машины глубокой вытяжки, которые обычно окружают ячейку холодной штамповки. Когда поступает чертеж детали и объем оправдывает процесс, наиболее практичным следующим шагом будет отправка чертежа и условий эксплуатации на завод для анализа времени цикла и тоннажа. Вот так покупка прессы становится производственным решением, а производственное решение становится конкурентоспособной ценовой позицией.


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

