
Руководитель производства приходит на инженерное совещание с пачкой чертежей крупногабаритного крепежа, кольца подшипника и корпуса аккумулятора. Общий вопрос: «Можем ли мы сделать их быстрее, с меньшим количеством отходов и с большей усталостной долговечностью, чем механическая обработка или горячая ковка?» Во многих случаях ответом является холодная штамповка. Холодная штамповка — это процесс формования металла при температуре ниже его температуры рекристаллизации, обычно при комнатной температуре, путем нагнетания материала в полость матрицы под высоким давлением. Он превращает простую проволоку или стержень в готовую или почти готовую деталь за считанные секунды, одновременно повышая прочность материала и сокращая отходы. Практическая задача для покупателя заключается не в том, работает ли холодная штамповка, а в том, как согласовать процесс с геометрией детали, материалом и прессом, который выполнит эту работу.
Холодная штамповка — это метод обработки металлов, при котором форма металлической заготовки или проволоки изменяется при температуре окружающей среды, без нагрева заготовки выше точки ее рекристаллизации. Металл сжимается между пуансоном и матрицей, и материал пластически принимает желаемую форму. Поскольку температура остается низкой, металл подвергается деформационному упрочнению. Это означает, что деталь становится прочнее по мере деформации, часто достигая в два-три раза предела текучести исходного материала. Этот процесс также называется холодной ковкой или холодной высадкой, в зависимости от отрасли и типа изготавливаемой детали.
Термин «холодная штамповка» является широким. На заводе по производству крепежных изделий это обычно означает устройство холодной формовки, которое берет спиральную проволоку, режет заготовку и пропускает ее через несколько штамповочных станций для производства винтов, болтов или гаек. В штамповочном цехе это может означать пресс холодной ковки, который формирует более крупные детали, такие как заготовки шестерен или валы. В контексте листового металла это может относиться к профилированию или холодной гибке. В данной статье основное внимание уделяется штамповке цельнометаллических деталей, где принимаются решения по максимальному тоннажу и техническому оснащению.
Ключевым различием между холодной штамповкой и горячей штамповкой является температура. Горячая формовка работает без рекристаллизации, поэтому металл остается мягким и может принимать сложные формы. Холодная штамповка работает при комнатной температуре или близкой к ней, поэтому металл становится более твердым и устойчивым к деформации. Это различие определяет спецификацию оборудования: прессы холодной штамповки требуют большей грузоподъемности, более жестких рам и часто более сложного профиля хода, чем прессы горячей штамповки той же мощности.
Холодная штамповка использует тот факт, что пластичные металлы могут быть постоянно изменены, когда напряжение превышает их предел текучести. Пуансон проталкивает металл в полость штампа, и материал течет по пути наименьшего сопротивления. Поскольку в процессе эксплуатации металл не рекристаллизуется, зеренная структура удлиняется, материал становится тверже. Такое деформационное упрочнение представляет собой палку о двух концах: оно увеличивает прочность, но также снижает пластичность, поэтому величина деформации за шаг ограничена.
Существует три основных режима деформации, которые определяют большинство операций холодной штамповки:
При прямой экструзии металл проталкивается через отверстие матрицы в том же направлении, что и пуансон. Заготовка помещается в контейнер, и пуансон сжимает ее с одного конца, заставляя материал течь через отверстие меньшего размера. Это стандартный способ создания валов, ступенчатых штифтов и трубчатых компонентов. Необходимое давление зависит от степени сжатия и напряжения текучести материала.
При обратной экструзии металл течет в направлении, противоположном ходу пуансона. Пуансон входит в заготовку и заставляет материал течь вверх вокруг пуансона, образуя чашку или трубчатую форму. Это обычное явление для изготовления полых деталей, таких как шестигранные головки, корпуса аккумуляторов и автомобильные плунжеры. Обратная экструзия может создавать глубокие полости с небольшими отходами материала, но для этого требуется очень жесткий пресс, поскольку пуансон испытывает высокую сжимающую нагрузку.
расстраивает is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Для большинства холодноштампованных деталей требуется сочетание этих режимов. Например, типичная застежка использует высадку для формирования головки, выдавливание вперед для создания хвостовика и, возможно, операцию обрезки или заострения на конце. Пресс должен обеспечивать правильное усилие, ход и скорость для каждой станции, поэтому конструкция машины имеет такое же значение, как и инструменты.
Холодная штамповка на многостанционном формовочном станке следует повторяющемуся циклу, который удивительно единообразен для разных семейств деталей. Понимание цикла помогает покупателю оценить, что должна предложить печатная машина.
Скорость цикла измеряется в ударах в минуту или частях в минуту. Высокоскоростной гайкоформатор может работать со скоростью от 200 до 400 деталей в минуту, тогда как тяжелый пресс для холодной ковки крупных деталей может работать со скоростью всего от 20 до 60 ходов в минуту. Конструкция пресса, сцепление и система управления должны быть выбраны в соответствии с требуемым профилем скорости и нагрузки.
Люди используют эти три термина практически как синонимы, что вызывает настоящую путаницу при выборе оборудования. Это различие не академическое; это влияет на характеристики пресса, конфигурацию оснастки и ожидаемую точность детали.
На практике пресс для холодной ковки имеет более тяжелую раму и более прочную направляющую, чем высадочный станок, поскольку усилия выше, а деталь крупнее. В проходческой машине приоритет отдается скорости и доступности инструментов, часто используется горизонтальная конструкция. Когда покупатель запрашивает «станок для холодной штамповки», инженер по продажам должен уточнить, будет ли он использоваться для мелких крепежных деталей или для средних и крупных конструктивных деталей. Ответ меняет каждую спецификацию: от тоннажа до размера станины и типа привода.
Не каждый металл можно успешно подвергнуть холодной штамповке. Материал должен иметь достаточную пластичность, чтобы подвергаться серьезной пластической деформации без растрескивания, и достаточную способность к деформационному упрочнению, чтобы повысить прочность без потери необходимой ударной вязкости. К наиболее распространенным материалам для холодной штамповки относятся:
| Материал | Типичное поведение при холодной штамповке | Общее конечное использование |
|---|---|---|
| Низкоуглеродистая сталь | Отличная пластичность, низкое напряжение текучести, легко деформируется в холодном состоянии. Широко используются такие оценки, как от 1006 до 1018. | Крепеж, штифты, валы, анкеры |
| Среднеуглеродистая сталь | Больше прочности, но меньше пластичности; для сложных форм может потребоваться промежуточный отжиг. | Шестерни, муфты, автокомпоненты |
| Нержавеющая сталь | Работа быстро затвердевает, требует большей грузоподъемности и более прогрессивного инструмента. | Крепежные изделия, фитинги, медицинские компоненты |
| Алюминий и алюминиевые сплавы | Низкое усилие, хорошее качество поверхности, но мягкое и может истирать. | Корпуса, крышки, электроника |
| Медь и латунь | Отличная холодная обрабатываемость, хорошая коррозионная стойкость. | Электрические клеммы, детали сантехники |
| Легированная сталь | Высокая прочность, более сложная в формовании, часто требует теплой формовки в качестве трамплина. | Полуоси, высокопрочный крепеж |
Когда вы проектируете процесс холодной штамповки, предел текучести материала и скорость деформационного упрочнения определяют необходимое усилие прессования. Для детали из мягкого алюминия может потребоваться всего 50 тонн, а для версии из нержавеющей стали той же геометрии — 200 тонн. Покупатель не должен предполагать, что пресс, рассчитанный на сталь, будет работать с другим сплавом, не проверив расчет силы.
Преимущества холодной штамповки можно измерить, и они объясняют, почему так много крупногабаритных металлических деталей изготавливается именно таким способом.
Эти преимущества выражаются в более низкой общей стоимости детали в течение всего производственного цикла при условии, что объем достаточно велик для амортизации инструмента. При небольших объемах стоимость штампа обычно непомерно высока, что является ключевым критерием покупки.
Холодная штамповка не является универсальным решением. Прежде чем приступить к использованию пресса или набора инструментов, необходимо знать ограничения.
Риск закупок, который часто упускают из виду, — это расслоение между прессом и оснасткой. Пресс, предназначенный для прогрессивной штамповки, может не иметь регулятора скорости ползуна, необходимого для холодной ковки. С другой стороны, прессу, предназначенному для холодной ковки, может не хватать высокой скорости хода, необходимой для крепежных изделий. Покупатель должен попросить производителя продемонстрировать кривую силы хода и энергоемкость, а не только номинальный тоннаж.
Пресс – это сердце процесса холодной штамповки. Он обеспечивает силу, которая вдавливает пуансон в матрицу, и определяет точность детали, срок службы инструмента и общую стоимость производства. Основными параметрами пресса, которые необходимо оценить, являются тоннаж, жесткость рамы, длина хода, скорость салазок и тип привода.
Тоннаж — максимальная сила, которую пресс может применить во время гребка. Оно должно превышать пиковое усилие формования, необходимое для детали, которое рассчитывается на основе напряжения течения материала и площади проекции. Эмпирическое правило состоит в том, чтобы выбирать пресс с тоннажем, превышающим расчетный пик, на 10–20 процентов, чтобы учесть изменение материала и износ инструмента.
Жесткость рамы измеряется по прогибу рамы под нагрузкой. Жесткая рама удерживает пуансон и матрицу на одном уровне, что крайне важно для соблюдения жестких допусков. Прессы с закрытой рамой обычно более жесткие, чем прессы с открытой рамой, поскольку путь силы симметричен вокруг станины. Поэтому многие специалисты по холодной штамповке предпочитают конструкцию с закрытой рамой для тяжелых грузов.
Длина хода определяет, насколько далеко слайд перемещается от нижней части штриха. Он должен соответствовать высоте детали, отверстию матрицы и требуемому ходу пуансона. Глубокие детали и длинные выдвижения вперед требуют более длинного хода, что, в свою очередь, может снизить скорость хода, поскольку салазкам приходится ускоряться на большем расстоянии.
Скорость слайда — скорость в момент контакта инструмента с материалом. При холодной штамповке важна контролируемая скорость в нижней части хода, чтобы избежать ударной нагрузки и разрушения штампов. Механические прессы имеют профиль скорости, определяемый геометрией коленчатого вала, а сервопрессы позволяют оператору программировать кривую скорости.
Тип привода может быть механическим, гидравлическим или сервоприводом. Механический пресс использует маховик и сцепление для передачи энергии и эффективен для высокоскоростной формовки. Гидравлический пресс обеспечивает полный тоннаж в любой точке хода, что полезно для длительных операций формовки, но в целом медленнее. Сервопресс использует серводвигатель непосредственно на коленчатом валу или через коробку передач, обеспечивая точный контроль движения ползуна и управление энергией.
коленно-рычажный пресс для холодной ковки, такой как шарнирный пресс, обеспечивает механическое преимущество в нижней части хода. Шарнирно-рычажный механизм обеспечивает высокую силу вблизи нижней мертвой точки при очень низкой скорости, что идеально подходит для холодной штамповки деталей, требующих высокого давления и небольшого хода ползуна. Именно поэтому для холодной ковки часто выбирают шарнирный пресс вместо обычного кривошипного пресса.
 BLKP-850 Промышленный мощный пресс для холодной ковки коленно-рычажного типа для тяжелых условий эксплуатации BLKP-850 Промышленный мощный пресс для холодной ковки коленно-рычажного типа для тяжелых условий эксплуатации delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Посмотреть продукт →
Например, BLKP850 — это мощная машина коленно-рычажного типа для холодной ковки, предназначенная для холодной ковки в промышленных масштабах. Его шарнирно-кулачковый привод обеспечивает высокие силы деформации при сбалансированном ходе, что является условием, необходимым для формования высокопрочных материалов без их растрескивания. Когда вы сравниваете прессы для линии холодной ковки, обратите внимание на эффективную энергию штамповки за один ход, а не только на тоннаж. коленно-рычажный пресс обеспечивает максимальную силу при минимальной скорости, что защищает инструмент и снижает риск разрыва детали.
коленно-рычажный пресс для холодной ковки представляет собой специализированную машину, в которой вместо простого кривошипа используется шарнирный механизм. Этот механизм создает эффект «задержки» в нижней части хода, то есть ползун движется медленно по мере достижения пика силы. Такое низкоскоростное поведение с высокими усилиями — именно то, что требуется для холодной ковки.
Рычажный механизм имеет механическое преимущество, которое увеличивает входную силу. Небольшой крутящий момент двигателя превращается в очень большую вертикальную силу на каретке, но только на коротком рабочем расстоянии. Это делает коленно-рычажные прессы идеальными для чеканки, экструзии и других операций холодной штамповки, где деформация невелика, но сила огромна. В результате получается жесткая, точная деталь с чистой поверхностью.
Один из рисков, связанных с коленно-рычажным прессом, заключается в том, что он не может выдержать длинный рабочий ход. Если деталь требует длительной экструзии, пресс может не обеспечить достаточный ход ползуна. В этом случае более подходящим является кривошипный пресс или сервопресс с длинным ходом. Покупатель должен подобрать тип пресса в соответствии с конкретным путем деформации детали.
Прессы с сервоприводом меняют экономику холодной штамповки. Сервопресс использует серводвигатель для перемещения ползуна по программируемой траектории, вместо того, чтобы полагаться на фиксированный маховик и сцепление. Это дает оператору высокую степень контроля над скоростью, положением и профилем силы салазок. Для холодной штамповки сервопресс может:
Двухточечный сервопресс с закрытой рамой является распространенным выбором для холодной штамповки. Конструкция рамы обеспечивает высокую жесткость, а двухточечное соединение равномерно распределяет нагрузку по станине, что важно для крупногабаритных деталей. Серводвигатель позволяет оператору настраивать кривую скольжения в соответствии с реакцией материала. Например, при формовке высокопрочного сплава пресс можно запрограммировать так, чтобы он удерживался у дна в течение нескольких сотен миллисекунд, позволяя металлу течь в полость матрицы без разрывов.
 Промышленный силовой двухточечный сервоприводный пресс с закрытой рамой BLES-315 Промышленный силовой двухточечный сервоприводный пресс с закрытой рамой BLES-315 delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Посмотреть продукт →
Двухточечный сервопресс с закрытой рамой BLES315 предназначен для промышленных задач холодной штамповки, требующих динамического контроля хода и стабильной станины. Его высокая энергоемкость и программируемое движение позволяют производить детали одинаковых размеров, принимая во внимание изменения в поступающем материале. Когда участок холодной штамповки включает в себя автоматизацию, сервопресс можно интегрировать с роботом или системой транспортировки, поскольку время хода можно регулировать с помощью программного обеспечения, а не путем замены механических компонентов.
Глубокая вытяжка — это процесс холодной штамповки, при котором лист или заготовка вдавливается в матрицу для создания чашки или полой детали. Он широко распространен при производстве корпусов аккумуляторов, компонентов бытовой техники и автомобильных деталей. Ключом к глубокой вытяжке является то, что материал должен течь постепенно и равномерно, чтобы избежать разрывов. Сервопресс с программируемым ходом может обеспечить необходимую скорость и давление на каждом этапе, поэтому сервопрессы все чаще используются для операций глубокой вытяжки.
Одноточечный сервопресс открытого типа с возможностью глубокой вытяжки, такой как BLAS125, представляет собой компактное решение для деталей, которым не нужна огромная станина, но требуется точный контроль скорости вытяжки. Обозначение «глубокая вытяжка» означает, что пресс спроектирован с правильной длиной хода, скоростью скольжения и пространством для инструментов, позволяющим выполнять формование глубоких чашек. Когда поставщик явно рекламирует сервопресс для глубокой вытяжки, это сильный сигнал о том, что компания понимает необходимость контролируемого движения салазок при холодной штамповке.
 BLAS-125 Одноточечный сервопривод глубокой вытяжки открытого типа Одноточечный силовой пресс открытого типа для глубокой вытяжки BLAS-125 с высоким крутящим моментом обеспечивает внушительное усилие 1250 кН при увеличенном ходе суппорта 180 мм. Эта модель превосходит... Посмотреть продукт →
Для формирования корпуса батареи часто идеальной является комбинация сервопривода и двухточечной рамы. Серводвижение можно настроить в соответствии с маркой и толщиной материала корпуса, а двухточечный салазок обеспечивает равномерное давление по всей матрице, уменьшая морщины и трещины. По мере того, как холодная штамповка переходит в производство аккумуляторов, это оборудование становится отличительной чертой для поставщиков, которые могут поставлять одинаковые корпуса в больших объемах.
Решение использовать холодную или горячую штамповку не всегда очевидно. Каждый процесс имеет определенное окно осуществимости, основанное на форме детали, материале, объеме и требуемых свойствах. В таблице ниже приведены основные различия.
| Критерии | Холодная штамповка | Горячая штамповка |
|---|---|---|
| Температура | Ниже рекристаллизации, обычно комнатная температура. | Выше рекристаллизации, обычно от 700 до 1200°C. |
| Материал strength | Увеличение из-за деформационного упрочнения | Уменьшается, материал остается мягким |
| Чистота поверхности | Гладкая, без масштаба | Оксидная накипь, часто требует очистки |
| Размерный допуск | Плотно, часто без вторичной обработки | Более свободные, широкие допуски, может потребоваться механическая обработка. |
| Сила оборудования | Требуется большой тоннаж | Меньший тоннаж, поскольку материал мягкий. |
| Максимальная сложность формы | Ограничено более простыми формами без глубоких подрезов. | Можно формировать сложные формы и очень большие детали. |
| Потребление энергии на деталь | Меньшая энергия нагрева, но более высокая энергия формования | Высокая стоимость нагрева, более низкая сила формовки |
| Типичный объем производства | Большие объемы, стоимость оснастки амортизируется | Низкий и средний объем, более простые инструменты |
Практическое влияние этих различий проявляется в общей стоимости детали. Холодная штамповка особенно эффективна при длительном производстве, когда конструкция детали совместима с технологическим процессом. Горячая штамповка более щадящая для сложных деталей и небольших партий, но она увеличивает затраты на электроэнергию, очистку и отделку. Распространенным гибридом является горячая формовка, которая происходит при температуре выше комнатной, но ниже рекристаллизации, обеспечивая баланс между пластичностью и прочностью. Некоторые поставщики предлагают прессы для горячей штамповки, которые можно переключить в режим холодной штамповки, но контроль температуры усложняет процесс.
Сравнивая пресс холодной штамповки с прессом горячей штамповки, помните, что стоимость пресса — это лишь одна часть системы. Инструменты, система подачи, автоматизация и контроль качества должны быть согласованы с температурой процесса. Поставщик, который продает только прессы для горячей штамповки, может не иметь опыта, чтобы рекомендовать настоящее решение для холодной штамповки, поэтому попросите конкретные примеры холодной штамповки.
Холодная штамповка используется во многих отраслях промышленности, поскольку она обеспечивает высокую прочность, малое количество отходов и короткое время цикла. Некоторые из наиболее типичных приложений включают в себя:
Когда производитель говорит вам, что конкретный пресс подходит для «аккумуляторной гильзы» или «глубокой вытяжки», это не просто маркетинг. Они уточняют, что рама пресса, направляющие салазок и управление ходом были разработаны с учетом динамических требований этого приложения. Например, для корпуса аккумулятора пресс должен выдерживать высокие усилия штампа, сохраняя при этом стабильную станину в течение длительного производственного цикла. Часто предпочитают закрытую или полузакрытую конструкцию, поскольку она выдерживает боковые нагрузки, вызванные глубокой вытяжкой.
Холодная штамповка позволяет производить детали на высокой скорости, поэтому контроль качества должен осуществляться одинаково быстро, чтобы выявлять дефекты до того, как они станут полной партией брака. Основными проблемами качества являются точность размеров, трещины, рыхлый материал и повреждение поверхности.
Измерение размеров обычно выполняется с помощью микрометра, калибра или оптической системы. Для деталей большого объема оптические измерения позволяют контролировать деталь в режиме реального времени, проверяя диаметр, длину и овальность. Процесс холодной штамповки имеет высокую повторяемость, поэтому, если первые дюжины деталей находятся в пределах допуска, остальные обычно следуют за ними, если только инструмент не изнашивается.
Растрескивание является наиболее распространенным видом разрушения при холодной штамповке. Трещины могут возникать на поверхности или внутри, и обычно они возникают из-за превышения предела пластичности материала. Операторы обращают внимание на шероховатую или сломанную поверхность, что указывает на то, что материал достиг предела холодной обработки. Решением является уменьшение деформации на каждую станцию, увеличение количества ступеней или использование более мягкого материала.
Еще одна проблема – качество поверхности. Холодноформованные детали должны иметь блестящую и гладкую поверхность. Если на штампе есть царапины или он слишком шероховатый, деталь унаследует эту текстуру. Поэтому техническое обслуживание инструментов является важной частью контроля качества. Хороший поставщик предоставит график профилактического обслуживания, который включает проверку пуансонов и матриц на предмет износа, проверку выталкивающих штифтов и проверку зазоров в направляющих втулках.
Для производителя, который хочет быть «универсальным» источником, контроль качества также включает в себя мониторинг в процессе производства. Некоторые современные сервопрессы могут генерировать кривую силы-перемещения для каждого хода. Аномальная кривая указывает на отклонение процесса, например отсутствие заготовки, сломанный инструмент или изменение твердости материала. Это мощный инструмент предотвращения дефектов до того, как они попадут к заказчику.
Выбор подходящего пресса для холодной штамповки — это решение, которое на долгие годы повлияет на эффективность вашего производства, срок службы инструмента и качество продукции. Для проведения оценки используйте следующий контрольный список:
Авторитетный производитель не просто продаст вам машину; они будут работать с вами, чтобы определить процесс. Например, если вам нужно сформировать корпус батареи, поставщик, предлагающий двухточечный аккумуляторный пресс открытого типа, демонстрирует, что он нацелен на решение конкретных задач этого приложения. Тот же принцип применим к коленно-рычажным прессам холодной ковки и прессам с закрытой рамой с сервоприводом.
Холодная штамповка — это мощный производственный процесс для производства металлических деталей в больших объемах с низким уровнем отходов, повышенной прочностью и жесткими допусками. Это не один метод, а семейство процессов, включающее прямую экструзию, обратную экструзию, высадку, холодную ковку и холодную высадку. Выбор оборудования так же важен, как материал и инструменты, поскольку пресс определяет доступную силу, контроль хода и жесткость, необходимую для производства однородных деталей.
Прежде чем инвестировать в пресс для холодной штамповки, определите геометрию, материал и объем вашей детали. Обратитесь к опытному поставщику оборудования, который покажет вам, как его машина спроектирована для конкретных режимов формования, которые вы будете использовать. Сравните не только тоннаж, но и тип рамы, систему привода, направляющие салазок и инструментальную поддержку. Попросите реальные примеры подобных деталей и наблюдаемое время их цикла, процент брака и срок службы инструментов.
Если вы ищете комплексное решение для холодной штамповки, команда Болун Высокоточное оборудование имеет опыт и портфолио продуктов, которые помогут вам. От сервопрессов открытого типа для глубокой вытяжки до двухточечных сервопрессов с закрытой рамой и коленно-рычажных прессов для холодной ковки — в наличии имеется подходящая машина для вашего применения. Лучший следующий шаг — отправить чертежи деталей поставщику и запросить технико-экономическое обоснование процесса. Этот разговор спасет вас от двух самых больших ошибок при холодной штамповке: покупки слишком маленького пресса и покупки слишком жесткого пресса для гибкого производства.
Холодная штамповка — это не волшебство, но если она подобрана к правильной детали, материалу и прессу, она неизменно обеспечивает превосходные результаты. Используйте информацию, содержащуюся в этом руководстве, в качестве практической отправной точки при покупке оборудования, а затем принимайте окончательное решение на основе проверенных данных о ваших собственных запчастях.


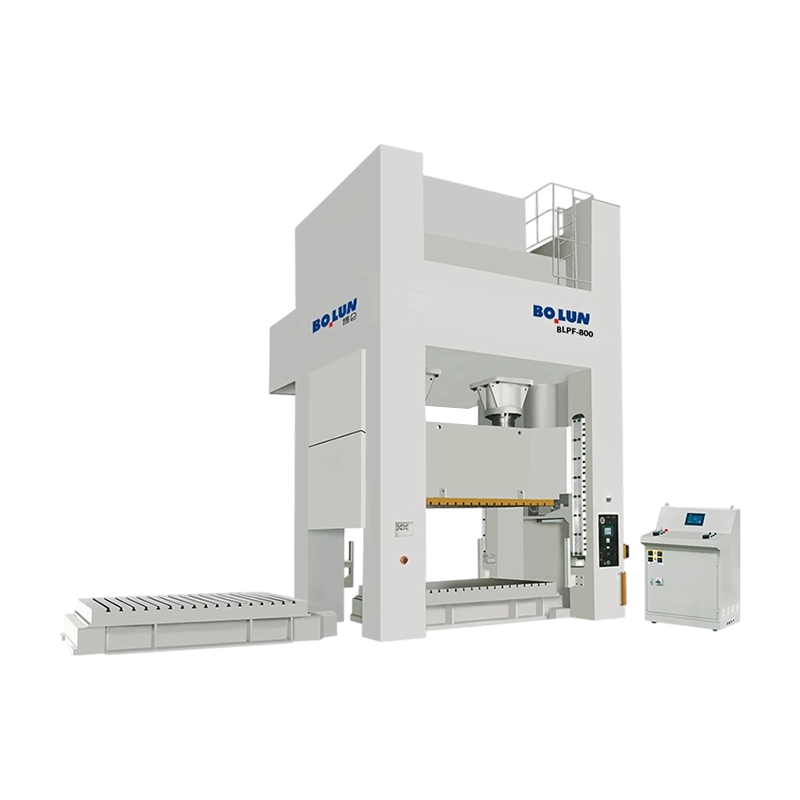
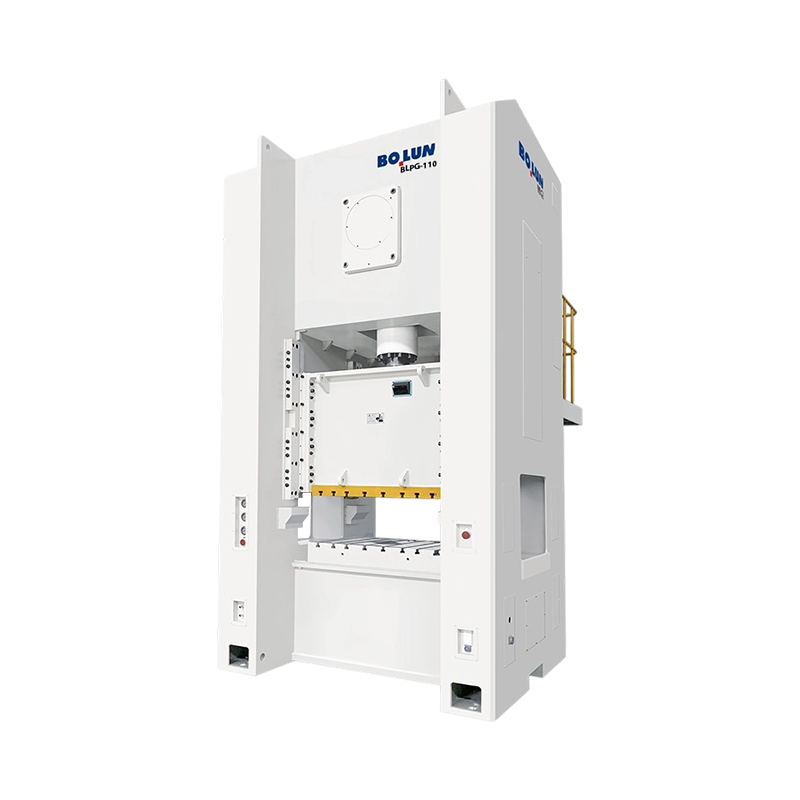
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

