
Инженер-инструментальщик предлагает новую программу кронштейнов и указывает пресс усилием 160 тонн. Штамп изготовлен, машина установлена, и при первом производственном цикле каретка останавливается на шесть миллиметров выше нижней мертвой точки. Ничего не сломано. Тоннаж был рассчитан в нижней части хода, а работа выполняется выше по кривой, где пресс может обеспечить лишь часть этой силы.
Эта единственная ошибка является причиной того, что технические характеристики печатной машины читаются в определенном порядке. Тоннаж — это главная цифра, но ход, скорость, высота штампа, размер станины и форма кривой усилия определяют, будет ли работа выполняться с высокой скоростью или весь день придется бороться с машиной.
Силовой пресс преобразует непрерывное вращение электродвигателя в короткий, мощный, прямолинейный ход. Энергия накапливается во вращающемся маховике, передается через сцепление на коленчатый вал, эксцентриковый вал или коленно-рычажный механизм и доставляется к ползуну, несущему верхнюю матрицу. Рама, клинья, подушка штампа и система противовеса — все это обеспечивает точность, повторяемость и безопасность этого хода.
В следующих разделах мы переходим от механизма к цифрам на паспортной табличке, затем к сферам применения, которые фактически выполняет механический пресс, и, наконец, к решениям, которые покупатель или инженер-технолог должен принять перед подписанием заказа на поставку.
Механический пресс — это станок, который формирует металл, сжимая его между двумя подходящими инструментами. Один инструмент закрепляется на неподвижной станине, другой – на подвижной направляющей. Пресс сам по себе не определяет форму детали; кубик делает. Пресс решает, какое усилие доступно, как быстро его можно приложить, насколько точно можно направлять слайд и сколько раз в минуту цикл может повторяться без дрейфа.
Четыре семейства прессов охватывают большую часть работ по обработке металлов давлением, и, прежде чем идти дальше, стоит разделить их:
Интересной особенностью механического пресса является то, что его номинальный тоннаж не является постоянной величиной. Это максимум, действительный в нижней мертвой точке или вблизи нее. Переместите рабочую точку вверх по ходу, и доступная сила упадет. Это особенность конструкции, а не дефект: маховик накапливает кинетическую энергию, а кривошип преобразует ее в механическое преимущество, которое возрастает по мере приближения шатуна к совмещению с ползуном. Компромисс заключается в том, что вся конструкция матрицы, высота закрытия и технологическое окно должны планироваться вокруг этой кривой.
| Сборка | Функция | Что покупатели склонны проверять |
|---|---|---|
| Рамка | Поглощает силу реакции при каждом ударе и удерживает направляющую на одном уровне со станиной. | Открытая C-образная или закрытая H-образная рама; литая или фабричная сталь; измеренное отклонение под нагрузкой |
| Корона | Вмещает приводной вал, маховик, сцепление и, во многих моделях, электродвигатель регулировки скольжения. | Доступ для обслуживания; жесткость при нецентральной нагрузке |
| Коленчатый вал или эксцентриковый вал | Преобразует вращение в линейное движение скольжения и устанавливает длину хода. | Материал и термическая обработка; тип подшипника и схема смазки |
| Шатун и шатун | Передаёт усилие от вала к ползуну | Диапазон регулировки; состояние винта и контргайки; обратная реакция |
| Слайд (баран) | Несёт верхнюю матрицу и перемещается по направляющим. | Зазор между клиньями, параллельность, плоскостность поверхности ползуна, вес оснастки, которую выдерживает суппорт |
| Гибки и направляющие | Держите слайд перпендикулярно станине на протяжении всего хода | Регулируемый или фиксированный; смазка; интервал измерения износа |
| Подставка и кровать | Поддерживает нижнюю матрицу и распределяет нагрузку на раму. | Площадь кровати, Т-образный паз, толщина, вырез для подушки |
| Маховик и сцепление/тормоз | Сохраняет энергию между гребками и запускает каждый гребок по требованию. | Тип сцепления (механическое, воздушно-фрикционное, мокрое, сервоприводное прямое); угол остановки тормоза; однотактный и дюймовый режимы |
| Цилиндры противовеса | Поддерживайте вес суппорта и оснастки для уменьшения зазора и износа. | Стабильность давления воздуха; реакция на изменение веса оснастки |
| Подушка штампа | Обеспечивает контролируемое сопротивление при вытягивании, снятии изоляции и выбросе. | Мощность подушки, ход, независимо от того, пневматический, гидравлический или сервоуправляемый. |
| Регулировка слайда | Устанавливает высоту закрытия в соответствии с набором штампов. | Ручной, моторизованный или гидравлический; разрешение и повторяемость |
| Система управления и безопасности | Упорядочивает ход и останавливает машину при нарушении защитного ограждения. | Световые завесы, двуручное управление, отключение звука, категория безопасной остановки, контроль тоннажа и защиты штампа. |
Две детали в этой таблице заслуживают большего внимания, чем обычно. Первое – это отклонение. Рама пресса не просто поглощает силу; он слегка прогибается под ним, и этот изгиб открывает зазор матрицы. Рама, которая отклоняется по станине более чем на несколько десятых миллиметра, будет быстрее изнашивать инструменты и производить детали с коническими краями. Второй — это подушка штампа, которую часто рассматривают как аксессуар, но на самом деле она представляет собой разницу между печатной машиной, которая может тянуть, и той, которая может только заготовлять.
Последовательность легче отслеживать как цепочку преобразований энергии, чем как список частей. Электродвигатель раскручивает маховик до рабочей скорости. Энергию для хода обеспечивает маховик, а не двигатель. Между ходами двигатель восстанавливает небольшую скорость, потерянную маховиком во время предыдущего цикла, поэтому непрерывная тяжелая формовка ограничивается инерцией маховика и номиналом двигателя, а не только матрицей.
Когда оператор выключает пресс, муфта включается и фиксирует маховик на коленчатом или эксцентриковом валу. Вал вращается, шатун качается, а ползун перемещается вниз. В нижней части хода коленчатый вал достигает точки, где его рычаг наибольшего действия, и матрица встречается с материалом. Затем тормоз останавливает вал, обычно в верхней мертвой точке, и сцепление отпускается, чтобы маховик мог восстановить скорость, пока оператор разгружает деталь.
Пресс с сервоприводом заменяет маховик, сцепление и тормоз высокомоментным двигателем и винтовым или кривошипно-шатунным механизмом. Движение салазок затем программируется: салазки могут замедляться при контакте, останавливаться внизу, двигаться назад на полпути или ускоряться при обратном ходе. Это механизм многорежимной формовки, который меняет возможности глубокой вытяжки, а также хрупких или упругих материалов.
На механическом прессе полезная сила сосредоточена в последних нескольких миллиметрах перед нижней мертвой точкой. Практическим следствием является то, что работа, требующая максимального тоннажа, должна быть организована так, чтобы деформация происходила ближе к нижней части хода. Вырубка и чеканка идеально подходят для этого, поскольку материал разрезается или поддается на очень коротком расстоянии.
Рисовать нет. Чашке может потребоваться перемещение вниз на несколько сантиметров, а во время этого перемещения пресс может обеспечить лишь часть своего номинального тоннажа. Вот почему пресс, выбранный для вытяжки, как правило, значительно больше, чем пресс, выбранный для вырубки той же заготовки. Инженеры, знающие это правило, рассчитывают тоннаж исходя из самой глубокой точки вытяжки, а не из веса готовой детали.
Есть и второе, более тонкое последствие. Поскольку кривая силы в нижней части является крутой, небольшие изменения толщины или твердости материала приводят к большим изменениям нагрузки, воспринимаемой прессом. Рулон, толщина которого составляет три сотых миллиметра на одном поддоне и толще на другом, будет отображаться как скачок тоннажа. Прессы с контролем тоннажа и защитой матрицы следят именно за этим и останавливают машину до того, как шип превратится в треснувшую матрицу или растянется рама.
Распространены четыре схемы, каждая из которых меняет график технического обслуживания в той же степени, что и диапазон производительности:
Для цеха, работающего в две или три смены, разница между сухим фрикционом и мокрым сцеплением обычно измеряется в часах простоя в год, а не в покупной цене.
В каталогах прессы используется компактный словарь. Каждый термин на листе соответствует физическому ограничению инструмента, и неправильное прочтение одного из них является наиболее распространенной причиной того, что печатная машина не может выполнять работу, для которой она была куплена.
| Срок | Что это значит | Практические последствия |
|---|---|---|
| Номинальный тоннаж | Максимальное доступное усилие, обычно указанное вблизи нижней мертвой точки. | Должна превышать пиковую силу операции, а не среднюю силу |
| Длина хода | Общий ход ползуна от верхней до нижней мертвой точки | Должен быть достаточно длинным, чтобы загружать и выгружать деталь, а также очищать матрицу. |
| Ударов в минуту (SPM) | Частота циклов при номинальной скорости | Устанавливает теоретический выход; обработка и кормление обычно становятся настоящим препятствием |
| Высота матрицы/высота закрытия | Расстояние от верха станины до низа салазок в нижней мертвой точке, с регулировкой в заданном положении | Слишком мало означает, что набор штампов не подойдет; слишком много можно исправить с помощью проставок, но это приведет к снижению жесткости |
| Регулировка слайда | Диапазон, в котором можно изменить высоту закрытия | Определяет, сколько различных комплектов штампов может принять пресс без подступенков. |
| Кровать и горка | Полезная монтажная поверхность | Должен содержать площадь основания матрицы и место для зажимов, а не только контур матрицы. |
| Глубина горла | Расстояние от рамки до центра слайда на открытом прессе | Ограничивает ширину листа, который можно подать через боковую часть машины с открытым зазором. |
| Подушка штампа capacity and stroke | Сила и перемещение доступны для рисования и зачистки | Пресс без соответствующей подушки не может тянуть, независимо от тоннажа. |
| Размеры окна или проема | Освободите пространство в стойках пресса закрытого типа. | Определяет, могут ли устройства подачи рулонов, передаточные рычаги или роботы достичь области штампа. |
| Прогиб под нагрузкой | Рамка stretch and slide tilt at rated tonnage | Приводы имеют износ штампов и конусность деталей; особенно важно при работе с широкими платформами и смещенными от центра нагрузками |
Два из них взаимодействуют таким образом, что привлекают людей. Длина хода и высота матрицы противоречат друг другу: более длинный ход дает больше места для подачи и выталкивания, но во многих конструкциях он также уменьшает минимальную высоту закрытия, поскольку ход кривошипа и положение ползуна геометрически связаны. Пресс с большим ходом может не работать с коротким комплектом штампов без подъемной пластины, а подъемная пластина добавляет соединение между матрицей и станиной, которое необходимо установить и проверить.
Еще одна тихая проблема — нецентральная загрузка. В каталогах указан тоннаж для сосредоточенной нагрузки. Одноточечный пресс, нагруженный на одну сторону направляющей, наклонит ее, откроет зазор клина с одной стороны и закроет с другой. Результатом является неравномерная толщина детали, ускоренный износ клина и, в худшем случае, трещины на суппорте. Когда матрицу невозможно расположить по центру, практический предел обычно составляет около половины номинального тоннажа на одноточечной машине и примерно две трети на двухточечной машине, но фактическая цифра должна быть получена из собственной диаграммы нагрузки производителя, а не из эмпирического правила.
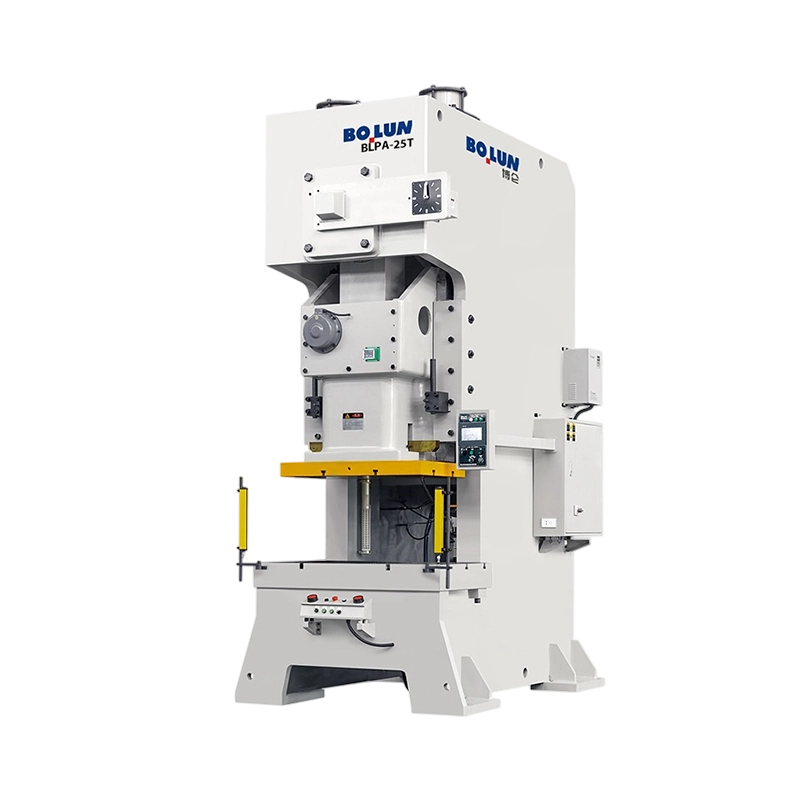
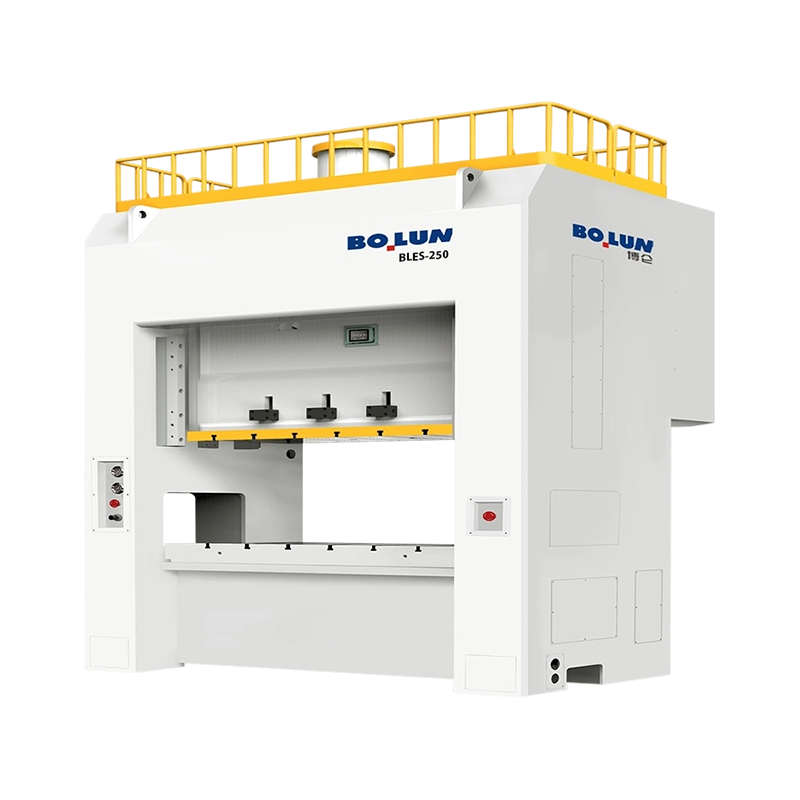
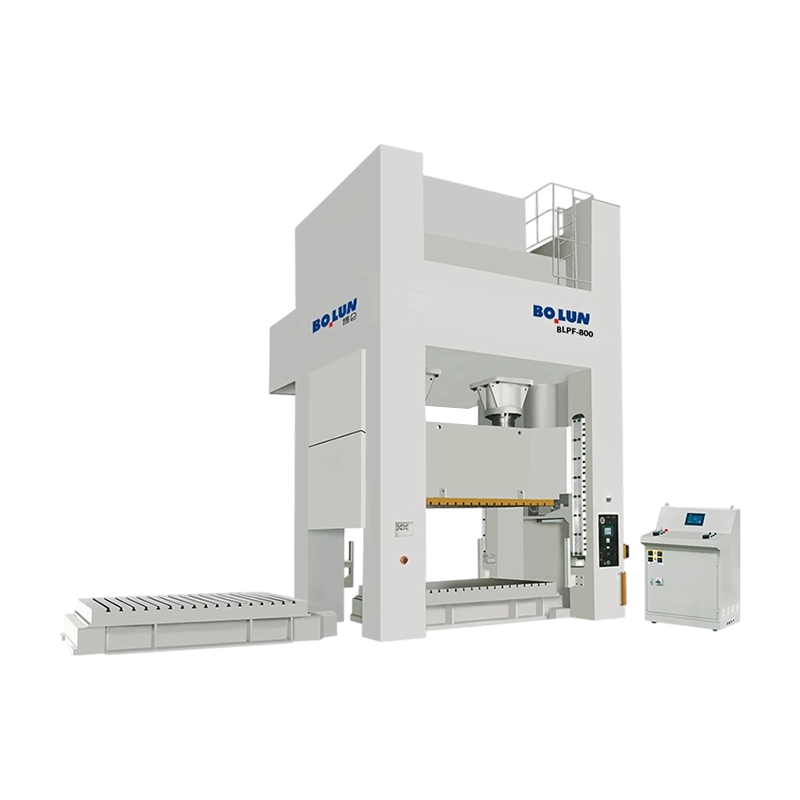
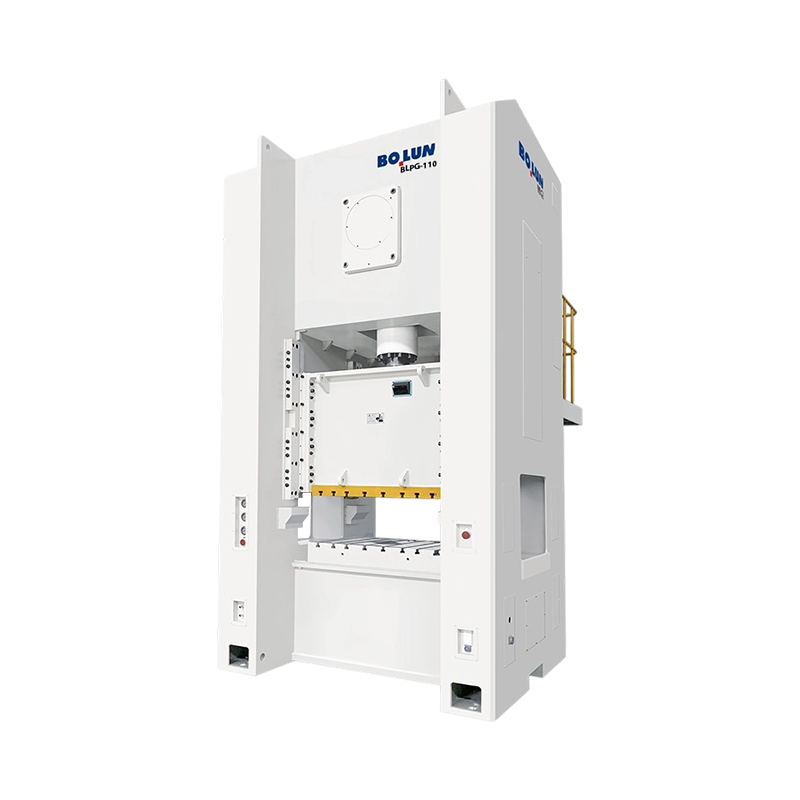
Рама является первым конструктивным решением, и оно зависит от размера детали, метода подачи и допусков. Пресс открытого типа имеет С-образную раму с опорой привода и салазок только с одной стороны. Пресс закрытого типа окружает салазки с обеих сторон, поэтому путь нагрузки симметричен.
Последствия очевидны. Открытый пресс обеспечивает трехсторонний доступ к штампу, что упрощает ручную загрузку, боковую подачу длинных деталей и быструю замену штампа, но рама менее жесткая и больше прогибается под нагрузкой. Закрытый пресс гораздо более жесткий и является нормальным выбором для прогрессивных штампов, большого тоннажа, жестких допусков и любого процесса, где параллельность направляющих имеет решающее значение. Если деталь длинная и ее необходимо подавать сбоку, единственным практическим решением часто является открытая рама с глубоким вырезом; если деталь представляет собой прецизионную штамповку, производимую с высокой скоростью, закрытая рама почти всегда выигрывает в плане стойкости инструмента. Более детальное рассмотрение компромиссов доступно в этом сравнении конструкции прессов открытого и закрытого типа , который более подробно описывает аргумент отклонения.
| Фактор | Открытого типа (С-образная рама) | Закрытого типа (Н-образная рама) |
|---|---|---|
| Путь загрузки | Асимметричный; рама действует как консоль | Симметричный; обе стойки распределяют нагрузку |
| Прогиб под нагрузкой | Выше, и он наклоняет слайд | Низкий, с гораздо меньшим наклоном салазок |
| Доступ к кубику | Три стороны открыты | Только передние и задние стекла |
| Типичный диапазон тоннажа | От легкого до среднего | От средней до очень тяжелой |
| Лучше всего подходит для | Штампы с одной станцией, длинные детали с боковой подачей, мастерские и короткие партии | Прогрессивные и трансферные штампы, штамповка больших объемов, жесткие допуски. |
| Умереть жизнь | Короче там, где толерантность жесткая | Дольше, поскольку зазоры остаются стабильными |
| След | Компактный, легко перемещается | Большой, требует прочного фундамента |
| Автоматизация подходит | Простая загрузка вручную или роботом сбоку | Хорошо подходит для линий намотки, трансферов и автоматизации прессования. |
Гибрид заслуживает упоминания, поскольку на практике он распространен: полузакрытая или открытая рама. Он добавляет частичную связь между стойками позади направляющей, что восстанавливает полезную жесткость, сохраняя при этом большую часть бокового доступа. Это разумная золотая середина для мастерских, которым необходимо выполнять на одной машине как одностанционную, так и умеренную прогрессивную работу.
Конструкция рамы определяет жесткость. Привод определяет форму хода и, вместе с тем, диапазон процессов, которые может выполнять пресс.
A кривошипный привод это самая простая и дешевая схема. Радиус кривошипа определяет ход, а скорость салазок следует синусоидальной кривой, достигающей максимума в середине хода вниз. Он быстрый, эффективный и идеально подходит для вырубки, прошивки и неглубокой формовки.
Ан эксцентриковая передача помещает шестерню между маховиком и эксцентриковым валом. Редуктор снижает скорость и увеличивает крутящий момент, поэтому более тяжелый груз можно перемещать с помощью того же двигателя и пакета сцепления. Прессы с эксцентриковым механизмом являются традиционным решением для высокотоннажных работ с глубоким ходом, таких как формовка больших панелей, где ползун должен перемещаться на большой путь и при этом оказывать усилие.
A переключить привод использует рычаг, а не одиночный кривошип. Механическое преимущество резко возрастает к нижней части хода, обеспечивая медленный подход, короткую задержку и очень высокое усилие в конце хода. Именно эта комбинация делает коленно-рычажные прессы хорошо подходящими для операций холодной ковки, чеканки и калибровки, когда материал необходимо заставлять течь в полость штампа, а не просто резать или сгибать.
A сервопривод удаляет фиксированную взаимосвязь между положением ползуна и углом кривошипа. Движение слайда становится запрограммированным профилем. Он может быстро приближаться, замедляться до контролируемой скорости в момент контакта, оставаться под нагрузкой и возвращаться на высокой скорости. При глубокой вытяжке это снижает риск разрыва, поскольку материал вытягивается с допустимой скоростью; при формовке высокопрочных материалов или материалов, склонных к пружинению, допускается калибровочный ход внизу. Та же гибкость поддерживает многорежимные профили движения, которые были бы невозможны при использовании фиксированной рукоятки.
| Тип привода | Характеристика хода | Сила в нижней части хода | Типичные применения |
|---|---|---|---|
| Рукоятка | Фиксированное синусоидальное движение | Номинальный тоннаж near BDC | Вырубка, прошивка, неглубокая формовка, общая штамповка. |
| Эксцентриковая передача | Фиксированный, более длинный ход с более высоким крутящим моментом | Высокий, устойчивый при длительном путешествии | Формовка больших панелей, глубокие детали, тяжелые прогрессивные матрицы. |
| Переключить | Медленно вблизи дна с короткой задержкой | Очень сильный, концентрированный в конце | Холодная ковка, чеканка, калибровка, формовка толстых материалов |
| Сервопривод | Программируемый профиль, возможна задержка и реверс. | Контролируемый и повторяемый в любой точке профиля | Глубокая вытяжка, чувствительная к пружинению формовка, многоэтапные операции |
Выбор не чисто технический. Кривошипный пресс стоит дешевле и его легче обслуживать; сервопресс стоит дороже, но может заменить два обычных станка и набор ручных операций. Экономика обычно сводится к тому, какая часть экономии труда и вторичных операций может быть возмещена в течение срока службы штампа.
Почти каждая металлическая деталь, выпускаемая серийно, хотя бы один раз проходила через пресс. Процессы делятся на несколько узнаваемых групп, и каждая группа предъявляет особые требования к машине.
Вырубка вырезает фигуру из листа одним движением; пирсинг пробивает в нем дырочки. Обе операции сдвига выполняются на очень коротком расстоянии, а это означает, что они идеально соответствуют вершине кривой силы. Требуются большой тоннаж, жесткая рама для поддержания постоянного зазора матрицы и быстрая езда на велосипеде. В прогрессивных матрицах вырубка, прошивка, формовка и обрезка складываются в одну полосу, и для них нужен пресс с закрытой рамой, жесткой станиной и хорошей параллельностью направляющих, поскольку каждая станция наследует ошибку выравнивания предыдущей.
Эти операции деформируют материал, а не разделяют его. Гибка и легкая формовка требуют умеренного усилия при длительном ходе, поэтому пресс с разумной длиной хода и подходящей амортизацией является подходящим инструментом. Для чеканки и тиснения требуется противоположное: экстремальное усилие при почти полном отсутствии хода, и именно здесь рычаги и эксцентриковые зубчатые передачи заслужили свое место.
Глубокий рисунок pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Одноточечный сервопресс открытого типа для глубокой вытяжки Одноточечный сервопресс открытого типа для глубокой вытяжки и вытяжки, с высокомоментным прямым приводом, глубиной горла 350 мм и усилием 1250 кН. Посмотреть продукт → Одноточечный сервопресс открытого типа BLAS125 предназначен для глубокой вытяжки и сочетает в себе длинный контролируемый ход с амортизирующей конструкцией, которая подходит для работы с чашками, а не для простой вырубки.
Холодная ковка заставляет металл течь внутри штампа при комнатной температуре. Силы велики, деформация серьезна, и нагрузка поступает короткими сильными импульсами в нижней части хода. Прессы с коленно-рычажным механизмом созданы именно для этого профиля: медленный, мощный подход, короткая выдержка, позволяющая материалу заполнить полость, и быстрый возврат. Машины этого класса, такие как эта  BLKP-650 Высокодеформационный коленно-рычажный пресс для холодной ковки Мощный коленно-рычажный пресс для холодной ковки с усилием 6500 кН, номинальным ходом давления 8 мм, высокожесткой рамой и встроенным эжектором для работ с сильной деформацией. Посмотреть продукт → коленно-рычажные прессы для холодной ковки с высокой деформацией имеют сбалансированную геометрию хода, которая удерживает ползуны квадратными под нецентральными нагрузками, создаваемыми ковочными штампами, и вокруг рамы, достаточно жесткой, чтобы выдерживать размеры полости в течение тысяч циклов.
Корпуса аккумуляторов и аналогичные корпуса представляют собой длинные тонкостенные тянутые детали, производимые в очень больших количествах. По сути, этот процесс представляет собой сложную вытяжку с жестким допуском по толщине стенки, неглубокими, но повторяющимися этапами формовки и жестким требованием, чтобы детали получались плоскими и квадратными. Поскольку детали часто производятся из широких рулонов на автоматизированных линиях, прессу необходима широкая станина, жесткая закрытая или тяжелая открытая рама, а также способность сохранять допуск по всей ширине станины, а не только по центру. Специально созданные машины, такие как эта  BLPC2-160 Высокотоннажный двухточечный аккумуляторный пресс открытого типа Двухточечный пресс для корпусов аккумуляторов открытого типа, предназначенный для крупномасштабного формования компонентов аккумуляторов и применения корпусов аккумуляторов в крупносерийном производстве. Посмотреть продукт → Высокотоннажные, сверхстабильные аккумуляторные прессы для изготовления корпусов рассчитаны на такое сочетание ширины станины, тоннажа и повторяемости.
Не каждая работа умещается на компактной площади штампа. Широким панелям, оберткам для бытовой техники и длинным конструкционным секциям требуется либо широкая подставка, либо глубокая горловина, позволяющая материалу проходить мимо направляющей. Открытые прессы с глубоким горлом существуют именно по этой причине: они жертвуют некоторой жесткостью на возможность пропускать большой лист через боковую часть машины, в то время как матрица остается установленной на станине.
Выбор пресса чаще всего происходит неправильно, когда процесс определен после покупки машины. Работа в обратном порядке занимает больше времени на этапе котировки и экономит месяцы спустя.
Порядок имеет значение, поскольку каждый шаг ограничивает следующий. Например, изменение глубины рисования может привести к увеличению длины штриха, что приведет к изменению диапазона закрытой высоты, что может привести к полному изменению размера кадра. Заморозка процесса сначала удаляет большую часть возвратно-поступательных операций.
Покупная цена печатного станка представляет собой наименьшее число в его стоимости за весь срок службы. Большие цифры включают инструменты, энергию, техническое обслуживание и незапланированные простои, и на них влияют выбор спецификаций, сделанный несколько лет назад.
Срок службы инструмента зависит от центровки. Каждая десятая миллиметра наклона суппорта или отклонения рамы проявляется как неравномерный зазор штампа, а неравномерный зазор означает появление заусенцев, износ кромок, истирание и трещины. Пресс, который достаточно жесткий для работы, часто окупает разницу в стоимости рамы только за счет увеличения срока службы штампа, особенно на прогрессивных штампах, где отказ одной станции останавливает всю линию.
Потребление энергии во многом зависит от размера маховика и двигателя. Пресс с маховиком увеличенного размера быстрее восстанавливает скорость между ходами и потребляет более постоянный ток, тогда как пресс, работающий на пределе своих возможностей, сильно включает двигатель и нагревает корпус. На сервопрессах картина меняется: привод потребляет пиковый ток во время формования, поэтому электропитание, кабели и любые устройства рекуперации энергии заслуживают внимания на этапе спецификации, а не при вводе в эксплуатацию.
Требования безопасности не подлежат обсуждению и становятся все более конкретными. Механические ограждения, ворота с блокировкой, световые завесы с отключением звука для автоматической подачи, двуручное управление для станций ручной загрузки и система контроля тормозов, проверяющая эффективность торможения, являются стандартными базовыми показателями. Контроль тоннажа и защита матрицы одинаково важны на практике, поскольку они превращают медленный отказ инструмента в остановку машины и запись в журнале технического обслуживания.
Две другие затраты обычно недооцениваются. Сжатый воздух используется для противовеса, срабатывания сцепления и пневматических подушек, а утечки в этом контуре проявляются в неустойчивой реакции сцепления и смещении баланса скольжения. Смазка является второй: автоматические циркуляционные системы с фильтрацией и контролем давления превращают то, что раньше было ежедневной задачей вручную, в плановую замену фильтра, и они ловят вышедший из строя насос до того, как он превратится в забитый болт.
Механический пресс — надежная машина, но он изнашивается в предсказуемых местах, и износ можно измерить задолго до того, как он станет заметен в деталях.
Пресс, который обслуживается по графику, может работать десятилетиями. Прогон пресса до тех пор, пока что-нибудь не сломается, обычно требует штампа, производственной недели и взаимоотношений с клиентами. Разница в стоимости между двумя подходами в основном административная: контрольный список, набор допусков и кто-то, ответственный за запись цифр.
Заключительным этапом является проверка того, что предлагаемая машина по-прежнему будет пригодна через пять лет, когда состав деталей изменится и допуски ужесточатся. Несколько проверок покрывают большую часть риска.
Поставщики, имеющие собственное производство, обычно отвечают на эти вопросы чертежами и размерами, а не прилагательными. Bolun, например, строит свою линейку прессов на основе полной производственной системы, которая охватывает проектирование, производство основных компонентов и окончательную сборку, что представляет собой схему, которая делает диаграмму нагрузки и показатель отклонения значимыми, а не приблизительными. Покупатели оценивают поставщик силового пресса следует рассматривать возможность предоставления этих чисел по запросу как первый фильтр, задолго до того, как цена вступит в обсуждение.
Силовой пресс — это простая идея, реализованная с необычайной точностью: накапливайте энергию во вращающейся массе, высвобождайте ее через связь, которая умножает силу, и направляйте результат настолько точно, что матрица может резать, сгибать или тянуть металл с точностью до долей миллиметра десятки тысяч раз в день. Все, что имеет значение в спецификации, следует из этого предложения.
Тоннаж говорит вам о потолке. Кривая силы показывает, в каком месте гребка вы можете ее использовать. Рамка показывает, какая ее часть остается в центре кубика. Привод сообщает вам, является ли движение фиксированным или программируемым. Подушка, кровать и высота в закрытом положении расскажут вам, поместится ли ваш инструмент и выживет ли он.
Сделайте эти пять вещей правильно, и пресс станет наименее интересной машиной на заводе, какой она и должна быть. Если вы поймете их неправильно, это станет узким местом, с которого начинается любой разговор.


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Менеджер по производству на заводе по производству металлических компонент...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

