
Машины механических прессов классифицируются по двум основным признакам: по конструкции рамы, которая разделяет их на механические прессы открытого типа и механические прессы закрытого типа, и по механизму привода, который разделяет их на механические прессы, гидравлические прессы и пневматические прессы. В частности, в категории механических прессов машины подразделяются по способу привода плунжера, включая кривошипно-шатунный привод, эксцентриковый привод, шарнирное соединение, коленно-рычажный механизм и конструкции винтового типа, а также по количеству точек соединения, поддерживающих плунжер: от одноточечных прессов, используемых для более легких работ, до четырехточечных прессов, используемых для больших и тяжелых панелей.
Для большинства покупателей практическое решение сводится к ответам на два последовательных вопроса. Во-первых, нужна ли приложению доступность и более низкая стоимость механического пресса открытого типа или жесткость и точность механического пресса закрытого типа. Во-вторых, в зависимости от того, какой тип рамы подходит для работы, какой тоннаж, длина хода и конфигурация вершин соответствуют конкретной изготавливаемой детали. В оставшейся части этого руководства рассматриваются все основные классификации механических прессов, сравниваются конструкции с открытой и закрытой рамой непосредственно с реальными эксплуатационными данными, подробно объясняются механизмы привода и конфигурации точек, а также рассматриваются методы безопасности и технического обслуживания, которые обеспечивают надежную работу пресса в течение многих лет.
A силовой пресс-машина Это промышленное оборудование, которое применяет контролируемую механическую силу через движущийся плунжер для придания формы, резки, штамповки или формовки листового металла и других материалов, помещенных между плунжером и неподвижной станиной. В отличие от пресса с ручным управлением, в механическом прессе используется система с приводом от двигателя, чаще всего маховик и коленчатый вал, для хранения и подачи энергии, необходимой для каждого хода, что обеспечивает гораздо более высокую выходную силу и гораздо более короткое время цикла, чем можно было бы достичь при ручном режиме.
В типичном механическом прессе электродвигатель непрерывно вращает маховик, сохраняя энергию вращения. Когда оператор запускает ход, включается сцепление, соединяющее вращающийся маховик с коленчатым валом или эксцентриковым валом. Когда этот вал вращается, он преобразует вращательное движение в линейное движение плунжера вверх и вниз через шатун, передавая прилив накопленной энергии к заготовке в нижней части хода, именно тогда, когда инструмент контактирует с материалом.
Маховик играет центральную роль в том, как механический силовой пресс достигает высокой выходной мощности при относительно скромном двигателе. Вместо того, чтобы требовать двигатель, достаточно мощный, чтобы мгновенно создавать пиковое усилие, маховик непрерывно накапливает энергию между ходами и высвобождает ее коротким, мощным взрывом во время фактической рабочей части хода, позволяя сравнительно небольшому двигателю приводить в движение пресс, способный развивать тоннаж, намного превышающий то, что мог бы производить один только двигатель на постоянной основе.
Один ход пресса проходит через несколько отдельных этапов, на которые обращают внимание операторы и инженеры-технологи при устранении неполадок или оптимизации операции штамповки. На этапе подвода плунжер опускается из верхней мертвой точки в сторону заготовки с минимальным сопротивлением. Рабочая фаза начинается в тот момент, когда инструмент контактирует с материалом, потребляя большую часть накопленной энергии маховика во время фактического резания или формовки. Затем на этапе возврата плунжер возвращается в верхнюю мертвую точку, подготавливая пресс к следующему циклу. Понимание того, где в этой последовательности при конкретной операции возникает пиковая нагрузка, помогает объяснить, почему определенные механизмы привода, такие как шарнирные соединения или коленно-рычажные конструкции, лучше подходят для конкретных операций, чем стандартный кривошипный привод, поскольку каждый механизм по-разному формирует этот цикл в соответствии с потребностями конкретного процесса.
Машины механических прессов используются в металлообработке, производстве автомобильных компонентов, производстве бытовой техники, производстве электрических корпусов и во многих других отраслях, требующих повторяемых, больших объемов операций с листовым металлом, таких как вырубка, прошивка, гибка, волочение и чеканка, что делает эту категорию оборудования одним из наиболее широко используемых классов промышленного оборудования в современном производстве.
Прежде чем сузить выбор до типа рамы, полезно разместить механический пресс-машина в более широком контексте технологий приводов прессов, поскольку каждый тип привода подходит для различного производственного профиля.
| Фактор | Механический пресс | Гидравлический пресс | Пневматический пресс |
|---|---|---|---|
| Скорость цикла | Быстрые, высокие удары в минуту | Более медленная, контролируемая скорость плунжера | Очень быстро для легкой работы |
| Согласованность силы посредством удара | Варьируется в зависимости от хода | Постоянное полное усилие на протяжении всего хода | Постоянная, но ограниченная сила |
| Типичный диапазон тоннажа | От умеренного до очень высокого | Широкий ассортимент, включая очень большой тоннаж. | От низкого до умеренного |
| Наиболее подходящие операции | Вырубка, прошивка, штамповка больших объемов | Глубокая вытяжка, формирование толстого материала | Легкая сборка, формовка мелких деталей |
Механический пресс, как правило, является предпочтительным выбором, когда скорость цикла и повторяемость большого объема продукции имеют большее значение, чем регулируемый контроль силы. Именно поэтому механические прессы доминируют на высокоскоростных штамповочных линиях в производстве автомобилей и бытовой техники, в то время как гидравлические прессы остаются предпочтительными для глубокой вытяжки и формовки толстых материалов, где контролируемое постоянное усилие на протяжении всего хода дает лучшие результаты.
Пневматические прессы занимают меньшую, но отдельную нишу, обычно предназначенную для легких операций, таких как сборка мелких деталей, легкая штамповка или операции запрессовки, где задействованные силы остаются скромными, а чрезвычайно высокая скорость цикла имеет большее значение, чем производительность. Предприятия редко выбирают между всеми тремя типами приводов для одного применения, поскольку требуемый тоннаж и тип эксплуатации обычно сужают практический выбор до одной четкой категории еще до того, как будет принято решение о конструкции рамы.
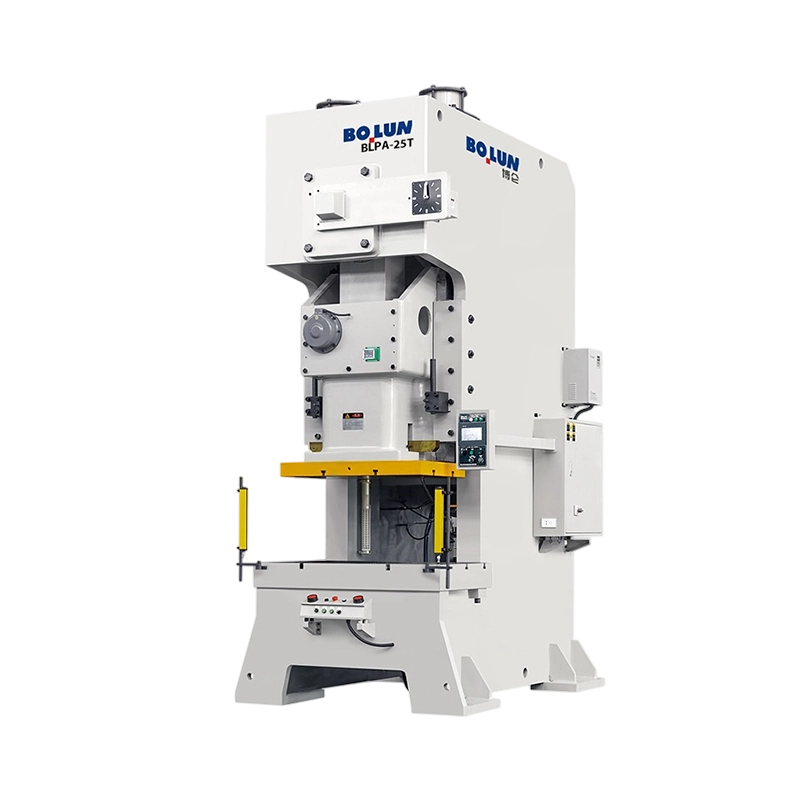
Ан Пресс-машина открытого типа , иногда называемый прессом с рамой C или прессом с зазором, использует раму в форме буквы C, открытую с трех сторон вокруг рабочей зоны между подъемником и станиной.
Открытая рама С-образной формы оставляет доступной переднюю и обе стороны рабочей зоны, что является определяющим практическим преимуществом этой конструкции. Материал можно подавать спереди или с любой стороны, матрицы можно заменять с относительно легким доступом, а операторы или автоматизированные системы подачи имеют прямой обзор и физический доступ к рабочей зоне на протяжении всей работы.
Конструкция открытой рамы, хотя и легкодоступна, по своей сути менее жесткая, чем полностью закрытая рама, поскольку форма C допускает небольшое отклонение рамы под нагрузкой, особенно при более высоком тоннаже или когда нагрузка прикладывается не по центру внутри рабочей зоны. По этой причине механический пресс открытого типа, как правило, лучше всего подходит для работ легкого и среднего тоннажа, обычно примерно до 250 тонн, где преимущества доступности перевешивают скромный компромисс с точностью.
Помимо простого доступа во время нормальной работы, открытая С-образная рама пресса открытого типа обычно обеспечивает более быструю смену матрицы, чем эквивалент закрытой рамы, поскольку технические специалисты могут подходить к пространству матрицы с трех сторон, а не ограничиваться одним передним отверстием. Для цехов, которые обрабатывают множество различных деталей на одном и том же прессе по сменному графику, это преимущество во времени переналадки может значительно повысить общий уровень использования оборудования в течение рабочей смены, часто создавая разницу между соблюдением жесткого графика поставок и отставанием.
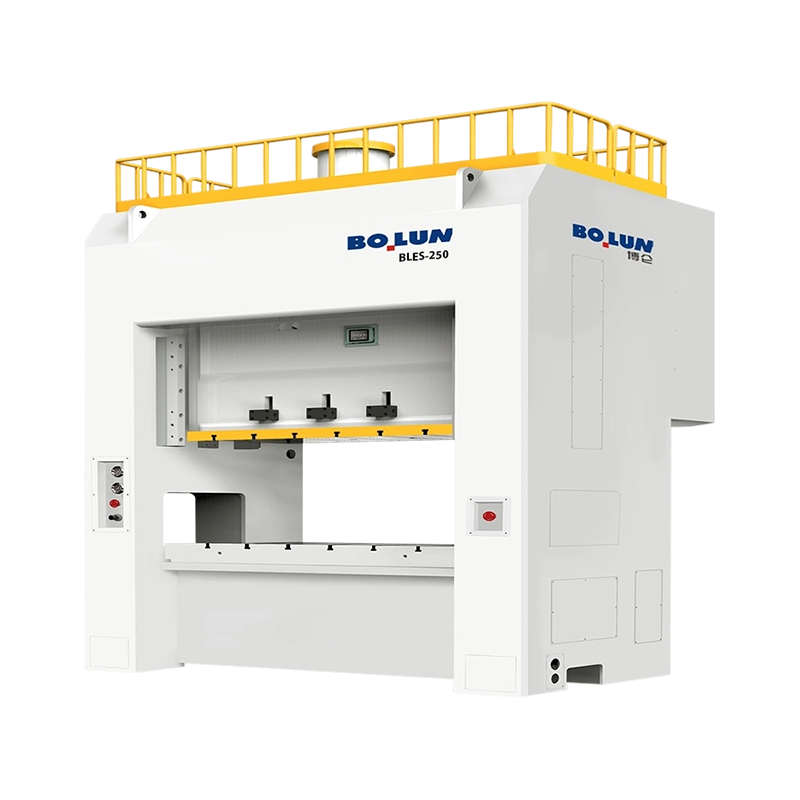
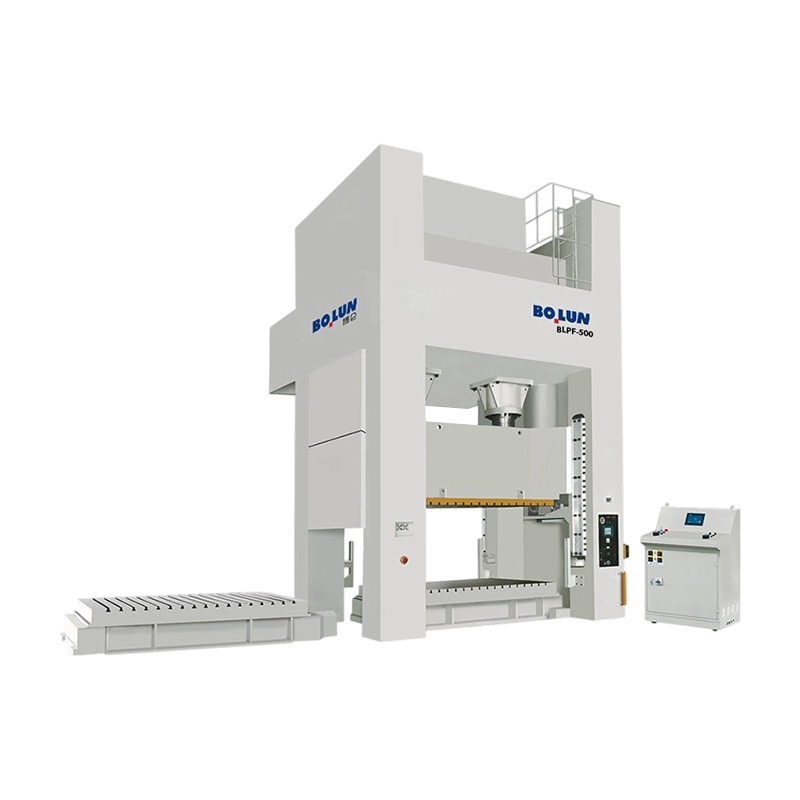
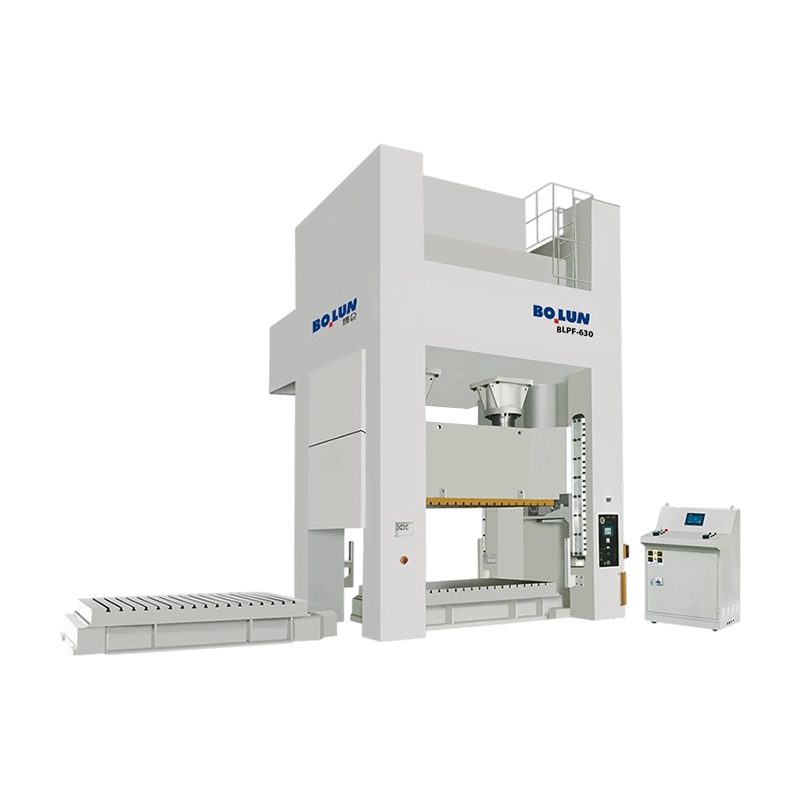
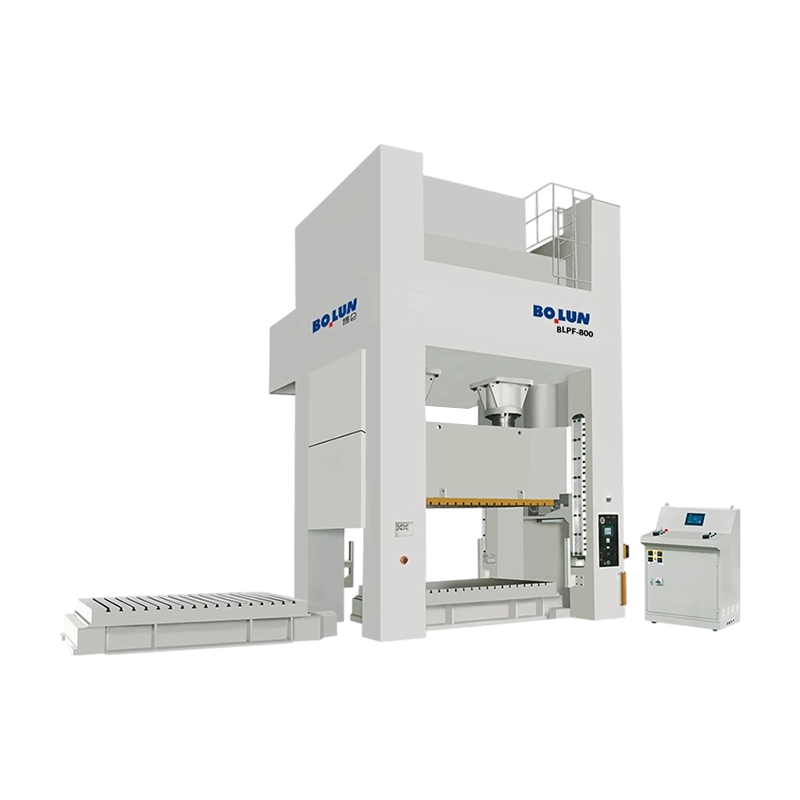
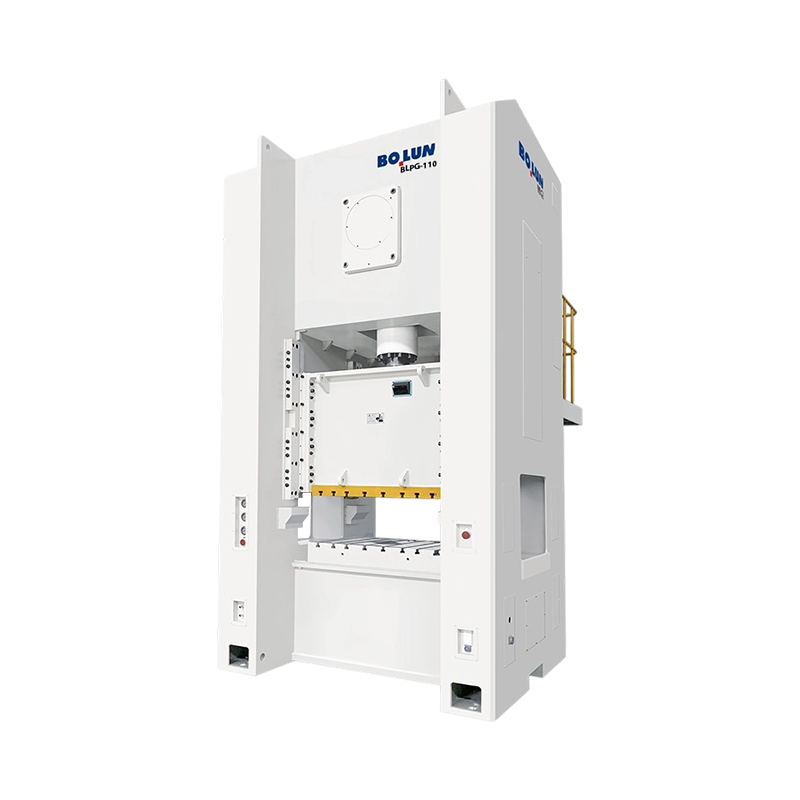
A Пресс закрытого типа , часто называемый прессом с прямой стороной или прессом с Н-образной рамой, использует раму с соединенными конструктивными элементами по обе стороны рабочей зоны, образуя полностью закрытый путь нагрузки вокруг плунжера.
Поскольку рама образует полный путь нагрузки с обеих сторон, а не открытую С-образную форму, силовой пресс закрытого типа гораздо эффективнее сопротивляется прогибу при тяжелой или смещенной от центра нагрузке. Эта дополнительная жесткость напрямую приводит к лучшей параллельности плунжеров и более равномерному контакту инструмента по всей рабочей зоне, что имеет большое значение для точной штамповки и формовки больших панелей.
Конструкция с закрытой рамой обеспечивает существенно более высокую грузоподъемность, чем конструкции с открытой рамой: многие прессы закрытого типа рассчитаны значительно выше 500 тонн, а большие прессы для кузовных панелей - несколько тысяч тонн. Повышенная жесткость конструкции закрытой рамы обычно приводит к более жестким допускам размеров готовых деталей. , поэтому высокоточная штамповка и обработка больших панелей неизменно отдают предпочтение конструкциям закрытого типа по сравнению с альтернативами открытого типа.
В прессах закрытого типа обычно используются более обширные системы направляющих салазок, чем в эквивалентах открытого типа, часто с использованием направляющих поверхностей на всех четырех углах плунжера, а не более простой двухточечной направляющей. Это более комплексное управление еще больше увеличивает преимущество точности конструкции с закрытой рамой, поскольку оно ограничивает движение плунжера по постоянной вертикальной траектории, даже когда силы штампа не идеально центрированы в рабочей зоне, что обычно происходит в реальном производстве даже при хорошо спроектированном инструменте.
В таблице ниже основные различия между двумя типами рам представлены рядом для непосредственного сравнения.
| Фактор | Пресс-машина открытого типа | Пресс закрытого типа |
|---|---|---|
| Форма рамы | С-образная форма, открытая с трех сторон. | Полностью закрытый путь загрузки с обеих сторон |
| Доступность | Отличный, открытый спереди и по бокам | Ограничено только передним открытием |
| Жесткость рамы | Умеренный, некоторый прогиб под нагрузкой | Высокая, минимальная деформация под нагрузкой |
| Типичный диапазон тоннажа | Примерно до 250 тонн | 250 тонн до нескольких тысяч тонн |
| Точность и повторяемость | Хорошо подходит для обычных штамповочных работ. | Превосходно подходит для работ с жесткими допусками |
| Относительная стоимость оборудования | Нижний | Высшее |
Ни один из типов рамы не является в целом лучшим, поскольку правильный выбор полностью зависит от размера детали, требуемого допуска, тоннажа и того, как часто штампы необходимо менять во время производства - система принятия решений, более подробно рассмотренная далее в этом руководстве.
Помимо конструкции рамы, механические силовые прессы подразделяются на категории по конкретному механизму, используемому для преобразования энергии маховика в движение плунжера, и каждый тип привода создает отдельный профиль силы и скорости во время хода.
Наиболее распространенная конструкция механического пресса, использующая коленчатый вал для преобразования вращательного движения в линейное движение плунжера. Кривошипные прессы имеют простую и надежную конструкцию, хорошо подходящую для выполнения работ общего назначения по вырубке, прошивке и формовке.
Вместо настоящего коленчатого вала используется эксцентриковый вал, что часто позволяет создать более компактную конструкцию рамы для заданной длины хода, что обычно используется в прессах малого и среднего тоннажа.
Использует шарнирное соединение, которое значительно увеличивает усилие в нижней части хода, что делает эту конструкцию хорошо подходящей для операций чеканки, калибровки и точной формовки, требующих очень высокой силы на коротком рабочем расстоянии.
По принципу действия аналогичен прессу с шарнирным соединением, в котором используется коленно-рычажный механизм для создания высокой силы с контролируемым движением, напоминающим задержку, вблизи нижней мертвой точки, что предпочтительно для операций, требующих длительного времени контакта под нагрузкой.
Использует вращающийся винтовой механизм, приводимый в движение маховиком или двигателем для привода плунжера, обеспечивая работу с ограничением энергии, а не с ограничением хода, что обычно используется при ковке и чеканке монет, где контролируемая энергия удара имеет большее значение, чем фиксированная геометрия хода.
Использует многорычажный механизм для изменения профиля скорости плунжера посредством хода, часто обеспечивая более медленную скорость подхода и увеличенную задержку в нижней части хода, что полезно для операций глубокой вытяжки, чувствительных к скорости плунжера.
Выбор правильного приводного механизма начинается с определения того, что на самом деле требует процесс от профиля движения домкрата. Операции, требующие быстрой и простой резки, выигрывают от использования стандартных кривошипных или эксцентриковых приводов, поскольку эти конструкции обеспечивают прямое, предсказуемое движение с высокой частотой циклов. Операции, требующие экстремальной силы, сосредоточенной вблизи нижней мертвой точки, такие как создание мелких деталей на поверхности детали, выигрывают от конструкции шарнирного или коленно-рычажного соединения, особенно из-за того, как эти механизмы умножают силу за счет геометрии своего соединения. Согласование приводного механизма с потребностями процесса вместо использования стандартного кривошипного пресса для каждого применения часто улучшает как качество детали, так и срок службы инструмента, а также может значительно снизить процент брака в процессах, где время усилия во время хода напрямую влияет на готовую деталь.
Прессы большей мощности также классифицируются по количеству точек соединения, то есть отдельных коленчатых валов или эксцентриковых соединений, которые поддерживают и приводят в движение плунжер, что напрямую влияет на распределение нагрузки по широким рабочим зонам.
В одноточечном прессе используется одно центральное приводное соединение с подъемником, что является самой простой и наиболее распространенной конфигурацией для прессов малого и среднего размера, обрабатывающих детали, которые удобно размещаются в компактной рабочей зоне, не требуя поддержки на необычно широком расстоянии.
В двухточечном прессе используются два приводных соединения, расположенные по ширине плунжера, что позволяет более равномерно распределять нагрузку по более широким рабочим зонам и снижать риск наклона плунжера, когда сила прикладывается не от центра в пределах большего пространства матрицы.
В четырехточечном прессе используются четыре приводных соединения, по одному возле каждого угла плунжера, что обеспечивает наиболее равномерное распределение нагрузки и делает эту конфигурацию стандартным выбором для штамповки очень больших панелей, таких как панели кузова автомобиля, где поддержание постоянной параллельности на большой рабочей поверхности имеет важное значение для качества детали.
По мере увеличения рабочей площади пропорционально увеличивается риск неравномерного распределения усилия и наклона цилиндра, именно поэтому в более крупных прессах закрытого типа обычно используются двух- или четырехточечные конфигурации, а не одиночный центральный привод. Соответствие количества точек размеру и тоннажу детали является одним из наиболее важных решений при выборе штамповочного пресса большого формата.
Хотя дополнительные точки привода улучшают распределение нагрузки, они также усложняют механическую работу, поскольку каждая дополнительная точка соединения требует собственного точно синхронизированного приводного механизма, связанного с общим маховиком и системой сцепления. Эта дополнительная сложность обычно увеличивает как первоначальную стоимость оборудования, так и требования к текущему техническому обслуживанию по сравнению с более простой одноточечной конструкцией, поэтому количество точек следует согласовывать с фактическими требованиями к размеру детали, а не выбирать в качестве обновления по умолчанию независимо от приложения, поскольку оплата сложности синхронизации, которая не требуется фактической производственной необходимости, редко повышает общую рентабельность инвестиций в оборудование.
Постоянно накапливает энергию вращения приводного двигателя, высвобождая ее концентрированным взрывом во время каждого рабочего хода, создавая силу, значительно превышающую ту, которую может выдержать один только двигатель.
Сцепляет маховик с коленчатым валом, чтобы инициировать ход, и сразу же останавливает движение плунжера после завершения хода, что является критически важным компонентом безопасности и контроля на каждом механическом прессе.
Преобразует вращательное движение маховика в линейное возвратно-поступательное движение плунжера, при этом геометрия вала напрямую определяет длину хода и профиль скорости плунжера.
Подвижный компонент, который несет верхнюю матрицу и передает усилие на заготовку, точно направляется внутри рамы, чтобы поддерживать постоянное выравнивание с неподвижной станиной на протяжении каждого хода.
Фиксированная нижняя конструкция, поддерживающая нижнюю матрицу, спроектирована таким образом, чтобы выдерживать повторяющиеся ударные нагрузки, сохраняя при этом точное выравнивание с подъемником на протяжении всего срока службы машины.
Современные силовые прессы включают в себя программируемые элементы управления, регулирующие скорость хода, защитные блокировки и эксплуатационный мониторинг, которые все чаще интегрируются с автоматизированными системами подачи и обработки деталей на линиях с большими объемами.
Чтобы пресс работал безопасно и производил однородные детали, каждый из этих компонентов зависит от правильного функционирования остальных. Идеально обслуживаемые маховик и коленчатый вал не могут компенсировать изношенный узел сцепления и тормоза, который не может надежно остановить плунжер, а точно выровненная система направляющих плунжера дает мало пользы, если станина и опорная пластина сместились из-под выравнивания за годы интенсивного использования. Оценка покупки печатной машины или планирование программы технического обслуживания существующей машины означает рассмотрение всей системы, а не отдельного компонента.
Предприятия, выбирающие механический пресс, должны учитывать не только текущие потребности в деталях, но и разумно ожидаемые будущие производственные потребности, поскольку последующее обновление тоннажа или типа рамы обычно означает покупку совершенно новой машины, а не модификацию существующей. Указание умеренной дополнительной мощности сверх непосредственных потребностей, где позволяет бюджет, часто оказывается более экономически эффективным в течение срока службы оборудования, чем постоянное перерастание последующих прессов меньшего размера, особенно для растущих операций, которые ожидают увеличения сложности или объема детали в течение нескольких лет после первоначальной покупки.
Пресс сам по себе является лишь половиной функциональной операции штамповки, поскольку штамп определяет фактическую форму, действие резания или результат формования, применяемый к материалу, а конструкция штампа должна точно соответствовать выбранному типу пресса.
Прогрессивные штампы выполняют несколько операций последовательно, когда полосовой материал проходит через несколько станций в одном наборе штампов, и этот подход особенно хорошо сочетается с высокоскоростными прессами открытого типа с непрерывной подачей рулона, поскольку эта комбинация максимизирует производительность для деталей, требующих нескольких этапов формовки или резки.
Передающие штампы перемещают отдельные заготовки или детали между станциями с использованием механической системы передачи, а не непрерывной полосы. Этот подход обычно используется на более крупных прессах закрытого типа, производящих более крупные детали, такие как автомобильные панели, где в процесс подаются отдельные заготовки, а не непрерывная катушка.
Составные штампы выполняют несколько операций резки одновременно на одной станции, а не на последовательных станциях, что часто используется для деталей, требующих высокой точности размеров между несколькими элементами резки за один ход.
Вес матрицы, высота закрытия и требуемый рабочий зазор должны быть проверены в соответствии с конкретным рассматриваемым типом рамы пресса, поскольку матрица, предназначенная для открытого доступа и более короткой высоты закрытия, типичной для пресса открытого типа, может не быть перенесена непосредственно на пресс закрытого типа без модификации, и наоборот.
Плохо обслуживаемая матрица с тусклыми режущими кромками или изношенными формовочными поверхностями вынуждает пресс работать тяжелее, чем необходимо для выполнения каждой операции, что со временем ускоряет износ компонентов сцепления, тормоза и привода. Предприятия, которые рассматривают обслуживание штампов и прессов как единую интегрированную программу, а не как две отдельные задачи, выполняемые разными отделами, обычно обеспечивают более длительный срок службы как оснастки, так и самого пресса, а также более стабильное качество деталей на протяжении всего цикла производства.
Область, в которой плунжер и матрица контактируют с заготовкой, известная как рабочая зона, представляет собой зону наибольшего риска на любом прессовом станке, и соответствующая защита, будь то фиксированные барьеры, световые завесы или двуручные системы управления, необходима для предотвращения контакта оператора с движущимися компонентами во время хода, независимо от конкретного типа рамы или грузоподъемности.
Поскольку узел сцепления и тормоза точно контролирует движение и остановку гидроцилиндра, регулярный осмотр и техническое обслуживание этой системы являются критически важным требованием безопасности, и любой признак задержки остановки или нестабильного включения должен немедленно вывести машину из эксплуатации до ремонта.
Последовательное обучение операторов правильной технике подачи, процедурам смены штампов и протоколам аварийной остановки значительно снижает риск инцидентов, а предприятия должны поддерживать документированные стандартные рабочие процедуры, специфичные для каждой комбинации пресса и матрицы при регулярном использовании.
Анy maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
Непрерывная работа механического пресса приводит к значительному шуму и вибрации, особенно на более крупных прессах закрытого типа, работающих с большим тоннажем. Предприятиям следует оценить уровень шума в соответствии с соответствующими рекомендациями на рабочем месте и рассмотреть возможность установки виброизоляции для прессов, установленных на верхних этажах или рядом с чувствительным оборудованием, поскольку передаваемая вибрация со временем может повлиять на находящееся рядом точное оборудование.
Каждый силовой пресс должен иметь четко обозначенные и легко доступные органы управления аварийной остановкой, расположенные так, чтобы любой оператор или находящийся рядом персонал мог немедленно остановить машину, не проходя для этого через или вблизи точки работы, и эти органы управления должны регулярно проверяться в рамках плановой проверки безопасности, а не предполагаться работоспособными на неопределенный срок после первоначальной установки, поскольку аварийное управление, которое выходит из строя бесшумно, не обеспечивает реальной защиты, когда оно действительно необходимо.
Различные отрасли промышленности тяготеют к конкретным конфигурациям механических прессов в зависимости от размеров деталей, допусков и объемов производства, типичных для их продукции.
Производство автомобильных кузовных панелей в значительной степени зависит от больших прессов закрытого типа, часто с четырехточечной конфигурацией, способных штамповать большие сложные панели с жесткой размерной стабильностью тысяч деталей за один производственный цикл. Небольшие автомобильные компоненты, такие как кронштейны и крепежные детали, часто производятся на высокоскоростных прессах открытого типа с прогрессивными штампами.
Корпуса и внутренние компоненты устройств охватывают широкий диапазон тоннажа: меньшие прессы открытого типа обычно работают с внутренними кронштейнами и монтажными компонентами, тогда как более крупные прессы закрытого типа формируют внешние панели, требующие гладкой и однородной поверхности.
Производство электрических корпусов обычно отдает предпочтение прессам открытого типа, оснащенным высокоскоростными прогрессивными штампами, поскольку эти детали, как правило, представляют собой более легкий материал, производимый в очень больших объемах, где скорость цикла и доступность штампа для частой замены инструмента имеют большее значение, чем прессы закрытого типа с чрезвычайной жесткостью.
В крупносерийном производстве крепежных изделий и мелкого оборудования обычно используются компактные одноточечные прессы открытого типа, работающие с очень высокой частотой ходов в минуту, при этом скорость первичного цикла отдается предпочтение преимуществам точности, которые имеют большее значение для более крупных деталей с более жесткими допусками.
Для тяжелых промышленных применений, включая формование конструкционных кронштейнов, вырубку толстых листов и формование больших фланцев, обычно требуются самые высокотоннажные прессы закрытого типа, поскольку толщина материала в этих приложениях требует значительно большего усилия на единицу сдвига или длины формовки, чем типичные работы из тонкого листового металла, применяемые в автомобилестроении или производстве приборов, что часто приводит к тому, что требования к тоннажу значительно превышают те, которые когда-либо могли бы потребоваться для сопоставимой операции с тонкими калибрами.
Помимо типа рамы и механизма привода, несколько конкретных числовых характеристик определяют, действительно ли данный механический пресс соответствует производственным требованиям.
Тоннаж представляет собой максимальное усилие, которое пресс может безопасно создать, и этот показатель всегда должен превышать расчетное необходимое усилие для данной операции с разумным запасом безопасности, поскольку постоянная эксплуатация пресса вблизи максимального номинального тоннажа ускоряет износ и увеличивает риск отказа.
Длина хода определяет общее расстояние вертикального перемещения плунжера, которое должно быть достаточным, чтобы детали могли покинуть матрицу во время удаления или автоматического выброса, что особенно важно для деталей глубокой вытяжки, требующих большего зазора, чем простые операции вырубки.
Эта цифра напрямую определяет максимальную теоретическую производительность, хотя фактическая достижимая производительность также зависит от скорости подачи материала, сложности детали и любых вторичных операций, включенных в цикл пресса.
Высота затвора, расстояние между плунжером и станиной в нижней части хода, должна соответствовать конкретной высоте используемой матрицы, а размер станины должен физически соответствовать как матрице, так и материалу, подаваемому через пресс.
Помимо технических характеристик, с которыми непосредственно взаимодействует покупатель, мощность двигателя и энергоемкость маховика определяют, насколько быстро пресс может восстанавливаться между ходами при устойчиво высокой производительности. Прессу, работающему с максимальной номинальной скоростью хода в минуту в течение продолжительных периодов времени, требуется достаточная мощность двигателя, чтобы поддерживать полную заряженность маховика между циклами, а недостаточная мощность двигателя может привести к постепенной потере скорости и нестабильной передаче усилия во время длительных непрерывных производственных циклов, проблема, которую сами по себе спецификации не всегда делают очевидной без специальной проверки номинальных значений рабочего цикла, поэтому перед принятием окончательного решения о покупке стоит запросить данные о рабочем цикле непосредственно у производителя.
Машины механических прессов в основном классифицируются по конструкции рамы на конструкции открытого и закрытого типа, а по механизму привода - на механические, гидравлические и пневматические прессы, при этом механические прессы далее подразделяются на кривошипные, эксцентриковые, шарнирные, коленно-рычажные и винтовые.
Ан Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
Машины механического пресса открытого типа обычно охватывают тоннаж примерно до 250 тонн, что делает их хорошо подходящими для небольших и средних операций штамповки, вырубки и прошивки, а не для работы с очень большими панелями.
Машины для механических прессов закрытого типа обеспечивают значительно большую жесткость рамы, что уменьшает прогиб при тяжелой или смещенной от центра нагрузке и поддерживает более жесткую параллельность плунжера, что важно для производства больших панелей с одинаковыми размерами.
Механический пресс использует маховик и коленчатый вал для преобразования накопленной энергии вращения в быстрые, повторяемые ходы плунжера, тогда как гидравлический пресс использует давление жидкости для создания постоянной силы на протяжении всего хода при, как правило, более медленных скоростях цикла.
В прессе с шарнирным соединением используется рычажный механизм, который значительно увеличивает усилие в нижней части хода, что делает его хорошо подходящим для чеканки, калибровки и других точных операций, требующих очень большого усилия на коротком рабочем расстоянии.
Под количеством точек понимается количество отдельных соединений коленчатого вала или эксцентрикового привода, поддерживающих плунжер: от одноточечных прессов для компактных деталей до двух- или четырехточечных прессов, которые равномерно распределяют нагрузку по более широким рабочим зонам.
Требуемый тоннаж зависит от толщины материала, прочности материала, длины периметра детали при сдвиге или формовании, а также конкретной выполняемой операции и обычно рассчитывается с использованием установленных формул, специфичных для работ по вырубке, прошивке или формовке.
Важнейшие функции безопасности включают в себя ограждения на рабочем месте, такие как световые завесы или фиксированные барьеры, надежную систему сцепления и тормоза с проверенными тормозными характеристиками, системы двуручного управления, где это применимо, а также документированные процедуры блокировки и маркировки для работ по техническому обслуживанию.
Системы сцепления и тормоза следует проверять по регулярному графику, установленному производителем и применимыми правилами техники безопасности, при этом тормозной путь и время срабатывания должны проверяться на предмет соответствия заданным допускам безопасности при каждом интервале проверки.


В области формовки металлов, изготовления листового металла, вырубки и штампо...
Производитель крепежных изделий среднего размера недавно столкнулся со зна...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

