
A механический силовой пресс это станок, который прилагает силу к заготовкам с помощью механических систем, в основном с использованием маховика и эксцентриковых механизмов для обеспечения постоянного, повторяемого давления для операций формовки, штамповки и формовки. . Эти промышленные машины составляют основу современного производства, обеспечивая массовое производство металлических компонентов, автомобильных деталей и промышленных сборок. Механические силовые прессы преобразуют электрическое или моторное вращательное движение в контролируемое линейное движение, применяя огромную силу для точного и последовательного формирования из сырья готовой продукции.
Классификация механических прессов на конструкции открытого и закрытого типа представляет собой фундаментальное различие, основанное на конструкции рамы и особенностях эксплуатационной безопасности. Механические силовые прессы доступны в различных конфигурациях: от небольших настольных моделей, производящих силу в десятки килоньютонов, до крупных промышленных установок, приложенное давление которых превышает несколько тысяч килоньютонов. . Понимание различий между типами прессов позволяет инженерам-технологам и руководителям предприятий выбирать оборудование, оптимально подходящее для конкретных производственных требований, условий безопасности и целей в области качества.
Эволюция технологии механических прессов охватывает более ста лет, при этом конструкции постоянно совершенствуются для повышения производительности, точности и безопасности оператора. Современные механические прессы оснащены передовыми системами управления, автоматизированными механизмами подачи и комплексными функциями безопасности, которые были недоступны в предыдущих поколениях. Несмотря на появление гидравлических и пневматических альтернатив, механические прессы остаются доминирующими во многих отраслях промышленности благодаря их надежности, скорости, экономической эффективности и способности обеспечивать стабильное качество при производстве, охватывающем тысячи идентичных компонентов.
Ан Пресс-машина открытого типа имеет доступную конструкцию рамы с открытыми сторонами и минимальной защитой, обеспечивающую легкий доступ к рабочей зоне для позиционирования заготовок и извлечения готовых деталей. . Такая конфигурация делает прессы открытого типа особенно подходящими для одиночного или мелкосерийного производства, где происходит частая загрузка и разгрузка материала. Отсутствие обширной рамной конструкции, окружающей рабочую зону, обеспечивает операторам четкую видимость и удобный доступ, сокращая время производственного цикла для приложений, требующих ручного размещения компонентов между циклами прессования.
В силовых прессах открытого типа обычно используется конструкция с C-образной рамой или рамой с зазором, при этом открытая сторона обеспечивает доступ к рабочей зоне. Конструкция состоит из прочного основания, вертикальных колонн, поддерживающих головку пресса, и, как правило, одного неподвижного толкателя, движущегося вниз. Открытая конфигурация позволяет легко размещать заготовки сбоку, что делает эти машины идеальными для операций прессования материалов большого размера или неправильной формы. Более простая конструкция рамы приводит к снижению производственных затрат по сравнению с конструкциями с закрытой рамой, что делает прессы открытого типа экономически привлекательными для малых и средних производственных операций.
Основное преимущество механических прессов открытого типа заключается в их доступности для ручных операций. Операторы могут размещать крупные детали или сборки в рабочей зоне, не требуя сложного оборудования для крепления или позиционирования. Обращение с материалами становится более простым, поскольку компоненты можно вставлять под разными углами через открытые стороны рамы. Эта доступность оказывается особенно ценной в условиях индивидуального производства, где конфигурации заготовок значительно различаются в зависимости от производственного цикла, что требует гибких конфигураций станков, а не специализированных инструментов.
Машины для механических прессов открытого типа превосходно подходят для таких применений, как штамповка металла для декоративных или относительно простых компонентов, операции правки изогнутых металлических деталей, операции тиснения и чеканки, операции клепки и сборки, а также операции формования листового металла или плитных материалов. Эти машины хорошо подходят для разработки прототипов и мелкосерийного производства, где время наладки оснастки оправдывает машинное время. Примеры включают штамповку панелей кузова автомобиля, сборку электрических компонентов и изготовление компонентов мебели.
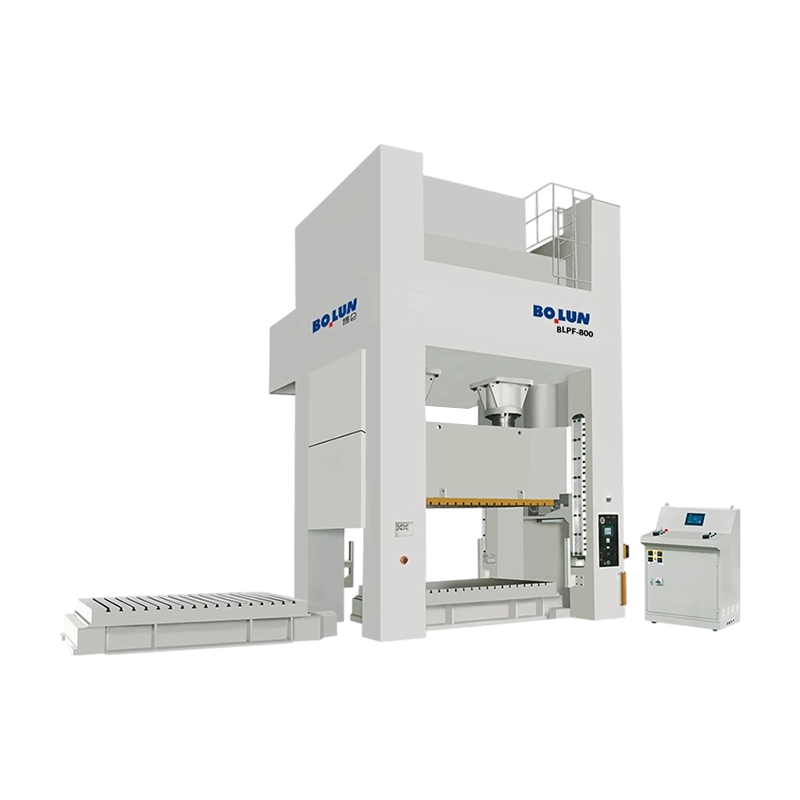
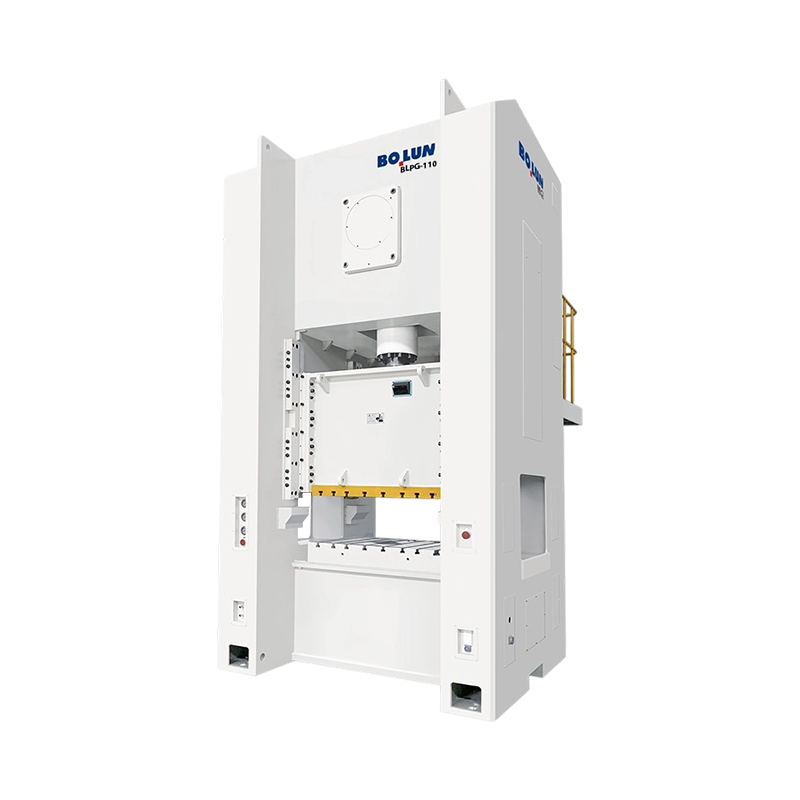
A Пресс-машина закрытого типа использует полностью закрытую рамную конструкцию, окружающую рабочую зону, обеспечивающую максимальную защиту операторов и позволяющую интегрировать передовые системы безопасности, включая защитные устройства блокировки и автоматические механизмы подачи. . В этой конструкции безопасность оператора и эффективность производства отдаются приоритету над доступностью рабочей зоны, что делает прессы закрытого типа пригодными для непрерывного производства в больших объемах. Закрытая конструкция создает ограниченную рабочую среду, в которой потенциальные опасности физически изолированы от контакта с оператором, что снижает риск серьезных травм от движущихся компонентов пресса или летящих обломков.
Машины для механических прессов закрытого типа представляют собой цельные рамные ограждения с выделенными точками доступа для загрузки и удаления материала. Прочная конструкция закрывает механизм пресса, маховик и компоненты привода, предотвращая контакт оператора с движущимся оборудованием во время работы. Защитные блокировки в точках доступа автоматически останавливают работу пресса, если защитные ограждения открыты, гарантируя, что операторы не смогут случайно проникнуть в рабочую зону во время активных циклов прессования. Закрытая конструкция также снижает рабочий шум и обеспечивает жесткость конструкции, позволяющую точно контролировать движение пресса и передачу усилия.
Прессы закрытого типа имеют несколько уровней защиты, включая механические блокировки, предотвращающие открытие ограждения во время работы, кнопки аварийной остановки, доступные из разных мест, и сенсорные системы, обнаруживающие попытки несанкционированного доступа. . Современные конструкции включают в себя электронные системы мониторинга, которые отслеживают состояние цикла пресса и обеспечивают автоматическое отключение при обнаружении аномалий. Устройства обнаружения присутствия могут обнаружить, если руки или другие предметы попадают в опасную зону во время работы, вызывая немедленную остановку пресса. Эти комплексные функции безопасности делают прессы закрытого типа подходящими для крупных предприятий, где несколько операторов взаимодействуют с оборудованием в течение производственных смен.
Механические прессы закрытого типа обеспечивают существенные преимущества в условиях крупносерийного производства. Автоматизированные системы подачи могут точно позиционировать материалы между циклами, сокращая ручную обработку и человеческие ошибки. Наборы штампов, разработанные специально для станков с закрытой рамой, позволяют сократить время цикла за счет оптимизированного хода поршня и характеристик задержки. Стабильность и повторяемость работы станков закрытого типа обеспечивают однородное качество компонентов во всех производственных циклах, охватывающих тысячи идентичных деталей. Производительность производства значительно увеличивается по сравнению с машинами открытого типа: некоторые промышленные прессы закрытого типа производят более 100 деталей в минуту при высокой скорости.
Понимание механических систем, приводящих в движение силовые прессы, имеет важное значение для оптимизации их производительности и поддержания надежности оборудования. Механические силовые прессы используют маховик и эксцентриковые или кривошипные механизмы для преобразования вращательной мощности двигателя в контролируемое линейное движение прессования, обеспечивая максимальную силу в нижней части хода независимо от сопротивления нагрузки. . Эта характеристика отличает механические прессы от гидравлических альтернатив, которые поддерживают постоянное усилие на протяжении всего хода. Система механического привода обеспечивает преимущества безопасности благодаря саморегулированию, автоматически уменьшая прилагаемое усилие, если пресс сталкивается с неожиданным сопротивлением.
Маховик служит компонентом накопления энергии в системах механических прессов, накапливая энергию вращения в периоды между циклами прессования, когда мощность электродвигателя превышает текущие потребности нагрузки. Когда пресс включается и начинает ход штамповки, маховик высвобождает накопленную энергию для поддержания скорости хода, несмотря на возрастающее сопротивление нагрузке, когда матрица контактирует с заготовкой. Эта способность аккумулировать энергию позволяет механическим прессам создавать огромную силу на относительно короткие расстояния хода, не требуя пропорционально больших электродвигателей. Механический пресс с двигателем мощностью 1000 киловатт может обеспечить усилие прессования, эквивалентное гидравлическому прессу, требующему входной мощности 3000 киловатт или больше.
Эксцентриковые механизмы или коленчатые валы преобразуют вращательное движение маховика в линейное движение плунжера. Эксцентриковый кулачок или кривошип создает возвратно-поступательное движение при вращении кулачка, толкая узел шатуна и толкателя вниз во время хода прессования, а затем втягиваясь вверх, когда эксцентрик завершает свое вращение. Механическое преимущество варьируется на протяжении всего хода, обеспечивая максимальное механическое преимущество в точке пика прижимной силы. Современные эксцентриковые конструкции обеспечивают чрезвычайно плавное движение с минимальной вибрацией благодаря прецизионной обработке и сбалансированным вращающимся компонентам, что позволяет достичь скорости прессования от 100 до 200 ходов в минуту или выше в специализированных приложениях. .
Механизмы сцепления соединяют двигатель с маховиком и системой привода, позволяя прессу включаться и выключаться по требованию. Пневматические муфты обеспечивают быстрое включение и выключение, позволяя работать в однократном или непрерывном режиме. Современные системы управления включают в себя функции определения нагрузки, которые автоматически регулируют включение сцепления для оптимизации времени цикла в зависимости от фактической рабочей нагрузки. Тормозные системы останавливают движение пресса и полностью останавливают плунжер после завершения хода штамповки, контролируя скорость возврата плунжера и предотвращая повреждение инструментов или заготовок, вызванное импульсом.
| Параметр производительности | Пресс открытого типа | Пресс закрытого типа | Гидравлический пресс |
|---|---|---|---|
| Скорость цикла | От 20 до 60 циклов в минуту | От 60 до 200 циклов в минуту | От 5 до 30 циклов в минуту |
| Доступность оператора | Отлично | Ограничено охраной | Умеренный с автоматизацией |
| Профиль доставки силы | Максимум в нижней части хода | Максимум в нижней части хода | Постоянно на протяжении всего хода |
| Требования к техническому обслуживанию | Умеренный | Умеренный to High | Значительное содержание жидкости |
| Первоначальные капитальные затраты | От низкого до среднего | Умеренный to High | Высокий |
| Энергоэффективность | Высокий (Flywheel energy storage) | Высокий (Flywheel energy storage) | Умеренный (Continuous pump operation) |
| Точность и повторяемость | Хорошо | Отлично | Отлично with CNC controls |
| Генерация шума | Умеренный to High | Умеренный (enclosed) | Низкий |
Механические прессы закрытого типа обычно работают со скоростью в 2–3 раза быстрее, чем конструкции открытого типа, и способны производить от 100 до 200 готовых компонентов в минуту при высокой скорости. Это преимущество в скорости обусловлено обтекаемой конструкцией, оптимизированной интеграцией инструментов и автоматизированными системами подачи, встроенными в станки закрытого типа. Прессы открытого типа работают со скоростью от 20 до 60 циклов в минуту, что отражает время ручного позиционирования, необходимое для каждого компонента, и упрощенное расположение инструментов. Более высокие скорости прессов закрытого типа приводят к значительному увеличению ежедневных объемов производства, компенсируя более высокие затраты на оборудование за счет увеличения производительности.
Механические силовые прессы закрытого типа обеспечивают превосходную стабильность размеров благодаря жесткой конструкции рамы и точно контролируемому движению плунжера, что обеспечивает отклонения компонентов в пределах плюс-минус 0,1 миллиметра в ходе производства, охватывающего тысячи деталей. . Жесткая рама сводит к минимуму прогиб при полной рабочей нагрузке, а прецизионные эксцентриковые механизмы обеспечивают повторяемую длину хода и скорость. Прессы открытого типа обеспечивают хорошую стабильность размеров, но обычно допускают отклонения в пределах плюс-минус 0,2–0,3 миллиметра из-за отклонения рамы и менее точных систем управления.
Механические прессы закрытого типа обеспечивают превосходную защиту оператора благодаря комплексному корпусу и интегрированным системам безопасности. Современные машины закрытого типа соответствуют международным стандартам безопасности, включая нормы ISO 12100 и OSHA, с многочисленными резервными системами безопасности, предотвращающими доступ оператора во время активных циклов прессования. Прессы открытого типа в большей степени зависят от осведомленности и дисциплины оператора для соблюдения безопасных методов работы, требуя постоянной бдительности для предотвращения контакта с движущимися компонентами подъемника или пресс-инструментом. Закрытая конструкция пресса снижает уровень шума в пределах 80–90 децибел по сравнению с 90–100 децибелами для машин открытого типа, что снижает требования к защите органов слуха и улучшает качество рабочей среды.
Технические характеристики механических прессов значительно различаются в зависимости от предполагаемого применения и требований к объему производства. Понимание основных спецификаций позволяет правильно выбрать пресс в соответствии с производственными требованиями.
Прессы с механической мощностью классифицируются по максимальной силе нажатия, измеряемой в килоньютонах или метрических тоннах. Доступные значения силы варьируются от 5 до 10 килоньютон для небольших специальных машин до 5000 килоньютон и более для крупных промышленных установок. . Общие размеры включают машины мощностью 25, 50, 100, 250, 500, 1000 и 2000 килоньютон, причем каждый размер подходит для различных требований применения. Выбор подходящей мощности имеет важное значение, поскольку машины меньшего размера создают недостаточное давление формовки, что приводит к получению неполных деталей, а машины большего размера тратят энергию и неоправданно увеличивают время цикла. Типичные производственные операции требуют выбора силы на основе твердости материала заготовки, сложности формовки и требований к конструкции штампа.
Длина хода пресса определяет максимальное расстояние, на которое плунжер перемещается вниз во время цикла формовки, измеряется в миллиметрах. Типичная длина хода варьируется от 50 миллиметров в прецизионных штамповочных машинах до 500 миллиметров и более в тяжелых формовочных машинах. Выбор длины хода зависит от толщины заготовки, высоты матрицы и требований к конфигурации детали. Несколько ходов в одном прессе позволяют достичь разных стадий формования, а промежуточное позиционирование обеспечивает сложное многоэтапное формование деталей в прессах закрытого типа, оснащенных автоматизированными системами подачи.
Высота закрытия относится к расстоянию между поверхностью матрицы и станиной пресса, когда плунжер достигает крайнего нижнего положения без нагрузки. Этот размер определяет максимальную толщину обрабатываемых компонентов, включая высоту матрицы и толщину заготовки. Размеры рабочей поверхности определяют горизонтальное пространство, доступное для установки штампа и позиционирования заготовки. Современные механические прессы предлагают площади рабочей поверхности от 200 на 300 миллиметров в компактных машинах до 2000 на 3000 миллиметров и более в промышленных установках, вмещая заготовки, начиная от небольших прецизионных компонентов и заканчивая большими сборками из листового металла. .
Функциональность механического пресса в решающей степени зависит от конструкции штампа и интеграции инструментов, поскольку штампы определяют конкретные операции формования, которые выполняет пресс. Выбор и конфигурация штампа существенно влияют на качество продукции, скорость цикла и экономическую эффективность производства.
Прогрессивные матрицы включают в себя несколько формовочных станций в одной сборке матрицы, что позволяет выполнять сложные многоэтапные операции в течение одного цикла прессования. Полосовой материал продвигается через прогрессивные станции по мере цикла пресса, при этом каждая станция добавляет элементы или изменяет геометрию детали. Прогрессивные штампы производят готовые детали за минимальное время цикла, часто выполняя операции резки, гибки, формовки и тиснения за цикл от 2 до 5 секунд. Для применения в прогрессивных штампах требуются механические силовые прессы закрытого типа, оснащенные автоматизированными системами подачи полосы, что позволяет снизить затраты на компоненты до нескольких центов за деталь при больших объемах производства. . Обычно прогрессивные штампы применяются в автомобильных крепежах, электрических разъемах и компонентах бытовой техники.
Составные штампы выполняют несколько операций одновременно за один ход пресса, разрезая периметр и формируя внутренние элементы в одном цикле. Эти штампы сокращают время обработки компонентов по сравнению с прогрессивными штампами за счет исключения промежуточных этапов перемещения. Составные матрицы подходят для применений, производящих умеренные объемы, где затраты на оснастку остаются разумными, но скорость производства превышает скорость простых матриц с одной операцией. Примеры применений включают обоймы подшипников, корпуса электрических компонентов и конструкционные компоненты, требующие точной формы.
Современные механические прессы закрытого типа оснащены автоматизированными системами транспортировки, которые перемещают частично готовые заготовки между несколькими станциями пресса без ручного вмешательства. Системы переноса значительно сокращают трудозатраты и увеличивают общую производительность производства за счет устранения времени на ручное позиционирование. Механические системы транспортировки используют кулачковые механизмы, приводимые в действие движением пресса, для перемещения и позиционирования компонентов, а гидравлические и пневматические системы обеспечивают альтернативные подходы к автоматизации. Усовершенствованные системы транспортировки с сенсорным управлением и обратной связью позволяют выполнять сложные производственные последовательности, включающие до 10 или более отдельных операций прессования в рамках непрерывной автоматизированной производственной линии. .
Механические прессы играют решающую роль в обрабатывающей промышленности, от автомобилестроения до производства бытовой техники, обеспечивая экономически эффективное массовое производство прецизионных металлических компонентов. . Разнообразие применений отражает гибкость и надежность технологии механических прессов в различных производственных условиях.
Автомобильная промышленность является крупнейшим потребителем механических прессов в мире: тысячи прессов производят панели кузова, конструктивные элементы, крепеж и электрические разъемы. Прогрессивные и трансферные прессы производят крепежные детали со скоростью, превышающей 10 000 деталей в час, что позволяет минимизировать затраты при массовом производстве. Для кузовных панелей требуются большие прессы закрытого типа с усилием до 3000 килоньютон и более со встроенной автоматизацией, контролирующей последовательность прессования и погрузочно-разгрузочные работы. Прессы закрытого типа доминируют в автомобильной промышленности из-за требований безопасности и высоких объемов производства, оправдывающих инвестиции в оборудование.
Корпуса электрических разъемов, компоненты держателей контактов и пластины трансформаторов производятся в огромных количествах с использованием механических прессов. Эти приложения обычно требуют умеренных уровней силы от 50 до 500 килоньютонов и высоких скоростей цикла для достижения производственных целей, измеряющих миллионы компонентов в год. Требования к точности очень строгие: допуски часто указываются в пределах плюс-минус 0,05 миллиметра, чтобы обеспечить правильный электрический контакт и соединение разъемов. Прессы закрытого типа с прецизионными системами управления неизменно отвечают этим строгим требованиям.
Вкладыши холодильников, шкафы стиральных машин и компоненты кухонной посуды формируются посредством операций глубокой вытяжки и формовки с использованием механических прессов. В этих приложениях обычно используются прессы закрытого типа с умеренным усилием от 250 до 1000 килоньютонов и встроенными органами управления тяговым валиком для обеспечения постоянного потока материала. Системы автоматизации позиционируют заготовки и извлекают готовые компоненты, обеспечивая производительность от 20 до 60 готовых устройств в час в зависимости от сложности.
Производители ювелирных изделий используют механические прессы меньшего размера открытого и закрытого типа для чеканки, тиснения и формовки драгоценных металлов. Точность и повторяемость подачи усилия обеспечивают стабильное качество воспроизведения декоративных узоров и рисунков. Ручное управление подходит для мелкосерийного производства ювелирных изделий по индивидуальному заказу, при этом прессы открытого типа предпочтительнее из-за гибкости при работе с деталями различных размеров.
Современная конструкция механического пресса включает в себя комплексные системы безопасности и функции соответствия нормативным требованиям, защищающие операторов и обеспечивающие предсказуемое поведение оборудования в чрезвычайных ситуациях. Безопасность представляет собой важнейшее отличие современного оборудования от старого, поскольку современные конструкции соответствуют строгим международным стандартам.
Современные механические прессы закрытого типа включают в себя механическую и электронную системы блокировки, предотвращающие работу плунжера, если защитные ограждения открыты, гарантируя, что операторы не смогут проникнуть в опасные зоны во время активных циклов прессования. . Световые завесы и чувствительные к давлению коврики обнаруживают присутствие оператора и вызывают немедленное отключение печатной машины, если кто-то входит в защищенные зоны. Эти системы работают независимо от управляющей электроники, обеспечивая надежную защиту даже в случае неисправности электрических систем. Во время работы нельзя отключать системы блокировки; защитные блокировки постоянно контролируются, и любая неисправность автоматически останавливает работу пресса.
Кнопки аварийной остановки, расположенные в нескольких местах, позволяют операторам немедленно остановить работу пресса в случае возникновения опасной ситуации. Электронные системы мониторинга отслеживают положение пресса и состояние цикла, предотвращая неустойчивое поведение в случае выхода из строя механических компонентов. Резервные тормозные системы обеспечивают полную остановку подъемника независимо от состояния оборудования. Системы управления предотвращают перезапуск до тех пор, пока не будут проверены все условия безопасности, защищая операторов от неожиданного включения пресса.
Современные механические прессы должны соответствовать стандартам безопасности промышленного оборудования ISO 12100 и нормам OSHA в США. Международные стандарты определяют конструкцию ограждений, характеристики защитных устройств, надежность системы управления и требования к обучению операторов. Производственные предприятия должны поддерживать соответствие посредством регулярных проверок безопасности, графиков технического обслуживания и программ обучения операторов. Проверка соответствия обеспечивает безопасную работу оборудования и соответствие требованиям страхования.
Правильное техническое обслуживание имеет важное значение для продления срока службы механического пресса и поддержания безопасности и точности. Хорошо обслуживаемое оборудование надежно работает десятилетиями, а запущенные прессы быстро приходят в негодность.
Механические прессы требуют ежедневной проверки состояния защитных ограждений, работы системы управления и видимых компонентов на предмет повреждений или смещения. Еженедельное техническое обслуживание включает смазку эксцентриковых механизмов, компонентов сцепления и тормоза, а также систем раздаточной коробки в соответствии со спецификациями производителя. Правильная смазка снижает износ, продлевает срок службы компонентов и повышает точность за счет снижения трения и люфта в механических системах. . Конструкции подшипников с уплотнениями требуют меньше смазки по сравнению со старым оборудованием, хотя периодические проверки по-прежнему необходимы.
Плановое профилактическое обслуживание предполагает систематический осмотр и замену компонентов, срок службы которых приближается к концу, до того, как произойдет сбой. Балансировку маховика следует проверять ежегодно, чтобы предотвратить чрезмерную вибрацию и преждевременный износ подшипников. Компоненты сцепления и тормоза обычно требуют замены каждые 2–5 лет в зависимости от интенсивности использования. Замена уплотнений в компонентах гидравлической системы продлевает срок службы без утечек. Интервалы планового технического обслуживания варьируются в зависимости от модели пресса, интенсивности использования и конкретных условий эксплуатации.
Механические прессы, эксплуатирующиеся от 20 до 40 лет, часто подвергаются комплексному ремонту, включающему замену системы привода, модернизацию электронной системы управления и модернизацию системы безопасности. Восстановленное старинное оборудование обеспечивает существенную экономию средств по сравнению с новыми печатными машинами, при этом отвечая текущим стандартам безопасности и требованиям производительности. Современные системы управления с программируемыми логическими контроллерами обеспечивают гибкое планирование производства и комплексный контроль качества, невообразимые при разработке оригинального оборудования.
Правильный выбор пресса требует тщательного анализа производственных требований, производственной среды и целей в области качества. Выбор оборудования с соответствующими возможностями обеспечивает эффективную работу и оптимальную экономическую эффективность.
Начните с определения фактической силы прессования, необходимой для конкретных операций формовки, путем испытаний материалов или расчетов поставщика штампов. Выбирайте мощность пресса на 10–20 процентов выше расчетных требований, чтобы обеспечить достаточный запас и предотвратить хроническую перегрузку. Проанализируйте необходимые объемы производства, чтобы определить необходимую скорость цикла, учитывая, что скорость цикла зависит от типа пресса, конфигурации штампа и сложности автоматизированной системы. Одиночный пресс открытого типа, производящий 30 деталей в час, может оказаться недостаточным для производственных потребностей, требующих производства 300 деталей в день, что требует выбора пресса закрытого типа или нескольких станков меньшего размера, работающих параллельно. .
Объем производства существенно влияет на выбор оптимального оборудования. Небольшое серийное производство от 1000 до 5000 деталей в год часто оправдывает использование прессов открытого типа или аренду портативного оборудования, а не капитальные вложения в оборудование закрытого типа. Среднесерийное производство от 10 000 до 100 000 деталей в год обычно обеспечивает инвестиции в один пресс закрытого типа. Большие объемы производства, превышающие 500 000 деталей в год, часто оправдывают использование нескольких специализированных прессов, прогрессивных штампов и интегрированных систем автоматизации, что компенсирует затраты на оборудование за счет более низких затрат на производство единицы продукции.
Убедитесь, что выбранный пресс оснащен наборами штампов, предназначенными для конкретных производственных задач. Размеры рабочей поверхности пресса должны обеспечивать достаточное пространство для установки штампа и смены инструмента. Высота затвора должна соответствовать общей высоте штампа и заготовки. Убедитесь, что номинальная сила прессования превышает требования к штампу, чтобы обеспечить полную формовку без нагрузки на оборудование. Устаревшие комплекты штампов могут быть совместимы только с конкретными моделями прессов, что влияет на выбор оборудования для операций, требующих совместимости штампов с существующими инструментами.
Технология механических прессов продолжает развиваться за счет интеграции передовых средств управления, усовершенствованного материаловедения и инноваций в области автоматизации. Будущие разработки обещают расширить возможности при сохранении фундаментальных преимуществ эффективности и надежности механических систем.
Современные механические прессы все чаще включают в себя программируемые логические контроллеры и системы мониторинга в реальном времени, обеспечивающие интеграцию с сетями автоматизации производства. Подключение к Интернету вещей позволяет удаленно отслеживать состояние печатной машины, планировать профилактическое обслуживание и оптимизировать производство. Усовершенствованные системы управления регулируют рабочие параметры пресса в режиме реального времени на основе обратной связи от датчиков положения и устройств измерения усилия, компенсируя изменения материала и износ инструмента для поддержания постоянного качества компонентов. .
Разработка насосов переменной производительности и улучшенной конструкции муфты снижает потребление энергии за счет устранения ненужной работы двигателя между производительными циклами прессования. Системы рекуперативного торможения восстанавливают кинетическую энергию плунжера во время обратного хода, преобразуя эту энергию в полезную работу, а не рассеивая ее в виде тепла. Современные конструкции маховиков с использованием композитных материалов обеспечивают эквивалентное накопление энергии при уменьшенном весе и улучшенных характеристиках безопасности.
Разработка инструментальных сталей и керамических материалов, обеспечивающих более высокие рабочие температуры и более высокие скорости цикла, продлевает срок службы инструмента и повышает производительность. Вычислительный анализ во время оптимизации конструкции штампа сокращает время разработки и позволяет проектировать изделия сложной геометрии, которые ранее считались непрактичными. Методы аддитивного производства позволяют создавать специальные компоненты инструментов и ускоряют создание прототипов для специализированных приложений.
Компания Zhejiang Bolun High-Precision Machinery Co., Ltd., производитель механических прессов и завод по производству промышленных станков, расположена в провинции Чжэцзян — сердце точного обрабатывающего производства Китая. . За два десятилетия усердного накопления и технических прорывов компания Bolun Machinery превратилась в современное ведущее предприятие, специализирующееся на высокоточном формовочном оборудовании и решениях для промышленных станков.
Наша компания объединяет исследования и разработки, проектирование, производство, продажи и комплексное послепродажное обслуживание в единую профессиональную деятельность. С момента своего основания, упорных усилий в отрасли и до нынешнего лидерства в области оборудования для ковки, литья и механической обработки, компания Bolun Machinery создала зрелую, эффективную и проверенную в отрасли систему управления производством. Мы стремимся предоставлять клиентам по всему миру превосходные решения для механических прессов, независимо от того, требуются ли вам прессы открытого типа для гибкого индивидуального производства или машины закрытого типа для крупносерийного производства.
Наш опыт охватывает весь спектр технологий механического прессования: от традиционных конструкций до современных систем, включающих передовое электронное управление и интеграцию автоматизации. Мы понимаем разнообразные потребности производителей в различных отраслях, включая автомобилестроение, производство бытовой техники, производство электрических компонентов и специализированные промышленные применения. Ищете ли вы новые решения для оборудования, модернизацию оборудования или технические консультации для оптимизации операций формования, Bolun Machinery привносит в каждый проект глубокие отраслевые знания и проверенное качество производства.
Свяжитесь с компанией Zhejiang Bolun High-Precision Machinery Co., Ltd. сегодня, чтобы узнать, как наши решения для механических прессов и опыт в области промышленных станков могут расширить ваши производственные возможности, повысить эффективность производства и качество результатов.
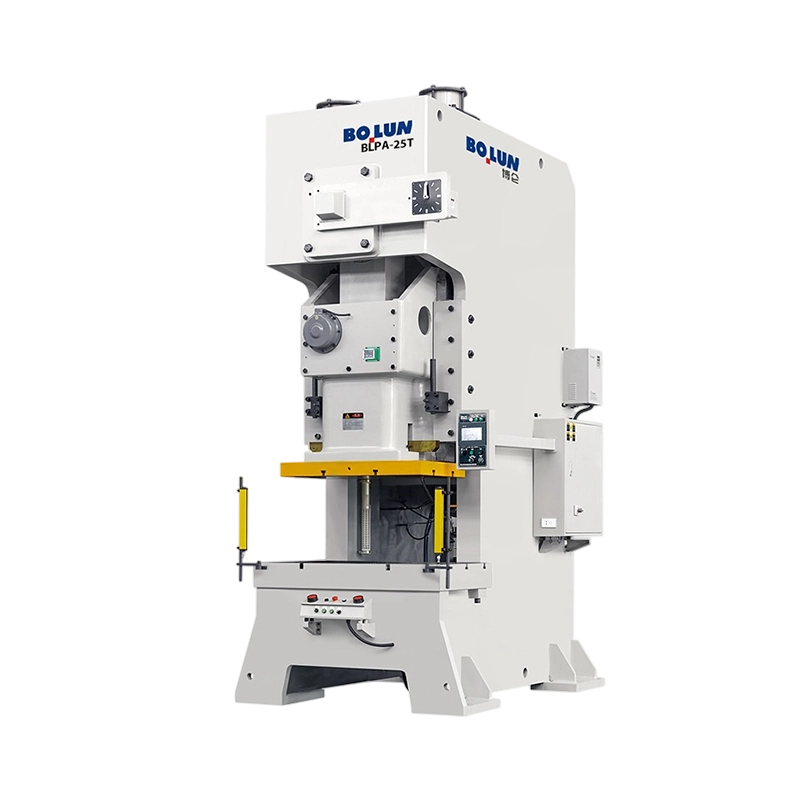


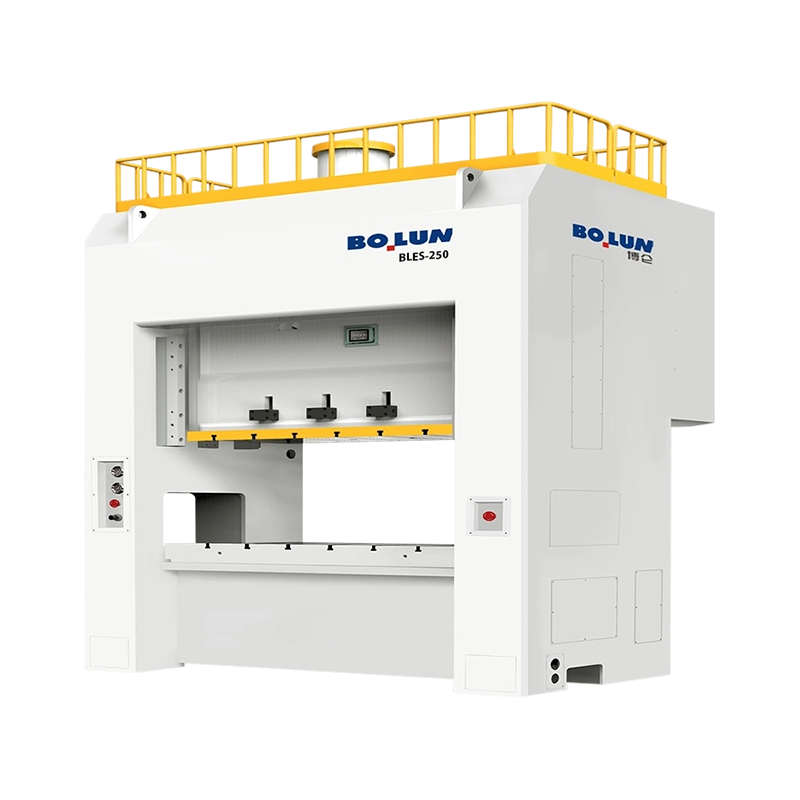
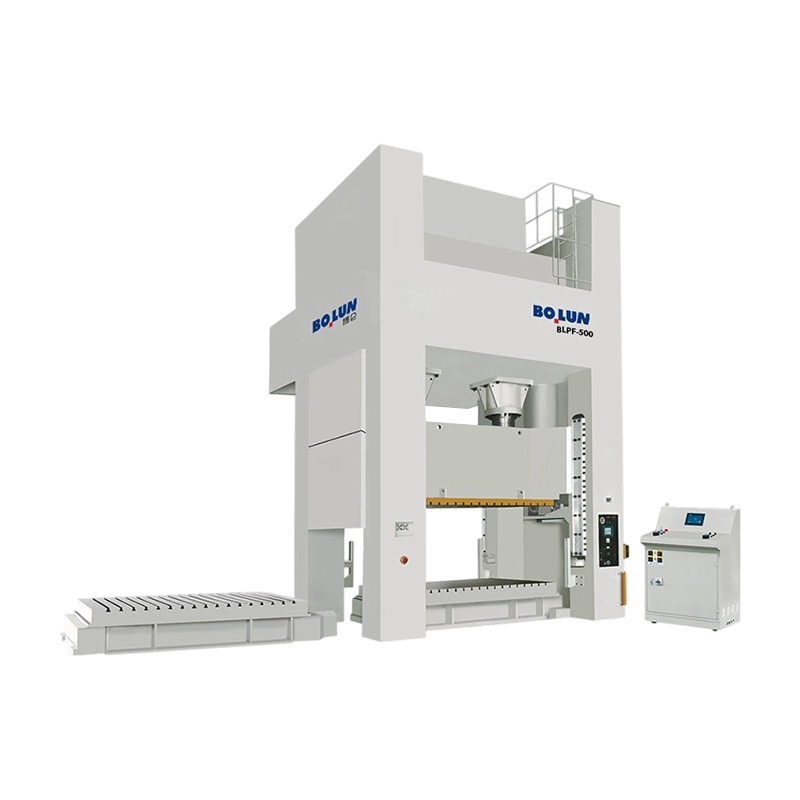
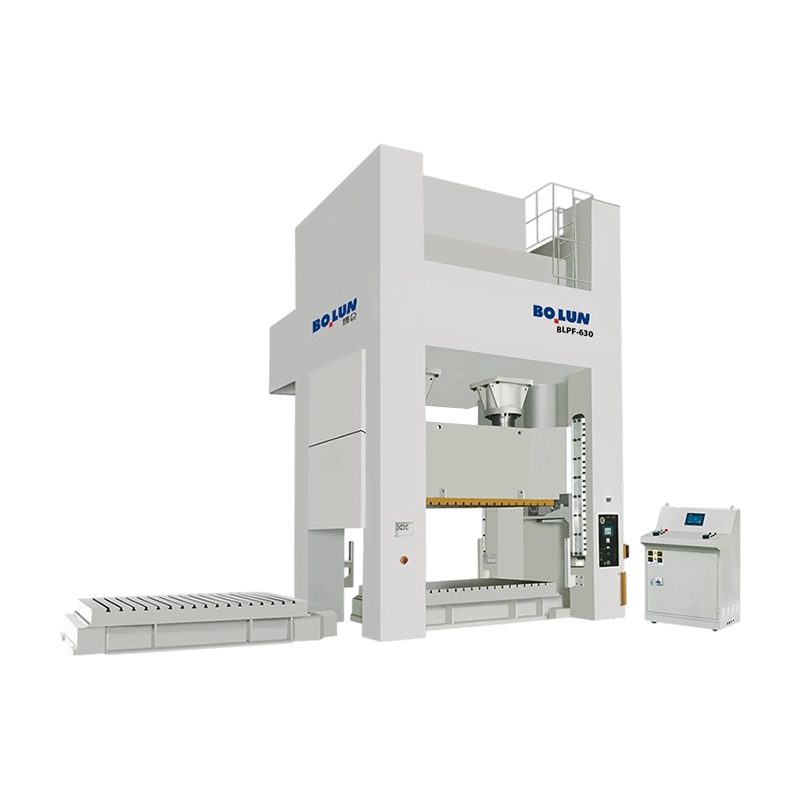
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Производитель крепежных изделий среднего размера недавно столкнулся со зна...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

