
Штампы для холодной ковки редко сообщают о своей неисправности заранее. Однажды пресс работает плавно со скоростью 45 ударов в минуту, производя двухступенчатый вал с фланцевым основанием. На следующий день оператор слышит глухой щелчок в нижней части штока, и осмотр показывает, что пуансон полностью сломан в месте соединения головки и штока. На поверхности излома видны следы, ведущие к переходному радиусу 0,3 мм, указанному потому, что чертеж заказчика не допускал более крупных элементов. Этот небольшой радиус в сочетании с нагрузкой на штамп в 180 кН и перекосом пресса между пуансоном и матрицей в 0,05 мм превратили рутинную работу по холодной ковке в незапланированный ремонт инструмента и полный простой простоя.
Это реальность проектирования инструментов для холодной ковки. В отличие от штампов, которые в основном выдерживают напряжения изгиба и сдвига, инструменты для холодной ковки должны выдерживать контактное давление от 1500 до 2500 МПа в течение сотен тысяч ударов, при этом заготовка деформационно упрочняется во время каждого удара. Задача разработчика инструмента — не просто скопировать геометрию детали в полость штампа. Целью проекта является создание полной системы пуансона, вставки штампа, натяжного кольца, эжектора, смазки и настроек станка, которая удерживает напряжения в пределах усталости материала инструмента, обеспечивает точность размеров поковки и обеспечивает экономически выгодный срок службы инструмента.
В этой статье объясняются практические принципы проектирования инструментов для холодной ковки для инженеров-инструментальщиков, планировщиков процессов и руководителей производства, работающих с прессами для холодной ковки. Он охватывает среду нагрузки, функцию каждого компонента инструмента, выбор материала, конструкцию напряженного кольца, правила геометрии, планирование последовательности формования, смазку, предотвращение отказов и влияние самого пресса. Цель состоит в том, чтобы предоставить набор правил проектирования, которые можно применять непосредственно для уменьшения поломки инструмента, минимизации времени простоя и повышения точности холодноштампованных компонентов.
Холодная ковка деформирует металл при комнатной температуре или немного выше ее, когда тепло, выделяемое пластической деформацией, сохраняется в инструменте и заготовке. Поскольку металл никогда не достигает температуры рекристаллизации, заготовка постоянно подвергается деформационному упрочнению во время хода. Это означает, что сила, необходимая для деформации детали, возрастает по мере продвижения хода, и на заключительной фазе калибровки хода наблюдается самое высокое контактное давление.
С точки зрения разработчика инструментов наибольшее значение имеют три цифры. Первое — это контактное давление на заплечике матрицы и поверхности пуансона. Для конструкционных углеродистых сталей, таких как AISI 1018 или 1045, прямая экструзия обычно создает контактное давление от 1200 до 1800 МПа, тогда как обратная экструзия чашечных форм может привести к увеличению давления на поверхности пуансона выше 2000 МПа. Во-вторых, это накопленная пластическая деформация, приложенная к заготовке. Деталь с 70-процентным уменьшением поперечного сечения накапливает достаточную деформацию, чтобы удвоить напряжение течения отожженного исходного материала. Третий — количество ударов, которые должен выдержать инструмент. Производственная кампания крепежа, кольца подшипника или компонента вала обычно включает от 50 000 до 500 000 деталей, что обеспечивает прочный переход инструментального материала в режим многоцикловой усталости.
Эти условия отделяют разработку инструментов для холодной ковки от почти всех других дисциплин штампов. Штамповочная матрица выдерживает изгибающие нагрузки редко выше 500 МПа. Штамповка для горячей ковки работает при повышенной температуре, но напряжение текучести заготовки низкое, поэтому давление в штампе остается ниже примерно 500 МПа. Инструмент для холодной ковки должен содержать заготовку, которая одновременно является твердой, прочной и абразивной, передавая при этом силы, которые подталкивают материал инструмента к его пределу текучести при сжатии. В таблице ниже сравниваются условия, влияющие на решение о конструкции инструмента.
| Параметр | Горячая ковка | Холодная ковка |
|---|---|---|
| Температура заготовки | 900–1250 °С | 20–200 °С |
| Напряжение течения заготовки | 50–200 МПа | 500–1500 МПа |
| Типичное контактное давление матрицы | 200–500 МПа | 1000–2500 МПа |
| Основная проблема с инструментом | Термическая усталость и тепловая проверка | Механическая усталость и износ |
| Растяжимое воздействие матрицы | Низкий | Высокая, требует предварительного напряжения |
| Достижимый допуск детали | ИТ12–ИТ16 | IT7–IT9 |
Практический смысл заключается в том, что каждое конструктивное решение инструмента для холодной ковки — выбор инструментальной стали, количества колец напряжения, полировки полости, угловых радиусов, смазки — направлено на управление одним или несколькими из этих экстремальных условий. Когда инструмент неожиданно выходит из строя, это почти всегда происходит потому, что проектировщик недооценил один из них.
Инструмент для холодной ковки представляет собой совокупность прецизионных компонентов, действующих вместе, а не один обработанный штамп. Полный набор инструментов обычно включает в себя:
Каждый компонент несет определенный тип нагрузки. Пуансон работает в основном на сжатие, но любое несоосность или асимметричная геометрия детали усиливает изгиб. Вставка матрицы испытывает радиальное давление со стороны заготовки, которая пытается расширить ее наружу. Напряженное кольцо воспринимает возникающее растягивающее окружное напряжение, что более безопасно для его материала, поскольку кольцо выбрано по прочности и не контактирует с заготовкой. Выталкиватель испытывает сжатие во время удаления детали, а опорные пластины должны противостоять локальному вдавливанию поверхности в точках контакта.
Процесс проектирования должен следовать строгой последовательности. Начните с чертежа готовой детали и последовательно определите этапы формования, прежде чем проектировать отдельные полости штампа. Для каждого этапа спроектируйте форму полости вставки штампа и профиль пуансона. Оцените максимальную формовочную силу и радиальное давление. Выберите инструментальный материал для каждого компонента. Спроектируйте узел напряженного кольца, используя правила для толстостенных цилиндров, описанные далее в этой статье. Наконец, укажите качество поверхности, покрытия, смазку и систему выброса. Переход непосредственно от геометрии детали к механической обработке без этого анализа является наиболее распространенной причиной того, что новые инструменты для холодной ковки выходят из строя на испытательном прессе.
Выбор инструментального материала — единственное решение, которое самым непосредственным образом определяет срок службы инструмента и стоимость поковки. Инструмент для холодной ковки должен обеспечивать твердость при рабочей температуре, прочность на сжатие выше 2000 МПа, достаточную вязкость для предотвращения растрескивания и износостойкость по чистым абразивным металлическим поверхностям. Ни один сорт не удовлетворяет полностью всем требованиям, поэтому проектировщик балансирует их в зависимости от операции.
Инструментальные стали для холодной обработки, такие как AISI D2, A2 и O1, являются наиболее экономичным выбором для коротких тиражей и применений с низкими нагрузками. Они обладают хорошей прочностью и обрабатываемостью, но их твердость и износостойкость ограничены, и они быстро размягчаются, если тепло трения поднимает температуру инструмента выше 200 °C. Они по-прежнему полезны для опорных пластин, держателей и инструментов для коротких тиражей.
Быстрорежущие стали, такие как M2 и M42, сохраняют твердость при более высоких рабочих температурах и являются стандартным выбором для экструзионных пуансонов и вставок матриц при производстве средних объемов. Более высокое содержание легирующих элементов обеспечивает им лучшую износостойкость, чем инструментальные стали для холодной обработки. Быстрорежущие стали порошковой металлургии, например, близкие по составу к ПМ-М4, улучшают как износостойкость, так и ударную вязкость по сравнению с обычными быстрорежущими сталями, поскольку их мелкие и равномерно распределенные карбиды уменьшают количество мест зарождения трещин. Теперь они используются по умолчанию для пуансонов большой длины и вставок для штампов с высокими нагрузками при холодной ковке.
Карбид вольфрама, обычно марки с кобальтовой связкой в диапазоне от K05 до K20, обеспечивает самую высокую прочность на сжатие и износостойкость среди всех распространенных инструментальных материалов. Твердосплавные вставки для штампов могут выдержать миллионы ударов при экструзии и калибровке мелких деталей. Однако карбид почти не обладает пластичностью: он легко трескается при изгибе, ударе или перекосе. Поэтому инструмент в сборе должен быть спроектирован так, чтобы нагружать твердый сплав только на сжатие, с жестким направлением пуансона и контролируемой скоростью удара.
| Семейство материалов | Твердость | Прочность на сжатие | Типичное применение |
|---|---|---|---|
| Сталь инструментальная для холодной обработки (класс Д2, А2) | 58–62 HRc | 2000–2400 МПа | Короткие пуансоны, штампы, подложки |
| Быстрорежущая сталь (класс М2, М42) | 62–65 HRc | 2500–3200 МПа | Пуансоны и вставки средней длины |
| Порошково-металлический HSS (класс ПМ-М4) | 64–67 HRС | 3000–3800 МПа | Длинные пуансоны, штампы для высоких нагрузок |
| Карбид вольфрама (К05–К20) | 88–92 ХРА | 3500–5500 МПа | Вставки для штампов для небольших операций экструзии и калибровки |
Практическое правило первоначального выбора: для деталей с максимальным внешним диаметром менее 30 мм и тиражом более 200 000 штук твердосплавная матрица с пуансоном PM-HSS является надежной комбинацией. Для деталей диаметром более 50 мм лучше использовать инструменты PM-HSS или HSS, поскольку твердосплавные штампы такого размера становятся тяжелыми, дорогими и хрупкими. При очень высоких радиальных нагрузках используются твердосплавные пластины с двумя кольцами напряжения, как описано в следующем разделе.
Холодная ковка происходит при давлении, при котором неармированная матрица из закаленной стали лопнет при первом же ударе. Окружающее кольцо напряжения существует с одной целью: поместить вставку штампа под контролируемое предварительное напряжение сжатия, чтобы давление штамповки сначала должно было отменить это предварительное напряжение, прежде чем вставка сможет испытать растяжение.
Принцип действия основан на теории толстостенных цилиндров. Когда закаленное стальное кольцо с внутренним диаметром немного меньшим, чем внешний диаметр вставки штампа, спрессовывается или сжимается до нужного положения, интерференция создает радиальное давление на границе раздела и распределение окружного напряжения через обе части. Вставка матрицы испытывает сжимающее окружное напряжение на своей внешней поверхности, а отверстие вставки испытывает меньшее сжимающее напряжение. Во время формовки радиальное давление заготовки действует на отверстие и частично компенсирует это предварительное сжатие. Если натяг выбран правильно, чистое кольцевое напряжение в отверстии матрицы остается сжимающим или лишь слегка растягивающим в течение всего хода. Сжимающее состояние предотвращает возникновение трещин и останавливает распространение существующих микротрещин.
Значения натяга инструментов для холодной ковки обычно составляют от 0,15 до 0,35 процентов от диаметра сопряжения. Для вставки штампа с наружным диаметром 50 мм натяг в 0,2% равен 0,10 мм диаметрального натяга, что является существенной величиной, если сравнивать с пределами упругости материалов. В тяжелых матрицах для обратной экструзии часто используются два или три концентрических кольца напряжения. Каждое кольцо имеет посадку с натягом, распределяя радиальное давление по большему общему поперечному сечению, так что внешние кольца не превышают свою усталостную прочность.
Само кольцо напряжения обычно изготавливается из прочной, высокопрочной инструментальной стали или мартенситностареющей стали, подвергнутой термообработке до твердости примерно 45–55 HRC. Его отверстие должно быть отшлифовано и отточено с той же точностью, что и внешний диаметр вставки штампа, поскольку любая локальная выступающая точка концентрирует напряжение на границе раздела. Острые уступы, масляные отверстия или шпоночные канавки в отверстии натяжного кольца являются частыми местами усталостных трещин; большие радиусы и плавные переходы обязательны.
Практическая последовательность проектирования: сначала определите ожидаемое радиальное давление в отверстии матрицы, исходя из формовочной нагрузки и площади контакта. Во-вторых, выберите соотношение внешнего и внутреннего диаметра вставки матрицы не менее 2:1. В-третьих, рассчитайте натяг, необходимый для поддержания сжатия канала ствола при максимальной нагрузке. В-четвертых, проверьте эквивалентное напряжение во вставке штампа и натяжном кольце с помощью простого расчета упругости или анализа методом конечных элементов. В-пятых, если стресс-кольцо перенапряжено, добавьте второе кольцо или замените его на более прочный материал. Эта последовательность действий достаточно быстра, чтобы ее можно было применить на стадии разработки концепции, и достаточно точна, чтобы предотвратить наиболее распространенные взрывные сбои.
Большинство преждевременных отказов инструментов для холодной ковки можно объяснить небольшим количеством геометрических решений. Соблюдение нескольких конкретных правил устраняет большинство проблем с трещинами, истиранием и сколами.
Укажите большие радиусы перехода. Каждый переход между головкой пуансона и стержнем, буртиком и отверстием матрицы или кромкой опорной пластины действует как источник напряжения. Радиус 0,3 мм может концентрировать напряжение в три раза по сравнению с радиусом 3 мм. Используйте радиус не менее 1 мм для небольших инструментов и от 2 до 3 мм для инструментов с характерным размером более 50 мм. Если на чертеже детали требуется острый угол, добавьте рельеф, переместив критический переход из основного пути нагрузки; например, наступив на деталь с небольшой подрезкой, которая будет обработана после ковки.
Используйте конусность в зонах пуансона и рельефа матрицы. Наружные диаметры пуансона должны иметь конусность от 1 до 3 градусов по рабочей длине. Это уменьшает силы трения и предотвращает истирание при втягивании пуансона. Отверстие матрицы должно содержать короткую опорную площадку размером от 2 до 5 мм на выходе из зоны формовки, за которой следует рельеф диаметром от 0,2 до 0,5 мм, чтобы деталь контактировала с отверстием только в зоне опоры.
Обеспечьте достаточную толщину стенок вставки матрицы. В первом приближении внешний диаметр вставки матрицы должен быть как минимум в два раза больше диаметра отверстия. Для полости диаметром 20 мм вставка матрицы должна иметь наружный диаметр не менее 40 мм перед добавлением натяжного кольца. Радиальное давление при высоких обжатиях может привести к растрескиванию матрицы со слишком тонкой стенкой, поскольку внешнее волокно растягивается независимо от напряжения кольца.
Полируйте по направлению потока материала. Полость штампа и рабочие поверхности пуансона должны быть отполированы до Ra 0,2 микрометра или лучше, при этом метки полировки должны соответствовать направлению скольжения металла. Следы полировки, идущие поперек направления потока, создают шероховатости, которые увеличивают трение, неравномерно удерживают смазку и вызывают истирание.
Избегайте подрезов и планируйте извлечение. Если деталь имеет выемку или обратную конусность, фиксирующую ее в матрице, выталкиватель должен преодолевать фиксирующую силу при каждом ходе. По возможности проектируйте деталь с небольшим углом уклона от 0,5 до 1 градуса на внешних поверхностях и небольшой конусностью во внутренних полостях. Если подрез неизбежен, рассмотрите возможность использования разъемной матрицы или подвижного сегмента, но ожидайте более высоких затрат на инструмент и постоянного обслуживания.
Назначайте реалистичные допуски. Холодная ковка обычно соответствует уровням IT7–IT9, что отлично подходит для процесса формовки. Попытка соблюдать более жесткие допуски приближает инструмент к пределам упругого отклонения и усиливает эффект смещения пресса и изменений температуры. Допуски на сами компоненты инструмента должны быть в пять-десять раз больше, чем допуск детали; Обычное начальное соотношение представляет собой допуск детали, разделенный на пять для размеров полости матрицы и пуансона.
Проектирование инструмента для холодной ковки не может быть завершено только на основе окончательного чертежа детали. Большинство холодноштампованных компонентов производятся за несколько операций формовки, для каждой из которых используется собственный набор инструментов. Последовательность операций определяет нагрузку на каждый инструмент и, следовательно, определяет конструкцию инструмента для каждого этапа.
Типичная последовательность действий для вала с фланцем может выглядеть следующим образом: отрезать проволоку или пруток до нужной длины, размягчить или отжечь, если поступающий материал слишком твердый, нанести конверсионное покрытие и смазку, высадить один конец, чтобы сформировать головку преформы, выдавить хвостовик вперед до его окончательного диаметра и откалибровать фланец окончательным калибровочным ходом. На каждом этапе удаляется контролируемое количество деформационной массы из исходного диаметра проволоки.
Центральное правило проектирования — сбалансировать деформацию на каждом этапе. Ограничение уменьшения поперечного сечения примерно до 60–70 процентов на ступень удерживает давление штампа и деформацию материала в практических пределах для большинства углеродистых и легированных сталей. Выше этого диапазона требуемая сила пуансона резко возрастает, давление инструмента увеличивается, и в заготовке могут образовываться внутренние трещины или поверхностные швы. Для чашки глубокой формы обычными являются три или четыре этапа: сначала выдавливание чашки назад, затем перерисовка стенки чашки, затем глажение стенки до окончательной толщины и, наконец, обрезка верхнего края.
Нагрузка на инструмент рассчитывается на основе напряжения течения заготовки и прогнозируемой площади контакта. В качестве первой оценки требуемое усилие прессования представляет собой площадь поперечного сечения заготовки в зоне формования, умноженную на напряжение течения при соответствующей деформации, умноженную на коэффициент трения от 1,2 до 1,5. Этот результат необходимо сравнить с мощностью пресса и с силой сжатия пуансона. Длинный и тонкий пуансон может прогнуться до того, как пресс достигнет номинального тоннажа: коэффициент гибкости, который делится на длину и диаметр, для ненаправляющих пуансонов должен оставаться ниже пяти, а кроме этого требуются направляющие втулки или опорные втулки. Например, для экструзии среднего размера такая машина, как BLKP400 коленно-рычажный пресс для холодной ковки со сбалансированным ходом обеспечивает необходимый тоннаж с большим запасом по коэффициенту трения.
 Оптовая торговля BLKP-400 Универсальный силовой пресс со сбалансированным ходом холодной ковки и переключателем типа Компания Zhejiang Bolun High-Precision Machinery Co., Ltd - это оптовая продажа в Китае BLKP-400, универсальный коленно-рычажный механизм холодной ковки со сбалансированным ходом ... Просмотреть продукт →
Каждый этап влияет на конструкцию инструмента следующего. Преформа с шероховатой поверхностью поцарапает следующую матрицу. Преформа, которая немного слишком велика, приведет к перегрузке калибровочного штампа. Преформа со смещенной от центра осью создаст неравномерную нагрузку и сломает чистовой пуансон. Поэтому проектировщики инструментов должны указывать размеры преформы с той же тщательностью, что и окончательную полость штампа, включая допуски и качество поверхности. На практике сначала разрабатывается последовательность формования, затем инструменты для каждого этапа, и проверка нагрузки повторяется для каждого этапа перед изготовлением каких-либо инструментов.
Смазка не является деталью, добавляемой в конце проектирования инструмента; это часть самой инструментальной системы. При холодной ковке смазка выполняет три функции: уменьшает трение на границе раздела инструмент-заготовка, уменьшает формовочную нагрузку, передаваемую на инструмент, и предотвращает адгезионный износ, часто называемый истиранием, между заготовкой и поверхностями инструмента.
Стандартная система смазки для углеродистых сталей представляет собой конверсионное покрытие из фосфата цинка в сочетании с мылом из стеарата натрия. Пористый фосфатный слой обеспечивает механическое закрепление мыла, и вместе они создают пленку с кажущимся коэффициентом трения в диапазоне от 0,05 до 0,10. Эта система используется на протяжении десятилетий, поскольку она эффективна и экономична для крупносерийного производства. Экологические нормы все чаще подталкивают производителей к использованию альтернативных смазочных материалов, в том числе покрытий на полимерной основе и реактивного мыла. При замене системы смазки разработчик инструмента должен перепроверить предположения о трении: более высокое трение увеличивает давление на пуансон и стенку штампа и может потребовать больших конусов, более коротких зон подшипника или дополнительного взаимодействия с кольцами напряжения.
Нержавеющие стали, которые быстро затвердевают и легко искажаются, обычно смазываются оксалатным конверсионным покрытием плюс дисульфид молибдена. В алюминиевых и медных сплавах используются масла с низкой вязкостью или сухие полимерные пленки, и они не требуют конверсионных покрытий. Для всех материалов заготовки перед формованием следует очищать от окалины, остатков масла и посторонних частиц, поскольку твердые включения, внедренные в смазочную пленку, действуют на поверхности штампа как микроскопические режущие инструменты.
Покрытия инструмента работают вместе со смазкой заготовки. PVD-покрытия, такие как нитрид хрома, нитрид титана-алюминия и нитрид титана, уменьшают трение, улучшают стойкость к истиранию и защищают поверхность инструмента в местах локального разрушения смазочной пленки. Покрытия особенно полезны для пуансонов, которые скользят по заготовке во время отвода. Покрытие необходимо наносить на отшлифованную и полированную основу; шероховатая основа дает плохую адгезию и раннее отслаивание.
Важной расчетной величиной является напряжение сдвига на поверхности инструмента. Если напряжение трения приближается к пределу прочности на сдвиг материала инструмента или покрытия, поверхность рвется и инструмент быстро выходит из строя. Большие углы въезда, короткие опорные площадки и непрерывная смазочная пленка по всему ходу — наиболее эффективные способы удерживать напряжение сдвига на поверхности в безопасных пределах. Замена смазки всегда должна вызывать повторный расчет нагрузки, а не просто изменение строки в производственной документации.
Инструменты холодной ковки не работают по шаблонам, которые хорошо известны в отрасли. Распознавание шаблона быстро подскажет дизайнеру, какой параметр следует изменить. В таблице ниже перечислены наиболее распространенные виды отказов, их основные причины и проектные действия, которые их предотвращают.
| Режим отказа | Основная причина | Конструктивные меры противодействия |
|---|---|---|
| Ударно-усталостный перелом | Циклическое сжатие и изгиб, концентрация напряжений на малом радиусе перехода. | Увеличить радиус перехода; используйте PM-HSS; улучшить наведение удара; уменьшить скорость удара вблизи нижней мертвой точки |
| Разрыв вставки матрицы | Растягивающее окружное напряжение в отверстии матрицы | Увеличьте взаимодействие стресс-кольца; добавьте второе стресс-кольцо; увеличить внешний диаметр матрицы |
| Раздражение и забивание | Разрушение смазочной пленки, шероховатая поверхность инструмента, локальные пики давления. | Полировка до Ra 0,2 или выше; нанести покрытие CrN или TiAlN; улучшить или заменить смазку |
| Пластическая деформация торца пуансона или заплечика матрицы | Твердость инструмента ниже требуемого контактного давления | Выберите более твердую быстрорежущую сталь или твердый сплав; увеличить площадь опоры; уменьшить местное контактное давление |
| Сколы на входе в матрицу | Удар с торца заготовки, твердая окалина, острая входная кромка | Добавьте входную фаску или радиус; замазать вход; очистка заготовок перед формовкой |
| Усталостная трещина в кольце напряжений | Чрезмерный натяг, концентрация напряжений в отверстии кольца. | Пересчитать термоусадку; увеличить внешний диаметр кольца; удалить шпоночные пазы или острые заплечики отверстия |
Наиболее разрушительным видом разрушения является усталостное разрушение пуансона. Нагрузки на пуансон цикличны: пуансон сжимается, разгружается и вновь сжимается десятки и сотни тысяч раз. Если амплитуда напряжения в наименьшем поперечном сечении велика, трещина возникает на переходном радиусе или на отметке шлифования и распространяется до разрушения. Контрмерами являются больший радиус перехода, более прочный материал инструмента, лучшая центровка и контролируемая скорость приближения к нижней мертвой точке.
Разрыв вставки штампа является вторым наиболее опасным отказом. Вставка раскалывается радиально через стенку, и полость упруго открывается, поэтому размер детали становится слишком большим до замены вставки. Это вызвано недостаточным предварительным напряжением, что означает, что отверстие штампа растягивается под нагрузкой. Увеличение помех или добавление второго напряжения обычно решает проблему.
Истирание проявляется в виде задиров на поверхности пуансона и переноса частиц на заготовку. Это проблема смазки и поверхности: смазочная пленка разрушилась в локальной точке высокого давления. Полировка поверхностей до меньшей шероховатости, нанесение покрытия с низким коэффициентом трения или увеличение подачи смазки обычно останавливают это.
Пластическая деформация поверхности пуансона или заплечика матрицы представляет собой проблему прочности, а не усталости. Твердость инструмента слишком мала для контактного давления, поэтому поверхность разрушается на 0,02–0,1 мм, а размеры детали выходят за пределы допуска. Решением является более твердый сплав инструмента, твердосплавная пластина или изменение конструкции, которое распределяет нагрузку на большую площадь.
Конструкция инструмента для холодной ковки заканчивается на стыке пресс-инструмента. Станок определяет путь нагрузки, скорость и выравнивание, которые должен выдерживать инструмент, поэтому пресс заслуживает такого же внимания, как и сама матрица.
Первой характеристикой машины, на которую следует обратить внимание, является жесткость рамы. Ан Пресс-машина открытого типа , часто называемый прессом с С-образной рамой, упруго отклоняется под нагрузкой, а направляющая наклоняется относительно станины. В системе пуансон-матрица это угловое смещение добавляет к пуансону изгибающие моменты и создает неравномерную нагрузку в полости штампа. Прямосторонний пресс с закрытой рамой и симметричной колонной значительно меньше отклоняется и сохраняет выравнивание штампа при полной номинальной нагрузке. Холодная ковка — это высоконагруженный и чувствительный к точности процесс, поэтому более безопасным выбором является жесткий пресс с закрытой рамой.
Вторая характеристика – кривая хода. Обычный кривошипный пресс достигает максимальной скорости скольжения ближе к середине хода и ударяет по заготовке с высокой скоростью. Тумблерный привод, также называемый поворотным кулаком, замедляет скольжение по мере приближения к нижней мертвой точке и развивает большую силу при низкой скорости удара. Такое поведение почти идеально для холодной ковки: пуансон входит в заготовку постепенно, заготовка успевает растекаться, а матрица избавлена от ударных ударов, которые вызывают усталостные трещины. По этой причине коленно-рычажные прессы являются традиционной концепцией машин для холодной ковки. Серия BLKP компании Bolun разработана на основе этого принципа; например, BLKP260 гибкий прецизионный коленно-рычажный пресс для холодной ковки подходит для небольших прецизионных деталей, таких как штифты, крепежные детали и небольшие валы.
 Оптовый поставщик силового пресса с коленно-рычажным механизмом холодной ковки BLKP-260 Agile Precision Компания Zhejiang Bolun High-Precision Machinery Co., Ltd - это оптовая продажа в Китае BLKP-260 Agile Precision Cold Forging Toggle Type Power Press. Просмотреть продукт →
Третья характеристика – это таранное наведение. Прецизионные направляющие системы удерживают пуансон концентрично матрице в момент контакта. Изношенные или ослабленные направляющие приводят к боковому смещению между пуансоном и штампом, что увеличивает нагрузку на кончик пуансона и может привести к растрескиванию твердосплавной вставки штампа, даже если мощность пресса кажется достаточной. Регулярная проверка зазора плунжера и регулировка направляющих обходятся недорого по сравнению с твердосплавным штампом.
Станок также напрямую определяет несколько параметров инструмента. Тоннаж пресса должен превышать расчетное усилие формования как минимум на 20–30 процентов. Высота затвора и длина хода определяют максимальную высоту стопки инструментов. Выбивающая сила, имеющаяся в станине и ползуне, ограничивает конструкцию эжекторов для глубоких полостей. Если пресс имеет гидравлическую подушку штампа, ее мощность определяет, может ли во время хода быть приложена противодействующая сила.
Для тяжелых работ с высокой деформацией, таких как большие фланцевые валы или длинные штампы, пресс должен обладать как тоннажем, так и энергией, чтобы завершить ход без остановки. BLKP850 Мощный коленно-рычажный пресс для холодной ковки обеспечивает производительность промышленного масштаба, а сбалансированная кривая хода защищает инструмент от ударов. Читатели, которые хотят более широкого сравнения, могут обратиться к этому знакомство с прессами для холодной ковки и полный спектр металлообрабатывающего оборудования Bolun доступен на сайте компании.
 Оптовая торговля BLKP-850 Промышленная прочность для тяжелых условий эксплуатации при холодной ковке с переключателем типа Power Компания Zhejiang Bolun High-Precision Machinery Co., Ltd - это оптовая торговля в Китае. BLKP-850 Промышленная прочная сверхмощная холодная ковка с переключателем типа Power ... Просмотреть продукт →
Даже опытному проектировщику следует проверить новый инструмент для холодной ковки, прежде чем приступать к механической обработке. Анализ методом конечных элементов является наиболее практичным методом проверки напряжения инструмента. Модель вставки штампа и узла упругого кольца нагружается радиальным давлением заготовки в отверстии штампа, а в качестве начального условия применяется термоусадочная посадка между кольцами. Результатом является распределение напряжений в каждом компоненте. Проектировщик проверяет, что вставка штампа остается в безопасном диапазоне напряжений, а кольцо напряжения остается ниже предела выносливости в течение ожидаемого количества циклов.
Моделирование процесса идет еще дальше, моделируя поток материала детали внутри полости. Он выявляет складки, недостаточное заполнение, чрезмерную концентрацию деформации и пики нагрузки на матрицу еще до резки стали. Моделирование также обеспечивает реалистичное распределение давления на поверхности матрицы, что является более точным, чем предположение о равномерной радиальной нагрузке. При крупносерийном производстве затраты на моделирование быстро окупаются за счет меньшего количества итераций испытаний и увеличения срока службы инструмента.
После изготовления все еще необходимо опробовать прототип. Инструмент устанавливается на пресс, пробные детали изготавливаются на пониженной скорости, а фактическая нагрузка при штамповке измеряется с помощью тензодатчика или путем чтения показаний тоннажа пресса. Проверка размеров пробных деталей подтверждает геометрию полости и наличие припусков на пружинение. Первые несколько сотен изготовленных деталей заслуживают такого же внимания, поскольку небольшие изменения в длине заготовки, толщине смазки или температуре инструмента могут изменить нагрузку при формовке на несколько процентов.
Записи о сроке службы инструмента представляют собой ценную, но часто игнорируемую базу данных. Регистрация количества ходов до отказа для каждого инструмента, наблюдаемого режима отказа и истории технического обслуживания позволяет цеху накапливать практический опыт. Если новая конструкция инструмента выходит из строя раньше, чем предыдущая, в записи указывается, какая операция изменилась. Со временем эти данные превращают проектирование инструментов из ремесла в управляемый инженерный процесс.
Следующий контрольный список суммирует процесс проектирования, описанный в этой статье. Он предназначен в качестве рабочего справочника при планировании нового набора инструментов для холодной ковки.
Хорошо спроектированный инструмент для холодной ковки является результатом тщательного принятия решений относительно нагрузки, геометрии, материалов, смазки и выбора станка. Когда все эти решения работают вместе, инструмент исчезает на фоне производства: он формирует тысячи точных деталей, не требует внепланового внимания и выходит из строя только после предсказуемого и экономически разумного количества циклов. Эта тихая работа является реальным показателем хорошей конструкции инструмента для холодной ковки.
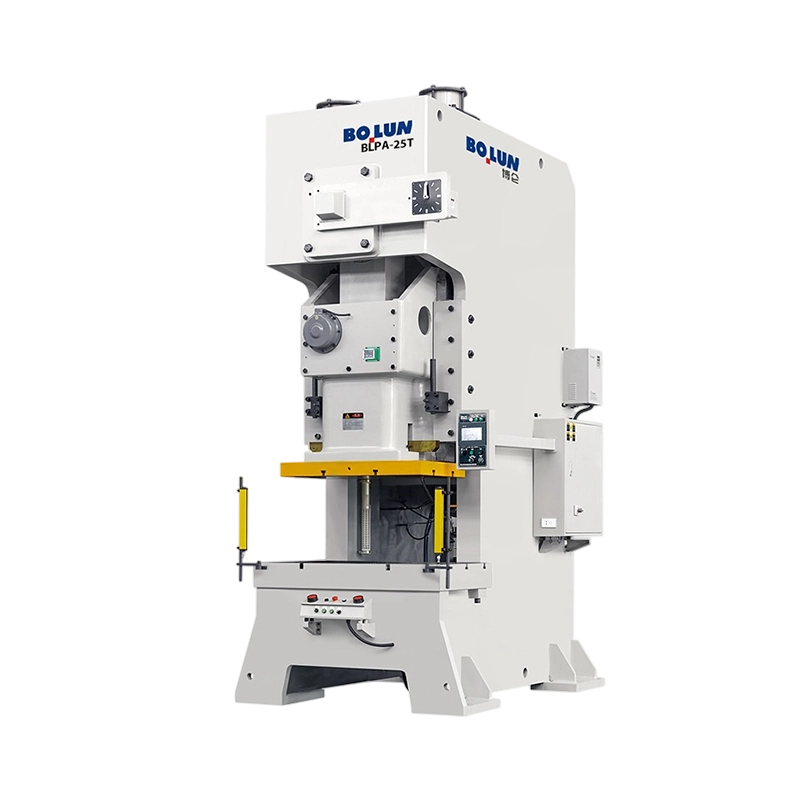


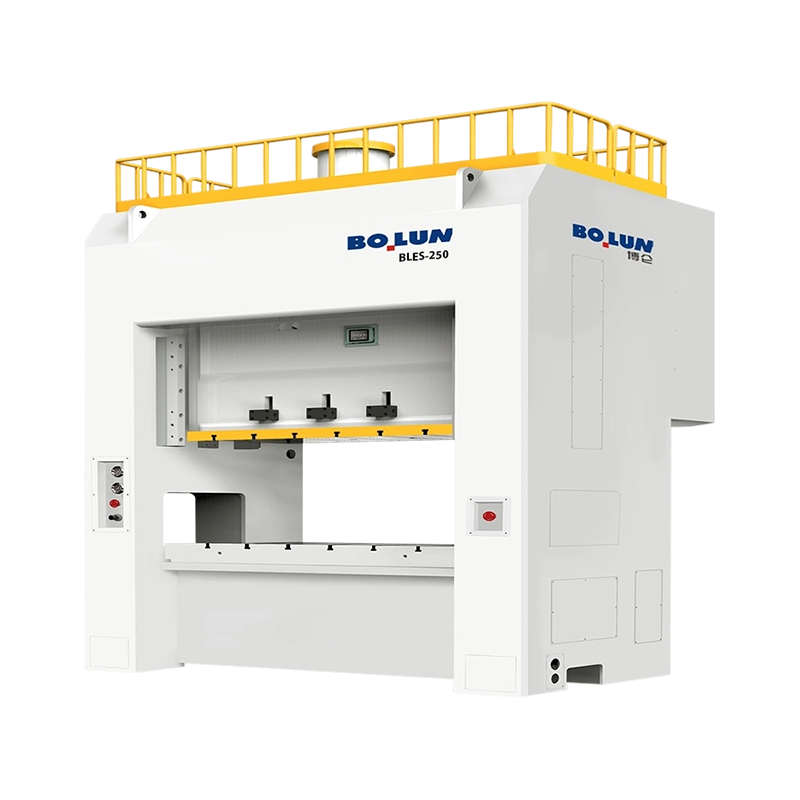
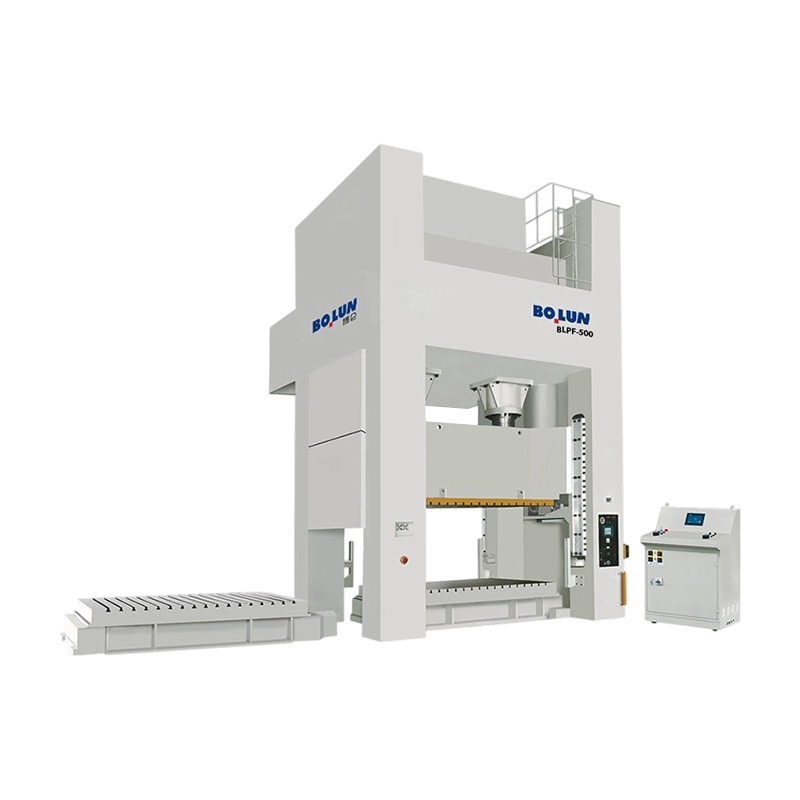
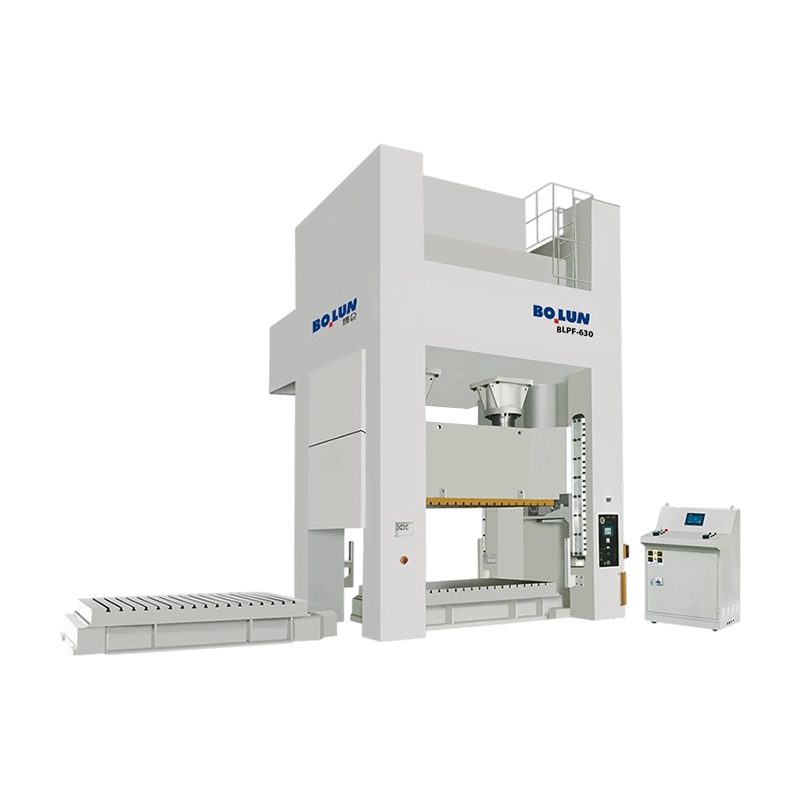
В области формовки металлов, изготовления листового металла, вырубки и штампо...
Производитель крепежных изделий среднего размера недавно столкнулся со зна...
Краткий ответ: какой тип рамы подходит для вашей работы Ан ...
Пресс – это не одна категория машин. Это семейство металлообрабатывающих м...
Покупатель, сравнивающий 45-тонный пресс с открытым зазором и консольную л...
Два пресса могут нести 200-тонную паспортную табличку и при этом производи...
Свяжитесь с нами

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

№ 1 Linjiang Road East, Сярэнь, город Цзиньтин, город Шэнчжоу, провинция Чжэцзян, Китай
Готово начать?
Get in Touch

Сейчас!

ЧЖЭЦЗЯН БОЛУНЬ

